
De viktigste forskjellene mellom stålcoil og flat plate
Stålrull er en kontinuerlig stripe viklet rundt et sentralt øye. Flat kappet-til-lengde-plate leveres som separate, uformede blanke kuttet til en avtalt lengde. Begge må formes for å bli takpaneler. Spesifiser «flat uformet plate» i forespørselen din, siden en liste over «kappet-til-lengde-takplater» kan beskrive allerede profilerte paneler.
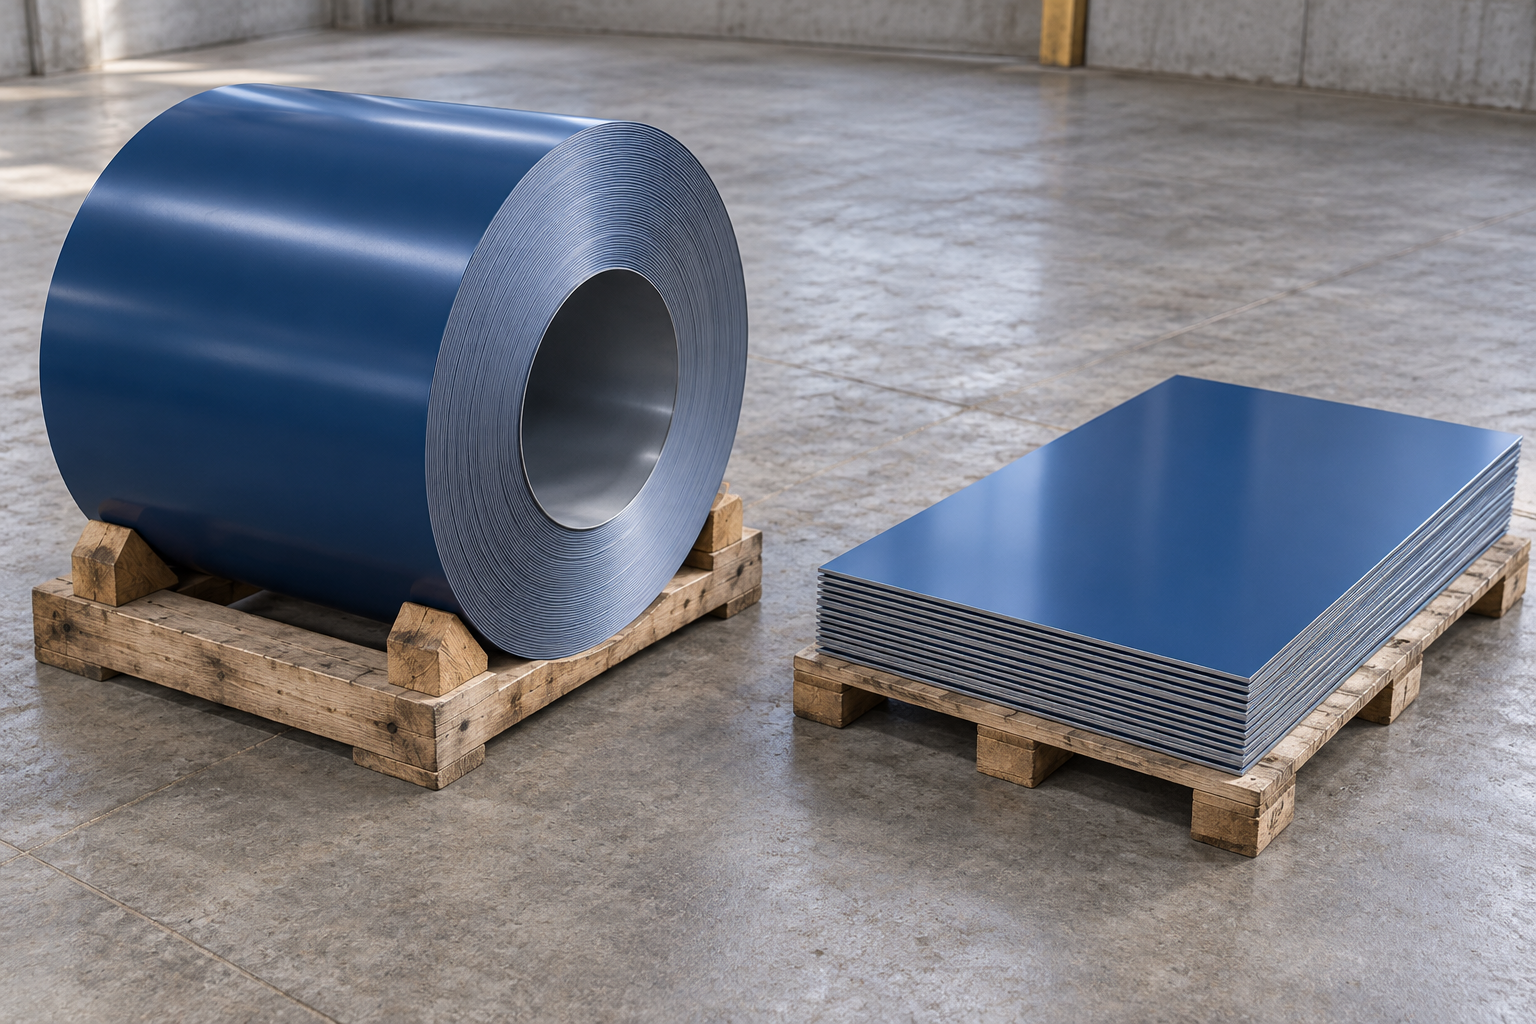
Ved bruk av rull håndterer fabrikanten eller dets prosessør avvikling samt eventuell nivellering, slitting og skjæring. Ved bruk av flat plate er deler av dette arbeidet allerede utført før levering. En maskin som skjærer innkjøpt rull til blanke før formingsprosessen, starter likevel med en rullinnkjøp. Sammenlign tilbud på samme prosesseringsstadium.
Inngangsbredde og paneldekkebredde
Inngangsbredde er bredden på den flate stripa eller blanken før formingsprosessen. Dekkebredde er bredden som det ferdige panelet dekker på taket. Formingen av panelets bein bruker en del av inngangsbredden. Bruk breddene fra den valgte profiltegningen; en fast tillatelse gjelder ikke for alle paneltyper.
Rull og flat plate på ett blikk
Sveip for å se hele tabellen.
| Faktor | Stålrull | Flat kappet-til-lengde-plate |
|---|---|---|
| Utstyr | Krever kompatibelt avviklings-, håndterings- og tilførselsutstyr | Krever en prosess som aksepterer individuelle blanke og deres lengder |
| Lengdefleksibilitet | Kuttlengder kan følge panelordren innenfor linjens grenser | Leverte blanklengder avgjør hvor mye gjenkutting som kreves |
| Håndtering og lagring | Håndter rullmassen og beskytt resterende stripe | Håndter og beskytt individuelle plater eller bunter |
| Materialebalanse | Skill start-/sluttforspill fra bruksklar resterende rull | Skill avfall fra stykker med bekreftet neste anvendelse |
| Kostnadsammenligning | Inkluder rullforberedelse, formingsprosess, håndtering og lagring av restmateriale | Inkluder leverandørens skjæring og eventuell gjenkutting av kjøperen, samt tilførsel og håndtering |
Hvilken form kan din takpanel-linje behandle?
Tilførsel og håndtering av rull
For spole, sjekk inngangsbredden, tykkelsen og materialets styrke mot formelinjens grenser. Deretter sjekk spolens indre diameter, ytre diameter og masse mot avspoler og løfteutstyr. Det valgte profil- og materialealternativet må støttes av den aktuelle maskinkonfigurasjonen.
Tilførsel av plate og blanklengde
For flat plate: sjekk at linjen aksepterer platebasert tilførsel, guider blanken korrekt og støtter de nødvendige lengdene. Avtal også nødvendig planhet og kantkvalitet for tilførsel. Hvis den installerte konfigurasjonen kun aksepterer rull for ditt panel, er flate blanke ikke et alternativ på denne linjen.
Noen profilermaskiner aksepterer både plate og rull, med materiellgrenser og minimumspanellengder som varierer etter profil og konfigurasjon. Sjekk modellen du faktisk vil bruke. Et bøy- eller batch-prosess er et alternativ når det kan produsere det samme spesifiserte panelet.

Hvor mye materiale bruker hvert alternativ?
En ordre på 240 paneler med to nødvendige lengder
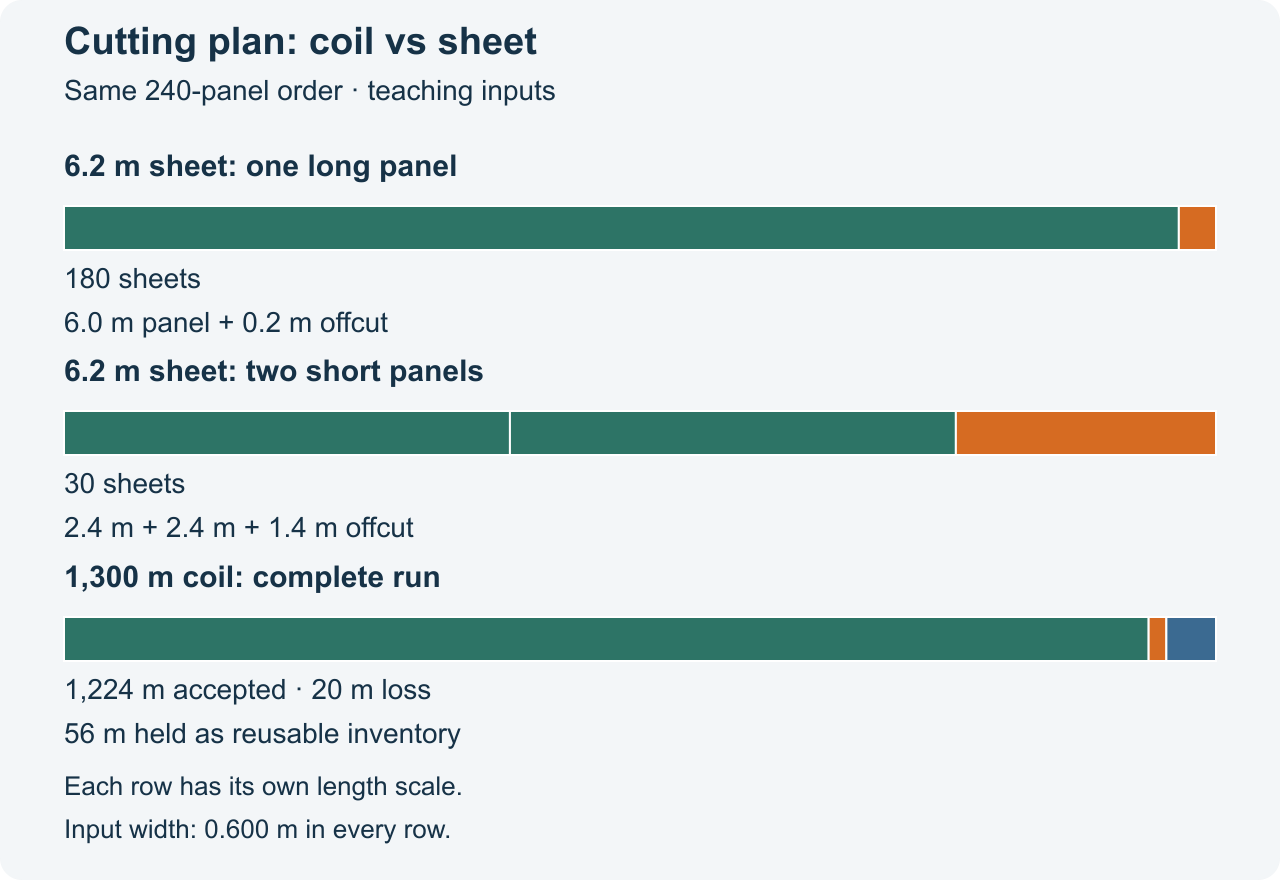
I denne hypotetiske sammenligningen kreves 180 panel på 6,0 m og 60 panel på 2,4 m. Begge prosessene kan produsere det angitte panelet innen tidsfristen. Mengder, tap, utstyrskompatibilitet og priser er antatt for beregningen. Lengdene inkluderer fabrikasjonsreserver; ingen ekstra avskjæring, skjæregap eller forkastede paneler er inkludert.
For denne ordren antas det at plateleverandøren kun kan levere 6,2 m-blanker innen kvantitet og leveringsfrist. Blanke på 6,0 m og 2,4 m har ikke blitt tilbudt under disse betingelsene. Denne leveringslengdebegrensningen forklarer gjenkuttingen av platene nedenfor; det er ikke en inneboende ulempe ved flat plate.
Hold tre mengder adskilt: innkjøpt flatt materialeareal, ferdig paneldekkeareal og materiale som er reservert for bekreftet senere bruk. Ved en inngangsbredde på 0,600 m og en dekkebredde på 0,500 m krever ordren (180 × 6,0) + (60 × 2,4) = 1 224 m godkjent panellengde. Dette bruker 734,4 m² utviklet materiale og produserer 612,0 m² nominelt paneldekkeareal. Takoverlapp og åpninger vil påvirke beregningen av installert dekkeareal.
Skjæmplaner og materialebalanse
Sveip for å se hele tabellen.
| Mål | Rullinnkjøp | Innkjøp av 6,2 m-plater |
|---|---|---|
| Innkjøpt inngangsmateriale | 1 300 m × 0,600 m = 780,0 m² | 210 blanker × 6,2 m × 0,600 m = 781,2 m² |
| Skjæreprgram | Godkjent panel-lengde: 1 224 m; total oppstart-/avslutningstap: 20 m | 180 blanker gir én 6,0 m panel hver; 30 blanker gir to 2,4 m paneler hver |
| Godkjent utviklet areal | 734,4 m² | 734,4 m² |
| Taps-/avkuttet materiale uten planlagt gjenbruk i dette eksempelet | 20 × 0,600 = 12,0 m² | (180 × 0,2 + 30 × 1,4) × 0,600 = 46,8 m² |
| Brukbart materiale lagret for en senere produksjonsrunde | 56 × 0,600 = 33,6 m² | 0,0 m² i dette antatte programmet |
| Godkjent panel-dekkeareal | 612,0 m² | 612,0 m² |
Brukbart lager og prosessutbytte
Spolebalansen er 780,0 = 734,4 m² i paneler + 12,0 m² tap + 33,6 m² beholdt. Arkbalansen er 781,2 = 734,4 m² i paneler + 46,8 m² avkuttet materiale. Den beholdte spolen er brukt som brukbart lager i dette eksempelet; ved en reell ordre må du sjekke dens gjenværende dimensjoner, tilstand og forventet bruksområde før du tilordner den denne verdien.
Målt mot forbrukt materiale er spoleutbyttet i eksempelet 734,4 ÷ (734,4 + 12,0) = 98,4 %; plateutbyttet er 734,4 ÷ 781,2 = 94,0 %. De 33,6 m² som beholdes for en annen produksjonsserie, er ekskludert fra nevneren for spolen. Disse prosentverdiene beskriver denne skjæreplanen, ikke typiske produksjonsutbytter. Materiale som formes til panelben, regnes fortsatt som en del av det brukbare utviklede arealet.
Avkuttet materiale fra ark avhenger av hvor godt de kjøpte lengdene samsvarer med bestillingen. Blanker levert i nøyaktig nødvendige lengder kan redusere nytt skjæring hos produsenten. Leverandørens skjæretap og bearbeidingskostnader inngår fortsatt i materialetilbudet. Beregn begge programmene på nytt basert på de faktisk tilbudte lengdene, fabrikasjonsfradragene og forventede utslag.
Hvilken alternativ er billigst for denne panelordren?
Total kostnad og kostnad for forbrukt materiale
Sammenlign den totale kostnaden for å produsere de samme panelene på samme leveringssted og dato. For denne finansieringsammenligningen inkluderer du alt kjøpt materiale, inkludert spolen som beholdes for en annen runde. En intern kostnad for forbrukt materiale kan allokere dette lageret separat, men det reduserer ikke kontantbeløpet betalt for denne kjøpsordren.
De antatte materialetilbudene inkluderer overflatebehandling, dokumentasjon og emballasje. Produktionsbudsjettene inkluderer forberedelse, forming, håndtering og lagring av den gjenværende spolen i planleggingsperioden. Begge frakttilbudene avslutter ved samme produsent. Avgifter og toll antas like og er ekskludert fra begge totalene.
Sveip for å se hele tabellen.
| Kostnad eller utbytte | Rullinnkjøp | Innkjøp av 6,2 m-plater | Hva som inkluderes |
|---|---|---|---|
| Materielpakke | 7 020 tilbudt | 7 180 tilbudt, inkludert leverandørens skjæring til lengde | Tell kjøpte mengder; beregn ikke leverandørens skjæring på nytt |
| Kjøpers budsjett for forberedelse/forming/håndtering | 800 | 950 | Inkluder oppstart, nytt skjæring/tilførsel av ark, beskyttelse av overflate og lagring av restmengden etter behov |
| Frakt til samme produsent | 400 tilbudt | 400 tilbudt | Samme mottaksavgrensning |
| Total ordrekostnad | 8,220 | 8,530 | Ingen spekulativ kreditt for rester eller salg av avfall |
| Kostnad per m² panel-dekkeareal | 8,220 ÷ 612 = 13.43 | 8,530 ÷ 612 = 13.94 | Samme godkjente utbytte; USD/m², avrundet til cent |
USD 310-forskjellen og hva som kunne reversere den
Spole er lavkostvalget for denne eksempelordren: USD 8 220 mot USD 8 530, en forskjell på USD 310. Begge prosessene oppfyller de angitte panelkravene og leveringsdatoen. Spole har også mindre tap av forbrukt materiale i det angitte skjæreprgrammet, mens den fulle kostnaden for det beholdte lageret fortsatt inngår i den totale kostnaden.
USD 310-forskjellen er beslutningsmarginen. Med uendret panelutbytte og andre kostnader ville USD 310 i ekstra spolekostnader i forhold til ark gjøre totalene like; en større nettokostnadsøkning ville gjøre ark billigere. Sjekk først usikre kostnader knyttet til spolehåndtering, forberedelse eller lagring, uten å dobbeltberegne kostnader som allerede er inkludert i budsjettet.
Et tilbud på emner kappet i nøyaktig nødvendige lengder kunne også endre valget. Sammenlign dets totale kostnader for materiale, bearbeiding, frakt og produksjon hos kjøper mot USD 8 220, med samme panelproduksjon og dato. Tilbudet må vise om leverandørens klargjøring er inkludert; mindre skjæring på eget verksted betyr ikke at bearbeidingskostnadene forsvinner fra forsyningskjeden.
Fjern alle alternativer som ikke oppfyller maskin- eller panelkravene før pris sammenligning. Hvis frakt, nødvendig bearbeiding eller forventet brukbart utbytte mangler, vis den kjente delsummen og forespør det manglende elementet før du tar en endelig kostnadsbeslutning.
Valgfritt: Beregn et batch-brekkepunkt
For et spekter av batch-størrelser med konstante kostnader, skriv total spolekostnad som F_C + v_C × Q og ark-kostnad som F_S + v_S × Q. Q er samme utbyttenhet for begge, f.eks. m² panel-dekkeareal; F inkluderer alle faste kostnader i USD, inkludert oppstart og eventuelle engangsordre- eller fraktkostnader; v er USD per utbyttenhet.
Når v_S er større enn v_C, er krysningspunktet Q = (F_C − F_S) ÷ (v_S − v_C). Bruk formelen bare hvis resultatet er positivt og innenfor de støttede og tilbudsgyldige områdene for begge prosesser. Spole har lavere modellert kostnad over dette krysningspunktet; ark har lavere modellert kostnad under det. Minimumskjøp, gjenværende lagerbeholdning og endringer i produksjonshastighet kan gjøre den enkle lineære modellen uegnet.
Hva du må spesifisere ved bestilling av rull eller flat plate
Materiale, dimensjoner og leveringsbetingelser
Sammenlign samme stålsort, tykkelsesgrunnlag, metallisk belægning, topplakk, baklakk, farge og profilrevisjon. Skille mellom grunnmetalltykkelse og total belagt tykkelse. Inkluder inngangsbredde, dekkebredde samt panel-lengder og -mengder.
For spoler: angi grenser for indre/ytre diameter, maksimal masse og eventuell nødvendig splittbredde. For ark: angi emnebredde, ønskede lengder og antall, toleranser, planhet og kanttilstand. Angi belægningens orientering, emballasjebeskyttelse og mottaksdato. Bruk belægningsprodusentens betingelser for det aktuelle produktet; spørsmål om erstatningspartier og filmbelegg dekkes nedenfor.

Ofte stilte spørsmål om rull og plate for takpaneler
Kan to korte plater sammeføyes til én lengre takplate?
Bruk den angitte platelengden med mindre den ansvarlige konstruktøren og kravene til taksystemet godtar en skjøt. Å skjøte to korte deler endrer takdetaljene og kan påvirke ytelse og garantivilkår. Inkluder ekstra arbeid med fabrikasjon, montering og inspeksjon i sammenligningen hvis skjøten godtas. Det gjennomgåtte eksemplet bruker kontinuerlige, uskøtede plater.
Finnes det en fast parti størrelse der spole blir billigere enn plate?
Det finnes ikke noe universelt antall paneler. Spoler og plater har ulike oppriggskostnader, bearbeidingshastigheter, innkjøpskvanta og kostnader for restlager. Sammenlign totale kostnader over de partistørrelsene du forventer, med samme plateproduksjon og leveringsbetingelser. Den valgfrie beregningen i kostnadsavsnittet gjelder kun der disse kostnadene forblir konstante.
Kan én bred spole levere flere inngangsbredder for takplater?
Ja, dersom materialet kan splittes til bredder som passer mottakslinjene. Spesifiser rekkefølgen for belegg og splitting, strimmelbredder, kantbeskjæringstillegg, resulterende spolevekter og overflatetilstand. Inkluder tjenesten i materialkostnaden. En linjes kantbeskjæringsutstyr alene gir ikke kapasitet for splitting til flere strimler og oppspoling.
Kan avfall fra plater brukes til takfester eller kantprofiler?
Ja, dersom restbitene passer en bekreftet kappeliste for beslag, samt spesifisert materiale, overflatebehandling og formingsprosess. Sjekk først dimensjoner, retning på overflatebehandlingen og antall. De 1,4 m lange bitene i dette eksempelet egner seg ikke til alle beslag. Å bruke anvendbare restbiter i et annet prosjekt kan endre den interne fordelingen av materialkostnader, men reduserer ikke kontantbeløpet som ble betalt for det opprinnelige innkjøpet.
Kan et annet malingssats brukes for noen få reservedeler?
Sjekk den opprinnelige finishen, satsnummeret og overflateretningen, sammenlign deretter faktiske prøver og bli enig om omfanget av erstatningen før bestilling. Følg lakkprodusentens krav til satsnummer og retning for den angitte finishen. Der disse betingelsene gjelder, må de opprettholdes konsekvent over den synlige takflaten; en matchende fargekode alene bekrefter ikke det nødvendige utseendet.
Skal spoler og flate blanker bruke samme beskyttelsesfilm?
Velg film og emballasje for den nøyaktige beleggstypen og leveringsformen. Be beleggsprodusenten bekrefte filmkompatibilitet, tidspunkt for fjerning og emballasjestøtte for opprullede coiler, inkludert eventuell effekt på viklingsstabilitet. Flate emner krever også egnet overflatebeskyttelse, men samme filmløsning passer ikke automatisk for en opprullet coil.
Teknisk grunnlag og kildeomfang
Det bearbeidede eksemplet forutsetter at begge prosessene kan produsere de angitte panelene. Bekreft matingsbredden, tykkelsen, materialet og håndteringsgrensene for den maskinkonfigurasjonen du vil bruke. Beregningen av materialforbruk og forskjellen på 310 USD i kontantutlegg er basert på samme aksepterte mengder paneler, lengder samt utviklede og dekningsbredder.

