
স্টিল কয়েল ও ফ্ল্যাট শীটের মূল পার্থক্যগুলি
স্টিল কয়েল হল একটি অবিচ্ছিন্ন স্ট্রিপ যা কেন্দ্রীয় চক্রের চারদিকে পাকানো থাকে। ফ্ল্যাট কাট-টু-লেংথ শীট চুক্তিবদ্ধ দৈর্ঘ্যে কাটা আলাদা, অপ্রস্তুত ব্ল্যাঙ্ক হিসেবে প্রাপ্ত হয়। উভয় ক্ষেত্রেই ছাদ প্যানেল তৈরির জন্য ফর্মিং প্রয়োজন। একটি জিজ্ঞাসায় ‘ফ্ল্যাট অপ্রস্তুত শীট’ উল্লেখ করুন, কারণ ‘কাট-টু-লেংথ ছাদ শীট’ নামক তালিকাভুক্ত পণ্যটি সম্ভবত ইতিমধ্যে প্রোফাইলড প্যানেলকে বোঝায়।
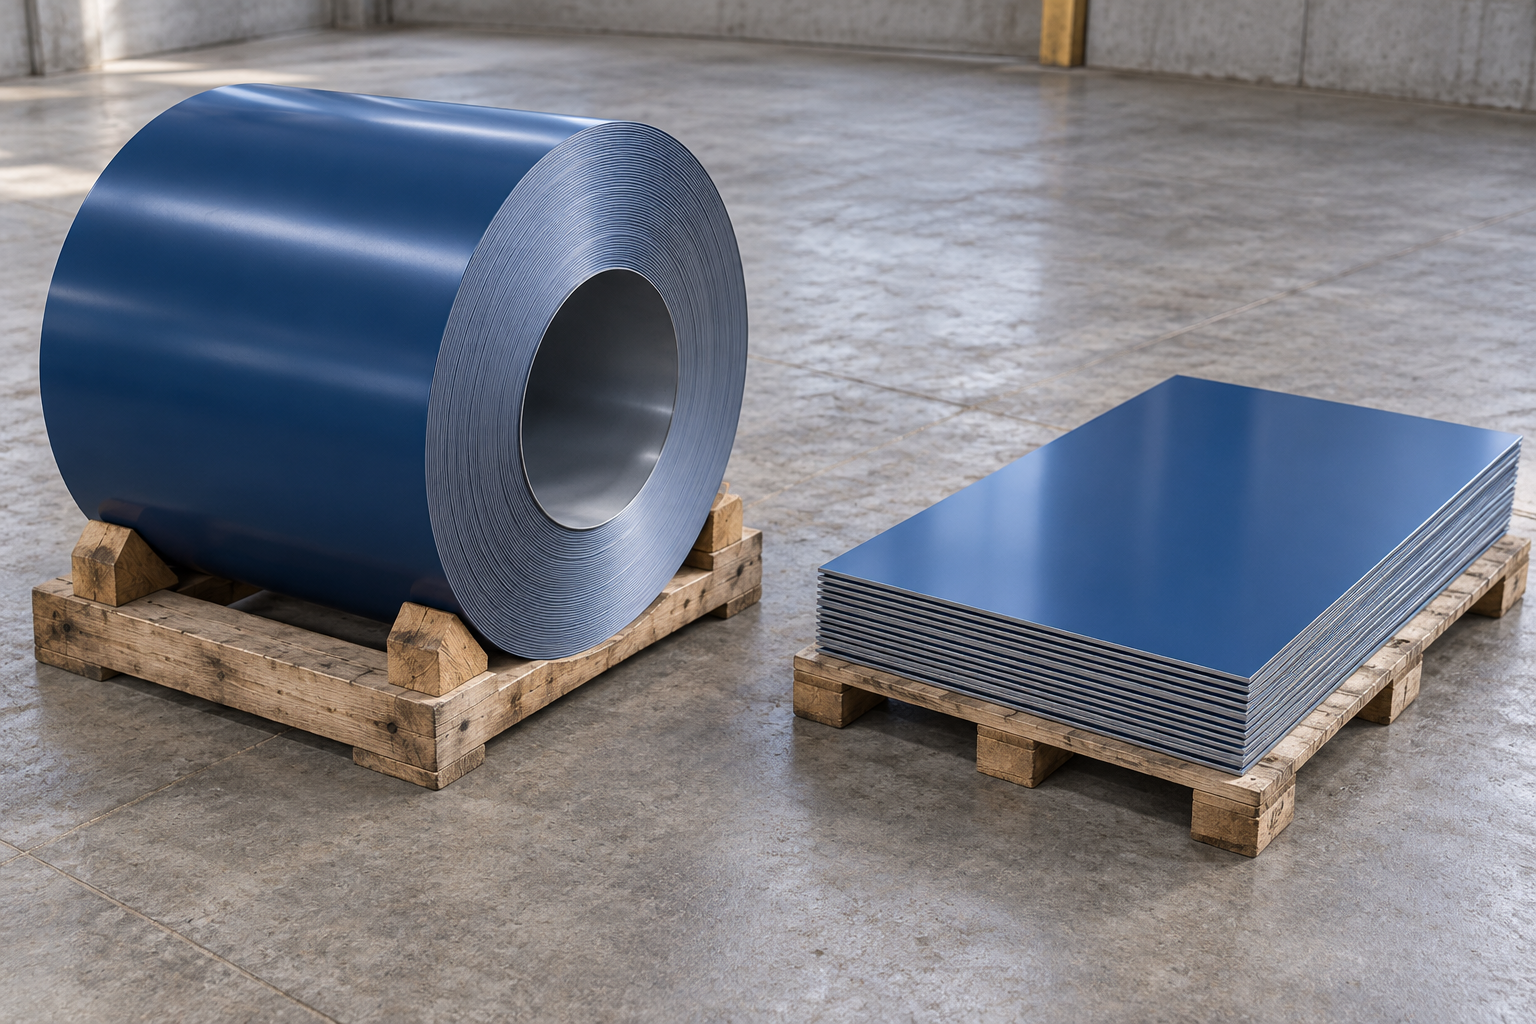
কয়েলের ক্ষেত্রে, ফ্যাব্রিকেটর বা তার প্রসেসর আনকয়েলিং, প্রয়োজনীয় লেভেলিং, স্লিটিং এবং কাটিং কাজগুলো সম্পন্ন করে। ফ্ল্যাট শীটের ক্ষেত্রে, এই কাজগুলোর কিছু অংশ ডেলিভারির আগেই সম্পন্ন হয়ে যায়। কয়েল ক্রয় করে ফর্মিংয়ের আগে ব্ল্যাঙ্কে কাটার জন্য যে মেশিন ব্যবহার করা হয়, তা সবসময় কয়েল ক্রয় থেকেই শুরু হয়। একই প্রসেসিং পর্যায়ে কোটেশনগুলো তুলনা করুন।
ইনপুট প্রস্থ এবং প্যানেল কভার প্রস্থ
ইনপুট প্রস্থ হল ফর্মিংয়ের আগে ফ্ল্যাট স্ট্রিপ বা ব্ল্যাঙ্কের প্রস্থ। কভার প্রস্থ হল সম্পূর্ণ প্যানেলটি ছাদের উপর যতটুকু প্রস্থ জুড়ে ঢাকে। প্যানেলের লেগগুলো ফর্ম করতে ইনপুট প্রস্থের একটি অংশ ব্যবহৃত হয়। নির্বাচিত প্রোফাইল ড্রয়িংয়ে উল্লিখিত প্রস্থগুলো ব্যবহার করুন; প্রতিটি প্যানেলের জন্য একটি নির্দিষ্ট অনুমতি প্রযোজ্য নয়।
কয়েল এবং ফ্ল্যাট শীট: এক নজরে
সম্পূর্ণ টেবিল দেখতে স্লাইড করুন।
| ফ্যাক্টর | স্টিল কয়েল | ফ্ল্যাট কাট-টু-লেংথ শীট |
|---|---|---|
| সরঞ্জাম | সামঞ্জস্যপূর্ণ আনকয়েলিং, হ্যান্ডলিং এবং ফিডিং সরঞ্জামের প্রয়োজন | পৃথক ব্ল্যাঙ্ক এবং তাদের দৈর্ঘ্য গ্রহণকারী একটি প্রক্রিয়ার প্রয়োজন |
| দৈর্ঘ্যের নমনীয়তা | কাটা দৈর্ঘ্যগুলি লাইনের সীমার মধ্যে প্যানেল অর্ডার অনুসরণ করতে পারে | সরবরাহকৃত ব্ল্যাঙ্ক দৈর্ঘ্য নির্ধারণ করে কতটা পুনঃকাটার প্রয়োজন |
| হ্যান্ডলিং এবং সংরক্ষণ | কয়েলের ভর হ্যান্ডল করুন এবং অবশিষ্ট স্ট্রিপটি সুরক্ষিত রাখুন | পৃথক শীট বা বান্ডিলগুলি হ্যান্ডল করুন এবং সুরক্ষিত রাখুন |
| উপকরণ ভারসাম্য | শুরু ও শেষের ক্ষতি থেকে ব্যবহারযোগ্য অবশিষ্ট কয়েলকে পৃথক করুন | অফকাটগুলিকে পরবর্তী ব্যবহারের নিশ্চিত টুকরোগুলি থেকে পৃথক করুন |
| খরচ তুলনা | কয়েল প্রস্তুতি, ফর্মিং, হ্যান্ডলিং এবং ভারসাম্য ধরে রাখার খরচ অন্তর্ভুক্ত করুন | সরবরাহকারীর কাটাই এবং ক্রেতার যেকোনো পুনঃকাটাই, ফিডিং ও হ্যান্ডলিং অন্তর্ভুক্ত করুন |
আপনার ছাদ প্যানেল লাইন কোন ধরনের উপাদান প্রক্রিয়া করতে পারে?
কয়েল ফিডিং এবং হ্যান্ডলিং
কয়েলের ক্ষেত্রে, ফর্মিং লাইনের সীমার সাথে ইনপুট প্রস্থ, পুরুত্ব এবং উপাদানের শক্তির তুলনা করুন। তারপর কয়েলের অভ্যন্তরীণ ব্যাস, বহির্ব্যাস এবং ভর আনকয়লার এবং উত্তোলন সরঞ্জামের সাথে তুলনা করুন। নির্বাচিত প্রোফাইল এবং উপাদানটি ঐ মেশিন কনফিগারেশন দ্বারা সমর্থিত হতে হবে।
শীট ফিডিং এবং ব্ল্যাঙ্ক দৈর্ঘ্য
সমতল শীটের ক্ষেত্রে, লাইনটি যেন শীট ফিডিং গ্রহণ করতে পারে, ব্ল্যাঙ্কটিকে সঠিকভাবে গাইড করতে পারে এবং প্রয়োজনীয় দৈর্ঘ্যগুলি সমর্থন করতে পারে—এই বিষয়গুলি যাচাই করুন। একইসাথে, ফিডিং-এর জন্য প্রয়োজনীয় সমতলতা এবং প্রান্তের অবস্থা নিয়ে চুক্তিবদ্ধ হোন। যদি ইনস্টল করা কনফিগারেশনটি আপনার প্যানেলের জন্য শুধুমাত্র কয়েল গ্রহণ করে, তবে সেই লাইনে সমতল ব্ল্যাঙ্কগুলি বিকল্প হবে না।
কিছু প্রোফাইলিং মেশিন শীট ও কয়েল উভয়ই গ্রহণ করে, যার উপর উপাদানের সীমা এবং ন্যূনতম প্যানেল দৈর্ঘ্য প্রোফাইল ও কনফিগারেশনের উপর নির্ভর করে। আপনি যে মডেলটি বাস্তবে ব্যবহার করবেন তা যাচাই করুন। যখন একই নির্দিষ্ট প্যানেল উৎপাদন করা সম্ভব হয়, তখন ফোল্ডিং বা ব্যাচ প্রক্রিয়া একটি বিকল্প।

প্রতিটি বিকল্প কতটুকু উপাদান ব্যবহার করে?
দুটি প্রয়োজনীয় দৈর্ঘ্য সহ ২৪০টি প্যানেলের অর্ডার
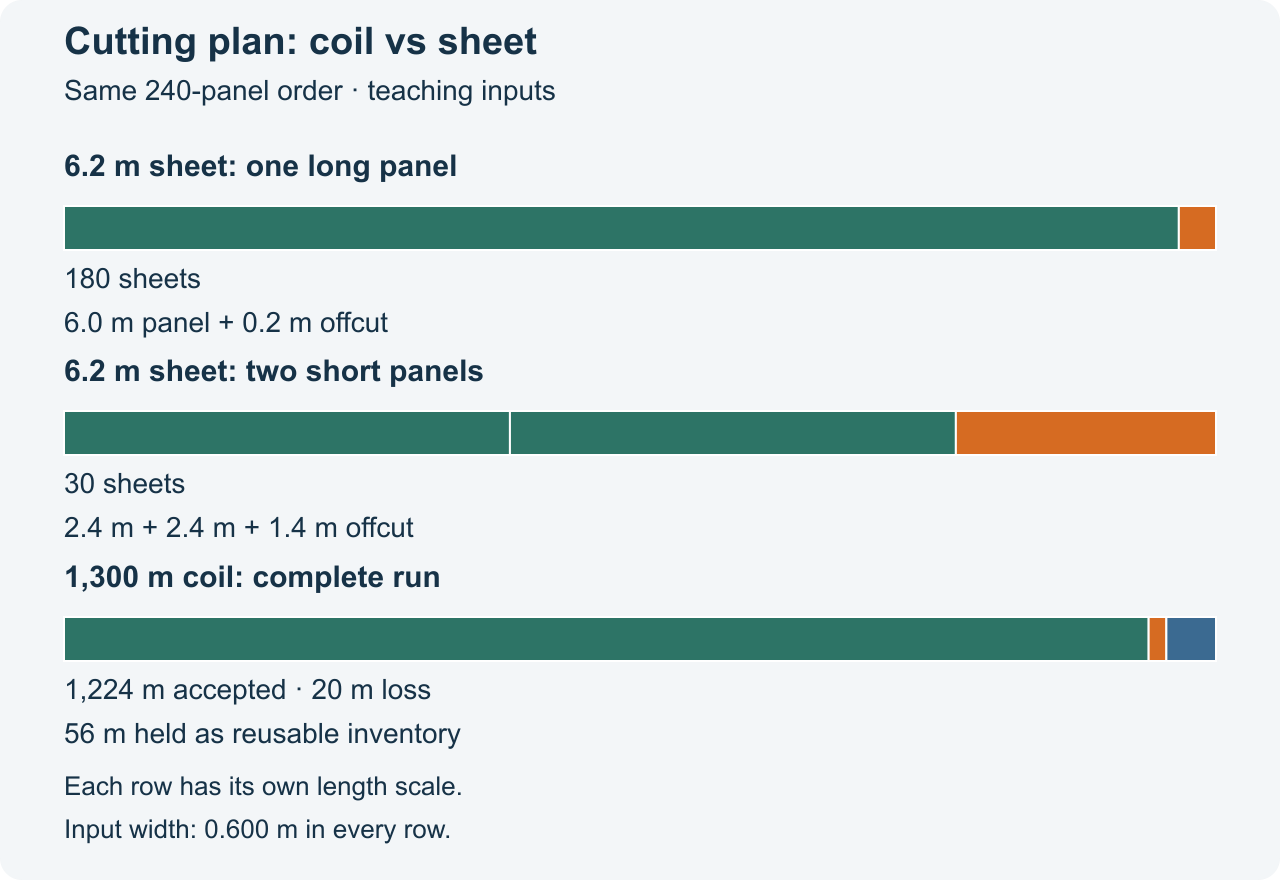
এই কাল্পনিক তুলনায়, অর্ডারে ৬.০ মিটার দৈর্ঘ্যের ১৮০টি প্যানেল এবং ২.৪ মিটার দৈর্ঘ্যের ৬০টি প্যানেল প্রয়োজন। উভয় প্রক্রিয়াই নির্দিষ্ট প্যানেল সময়মতো তৈরি করতে পারে। গণনার জন্য পরিমাণ, ক্ষতি, সরঞ্জামের উপযুক্ততা এবং মূল্য ধরে নেওয়া হয়েছে। দৈর্ঘ্যগুলিতে প্রস্তুতকরণের জন্য অতিরিক্ত অনুমতি অন্তর্ভুক্ত রয়েছে; কোনো অতিরিক্ত কাট, কার্ফ বা প্রত্যাখ্যাত প্যানেল অন্তর্ভুক্ত করা হয়নি।
এই অর্ডারের জন্য ধরে নেওয়া হয়েছে যে শীট সরবরাহকারী ৬.২ মিটার ব্ল্যাঙ্ক ব্যবহার করে শুধুমাত্র পরিমাণ ও ডেলিভারি তারিখ পূরণ করতে পারবেন। ৬.০ মিটার এবং ২.৪ মিটার মিলে যাওয়া ব্ল্যাঙ্কগুলি ঐ শর্তে কোট করা হয়নি। এই সরবরাহ-দৈর্ঘ্য বাধা নিচে শীট পুনরায় কাটার ব্যাখ্যা দেয়; এটি সমতল শীটের একটি সহজাত সীমাবদ্ধতা নয়।
তিনটি পরিমাণকে আলাদা রাখুন: ক্রয়কৃত সমতল উপাদানের ক্ষেত্রফল, সমাপ্ত প্যানেলের কভার ক্ষেত্রফল এবং পরে নিশ্চিত ব্যবহারের জন্য অবশিষ্ট উপাদান। ০.৬০০ মিটার ইনপুট প্রস্থ এবং ০.৫০০ মিটার কভার প্রস্থের ক্ষেত্রে, অর্ডারটির জন্য গৃহীত প্যানেল দৈর্ঘ্য (১৮০ × ৬.০) + (৬০ × ২.৪) = ১,২২৪ মিটার প্রয়োজন। এটি ৭৩৪.৪ মি² উন্নত উপাদান ব্যবহার করে এবং ৬১২.০ মি² নমিনাল প্যানেল কভার উৎপাদন করে। ছাদের ল্যাপ এবং খোলাগুলি ইনস্টল করা কভারেজ গণনাকে প্রভাবিত করবে।
কাটিং প্ল্যান এবং উপাদান ব্যালান্স
সম্পূর্ণ টেবিল দেখতে স্লাইড করুন।
| পরিমাপ | কয়েল ক্রয় | ৬.২ মিটার শীট ক্রয় |
|---|---|---|
| ক্রয়কৃত ইনপুট | ১,৩০০ মিটার × ০.৬০০ মিটার = ৭৮০.০ মি² | ২১০টি ব্ল্যাঙ্ক × ৬.২ মিটার × ০.৬০০ মিটার = ৭৮১.২ মি² |
| কাটিং প্ল্যান | গৃহীত প্যানেল দৈর্ঘ্য ১,২২৪ মিটার; মোট সেটআপ/শেষ ক্ষতি ২০ মিটার | ১৮০টি ব্ল্যাঙ্ক প্রতিটি ৬.০ মিটার দৈর্ঘ্যের একটি প্যানেল উৎপন্ন করে; ৩০টি ব্ল্যাঙ্ক প্রতিটি ২.৪ মিটার দৈর্ঘ্যের দুটি প্যানেল উৎপন্ন করে |
| গৃহীত বিকশিত ক্ষেত্রফল | ৭৩৪.৪ বর্গমিটার | ৭৩৪.৪ বর্গমিটার |
| এই উদাহরণে পরিকল্পিত পুনঃব্যবহার ছাড়াই ক্ষতি/অবশিষ্ট অংশ | ২০ × ০.৬০০ = ১২.০ বর্গমিটার | (১৮০ × ০.২ + ৩০ × ১.৪) × ০.৬০০ = ৪৬.৮ বর্গমিটার |
| পরবর্তী চালানের জন্য ব্যবহারযোগ্য স্টক সংরক্ষিত | ৫৬ × ০.৬০০ = ৩৩.৬ বর্গমিটার | এই ধরে নেওয়া প্ল্যানে ০.০ বর্গমিটার |
| গৃহীত প্যানেল কভার ক্ষেত্রফল | ৬১২.০ বর্গমিটার | ৬১২.০ বর্গমিটার |
ব্যবহারযোগ্য স্টক এবং প্রক্রিয়াজাতকরণ আউটপুট
কয়েলের ব্যালান্স হলো ৭৮০.০ = প্যানেলে ৭৩৪.৪ বর্গমিটার + ১২.০ বর্গমিটার হারানো + ৩৩.৬ বর্গমিটার সংরক্ষিত। শীটের ব্যালান্স হলো ৭৮১.২ = প্যানেলে ৭৩৪.৪ বর্গমিটার + ৪৬.৮ বর্গমিটার অফকাট। এই উদাহরণে সংরক্ষিত কয়েলটি ব্যবহারযোগ্য স্টক; বাস্তব অর্ডারে, এটিকে এই মূল্য আরোপ করার আগে এর অবশিষ্ট মাত্রা, অবস্থা এবং প্রত্যাশিত ব্যবহার পরীক্ষা করুন।
খরচকৃত উপকরণের তুলনায়, উদাহরণটির কয়েল ইয়েল্ড হলো ৭৩৪.৪ ÷ (৭৩৪.৪ + ১২.০) = ৯৮.৪%; শীট ইয়েল্ড হলো ৭৩৪.৪ ÷ ৭৮১.২ = ৯৪.০%। অন্য রানের জন্য ধরে রাখা ৩৩.৬ বর্গমিটার কয়েলটি কয়েল হরে অন্তর্ভুক্ত করা হয়নি। এই শতাংশগুলি এই কাটিং প্ল্যানটির বর্ণনা দেয়, সাধারণ উৎপাদন ইয়েল্ডের নয়। প্যানেল লেগে গঠিত উপকরণ এখনও ব্যবহারযোগ্য বিকশিত ক্ষেত্রফলের অংশই থাকে।
শীটের অফকাট কেনা হওয়া দৈর্ঘ্যগুলি অর্ডারের সাথে কতটা মিলে যায় তার উপর নির্ভর করে। প্রয়োজনীয় দৈর্ঘ্যে সরবরাহকৃত ব্ল্যাঙ্কগুলি ফ্যাব্রিকেটরের কাছে পুনরায় কাটার প্রয়োজন কমাতে পারে। সরবরাহকারীর কাটিং ক্ষতি এবং প্রক্রিয়াজাতকরণ খরচ এখনও উপকরণের কোটেশনে অন্তর্ভুক্ত থাকতে হবে। প্রকৃতভাবে প্রস্তাবিত দৈর্ঘ্য, ফ্যাব্রিকেশন অনুমতি এবং প্রত্যাশিত রিজেক্টগুলির জন্য উভয় প্ল্যান পুনরায় গণনা করুন।
এই প্যানেল অর্ডারের জন্য কোন বিকল্পটি কম খরচ সৃষ্টি করে?
মোট ব্যয় এবং খরচকৃত উপকরণের খরচ
একই ডেলিভারি পয়েন্ট ও তারিখে একই প্যানেল উৎপাদনের জন্য প্রয়োজনীয় মোট ব্যয়ের তুলনা করুন। এই অর্থায়ন তুলনার জন্য, অন্য রানের জন্য রেখে দেওয়া কয়েলসহ সমস্ত কেনা উপকরণ গণনা করুন। অভ্যন্তরীণ খরচকৃত-উপকরণ খরচ এই স্টকটিকে আলাদাভাবে বরাদ্দ করতে পারে, কিন্তু এটি এই ক্রয়ের জন্য প্রদত্ত নগদ অর্থ কমায় না।
ধরে নেওয়া হয়েছে যে উপকরণের কোটেশনগুলিতে ফিনিশ, ডকুমেন্টেশন এবং প্যাকেজিং অন্তর্ভুক্ত রয়েছে। উৎপাদন বাজেটগুলিতে প্রস্তুতি, ফর্মিং, হ্যান্ডলিং এবং পরিকল্পনা সময়কালের জন্য অবশিষ্ট কয়েল ধরে রাখা অন্তর্ভুক্ত রয়েছে। উভয় ফ্রেইট কোটেশনই একই ফ্যাব্রিকেটরের কাছে শেষ হয়। কর ও শুল্ক উভয় ক্ষেত্রে সমান ধরে নেওয়া হয়েছে এবং উভয় মোট থেকে বাদ দেওয়া হয়েছে।
সম্পূর্ণ টেবিল দেখতে স্লাইড করুন।
| খরচ বা আউটপুট | কয়েল ক্রয় | ৬.২ মিটার শীট ক্রয় | কী অন্তর্ভুক্ত |
|---|---|---|---|
| উপকরণ প্যাকেজ | ৭,০২০ কোট করা হয়েছে | ৭,১৮০ কোট করা হয়েছে, যার মধ্যে সরবরাহকারীর কাট-টু-লেংথ অন্তর্ভুক্ত | কেনা পরিমাণ গণনা করুন; সরবরাহকারীর কাটিং খরচ আবার চার্জ করবেন না |
| ক্রেতার প্রস্তুতি/ফর্মিং/হ্যান্ডলিং বাজেট | 800 | 950 | প্রযোজ্য ক্ষেত্রে সেটআপ, শীট পুনরায় কাটা/ফিডিং, ফিনিশ সুরক্ষা এবং ব্যালান্স ধরে রাখা অন্তর্ভুক্ত করুন |
| একই ফ্যাব্রিকেটরে পরিবহন | ৪০০ উদ্ধৃত | ৪০০ উদ্ধৃত | একই গ্রহণ সীমা |
| মোট অর্ডার ব্যয় | 8,220 | 8,530 | অনিশ্চিত অবশিষ্টাংশ বা স্ক্র্যাপ বিক্রয়ের জন্য কোনো ক্রেডিট নেই |
| প্রতি প্যানেল কভার বর্গমিটারে ব্যয় | 8,220 ÷ 612 = 13.43 | 8,530 ÷ 612 = 13.94 | একই গৃহীত আউটপুট; মার্কিন ডলার/বর্গমিটার, সেন্টে পর্যন্ত পূর্ণসংখ্যায় পূর্ণ করা হয়েছে |
৩১০ মার্কিন ডলার পার্থক্য এবং তা উলটে দেওয়ার সম্ভাব্য কারণ
এই উদাহরণ অর্ডারের জন্য কয়েল হল কম খরচের বিকল্প: ৮,২২০ মার্কিন ডলার বনাম ৮,৫৩০ মার্কিন ডলার, যার পার্থক্য ৩১০ মার্কিন ডলার। উভয় প্রক্রিয়াই নির্দিষ্ট প্যানেল ও ডেলিভারি তারিখ পূরণ করে। ঘোষিত কাটিং পরিকল্পনায় কয়েলের উপকরণ ক্ষয় কম, যদিও এর অবশিষ্ট স্টকের পূর্ণ খরচ ব্যয়ের মোট পরিমাণে অন্তর্ভুক্ত থাকে।
৩১০ মার্কিন ডলার পার্থক্য হল সিদ্ধান্তের মার্জিন। প্যানেল আউটপুট ও অন্যান্য খরচ অপরিবর্তিত রেখে, শীটের তুলনায় কয়েলের অতিরিক্ত ৩১০ মার্কিন ডলার খরচ মোট খরচকে সমান করবে; আরও বড় নিট বৃদ্ধি হলে শীট সস্তা হবে। প্রথমে অনিশ্চিত কয়েল হ্যান্ডলিং, প্রস্তুতি বা স্টোরেজ খরচগুলি পরীক্ষা করুন, কিন্তু বাজেটে ইতিমধ্যে অন্তর্ভুক্ত খরচগুলিকে দুবার গণনা করবেন না।
প্রয়োজনীয় দৈর্ঘ্যের সাথে মিলে যাওয়া ব্ল্যাঙ্কের জন্য একটি উদ্ধৃতি বিকল্পটিও পরিবর্তন করতে পারে। এর সম্পূর্ণ উপকরণ, প্রক্রিয়াকরণ, পরিবহন ও ক্রেতা-উৎপাদন খরচের তুলনা ৮,২২০ মার্কিন ডলারের সাথে করুন, যেখানে প্যানেল আউটপুট ও তারিখ অপরিবর্তিত থাকবে। উদ্ধৃতিতে সরবরাহকারীর প্রস্তুতি অন্তর্ভুক্ত কিনা তা উল্লেখ করতে হবে; আপনার কারখানায় কম কাটিং হওয়া মানে সরবরাহ শৃঙ্খল থেকে প্রক্রিয়াকরণ খরচ অদৃশ্য হয়ে যায় না।
দাম তুলনা করার আগে যেকোনো বিকল্প যা মেশিন বা প্যানেলের প্রয়োজনীয়তা পূরণ করতে পারে না তা বাদ দিন। যদি পরিবহন, প্রয়োজনীয় প্রক্রিয়াকরণ বা প্রত্যাশিত ব্যবহারযোগ্য আউটপুট অনুপস্থিত থাকে, তবে জানা সাবটোটালটি দেখান এবং চূড়ান্ত খরচ নির্বাচন করার আগে সেই আইটেমটি অনুরোধ করুন।
ঐচ্ছিক: ব্যাচ ব্রেক-ইভেন পয়েন্ট গণনা করুন
ধ্রুব খরচ সহ বিভিন্ন ব্যাচ আকারের জন্য, মোট কয়েল খরচ F_C + v_C × Q এবং শীট খরচ F_S + v_S × Q হিসাবে লিখুন। Q উভয়ের জন্য একই আউটপুট একক, যেমন প্যানেল কভার বর্গমিটার; F মার্কিন ডলারে সমস্ত স্থির খরচ অন্তর্ভুক্ত করে, যার মধ্যে সেটআপ এবং প্রযোজ্য এককালীন অর্ডার বা পরিবহন চার্জ রয়েছে; v হল প্রতি আউটপুট এককে মার্কিন ডলারে খরচ।
যখন v_S, v_C এর চেয়ে বড় হয়, তখন ক্রসওভার হল Q = (F_C − F_S) ÷ (v_S − v_C)। এটি শুধুমাত্র তখনই ব্যবহার করুন যখন ফলাফলটি ধনাত্মক হয় এবং উভয় প্রক্রিয়ার সমর্থিত ও উদ্ধৃতি-বৈধ পরিসরের মধ্যে থাকে। ক্রসওভারের উপরে কয়েলের মডেলকৃত খরচ কম; ক্রসওভারের নীচে শীটের মডেলকৃত খরচ কম। ন্যূনতম ক্রয়, অবশিষ্ট ইনভেন্টরি এবং পরিবর্তনশীল উৎপাদন হার সরল রৈখিক মডেলকে অপ্রযোজ্য করে তুলতে পারে।
কয়েল বা ফ্ল্যাট শীট অর্ডার করার সময় কী নির্দিষ্ট করতে হবে
উপাদান, আকার এবং ডেলিভারির শর্তাবলী
একই ইস্পাত গ্রেড, পুরুত্বের ভিত্তি, ধাতব কোটিং, টপকোট, ব্যাককোট, রং এবং প্রোফাইল সংশোধনীর তুলনা করুন। বেস-মেটাল পুরুত্ব এবং মোট কোটেড পুরুত্বের মধ্যে পার্থক্য নির্দেশ করুন। ইনপুট প্রস্থ, কভার প্রস্থ, প্যানেলের দৈর্ঘ্য এবং পরিমাণ অন্তর্ভুক্ত করুন।
কয়েলের জন্য অভ্যন্তরীণ/বহির্ভাগের ব্যাসের সীমা, সর্বোচ্চ ভর এবং প্রয়োজনীয় স্লিট প্রস্থ যোগ করুন। শীটের জন্য ব্ল্যাঙ্ক প্রস্থ, অনুরোধকৃত দৈর্ঘ্য ও সংখ্যা, টলারেন্স, সমতলতা এবং প্রান্তের অবস্থা যোগ করুন। কোটিংয়ের অভিমুখিকরণ, প্যাকেজ সুরক্ষা এবং গ্রহণের তারিখ উল্লেখ করুন। প্রকৃত পণ্যের জন্য কোটিং উৎপাদনকারীর শর্তাবলী ব্যবহার করুন; প্রতিস্থাপন-ব্যাচ এবং ফিল্ম-সংক্রান্ত প্রশ্নগুলি নীচে আলোচনা করা হয়েছে।

ছাদ প্যানেলের জন্য কয়েল এবং শীট সম্পর্কিত প্রশ্নোত্তর
দুটি ছোট শীটকে যুক্ত করে একটি দীর্ঘতর ছাদ প্যানেল তৈরি করা কি সম্ভব?
যদি না দায়িত্বশীল ডিজাইনার এবং ছাদ সিস্টেমের প্রয়োজনীয়তা যোগাযোগ গ্রহণ করে, তবে নির্দিষ্ট প্যানেল দৈর্ঘ্য ব্যবহার করুন। দুটি ছোট অংশ যুক্ত করা ছাদের বিস্তারিত ডিজাইন পরিবর্তন করে এবং কার্যকারিতা ও ওয়ারেন্টির শর্তাবলীকে প্রভাবিত করতে পারে। যদি যোগাযোগটি গৃহীত হয়, তবে তুলনায় অতিরিক্ত ফ্যাব্রিকেশন, ইনস্টলেশন এবং পরিদর্শন কাজ অন্তর্ভুক্ত করুন। উদাহরণটি অবিচ্ছিন্ন, অযুক্ত প্যানেল ব্যবহার করে।
কয়েল শীটের চেয়ে সস্তা হওয়ার জন্য কোনো নির্দিষ্ট ব্যাচ আকার আছে কি?
কোনো সার্বজনীন প্যানেল সংখ্যা নেই। কয়েল এবং শীটের সেটআপ খরচ, প্রক্রিয়াকরণ হার, ক্রয় পরিমাণ এবং অবশিষ্ট স্টক খরচ ভিন্ন। আপনার প্রত্যাশিত ব্যাচ আকারের জন্য সম্পূর্ণ ব্যয় তুলনা করুন, একই প্যানেল আউটপুট এবং ডেলিভারির শর্তাবলী ব্যবহার করে। খরচ বিভাগে প্রস্তাবিত গণনা শুধুমাত্র সেই ক্ষেত্রে প্রযোজ্য যেখানে ঐ খরচগুলি স্থির থাকে।
একটি চওড়া কয়েল কি একাধিক ছাদ প্যানেল ইনপুট প্রস্থ সরবরাহ করতে পারে?
হ্যাঁ, যদি উপাদানটি গ্রহণকারী লাইনগুলির সাথে সামঞ্জস্যপূর্ণ প্রস্থে স্লিট করা যায়। কোটিং এবং স্লিটিং ক্রম, স্ট্রিপ প্রস্থ, প্রান্ত-ট্রিম অনুমতি, ফলস্বরূপ কয়েল ভর এবং সমাপ্ত অবস্থা নির্দিষ্ট করুন। উপাদান খরচে এই সেবাটি অন্তর্ভুক্ত করুন। কোনো লাইনের শুধুমাত্র প্রান্ত-ট্রিমিং অ্যাটাচমেন্ট বহু-স্ট্রিপ স্লিটিং এবং রিকয়েলিং ক্ষমতা প্রতিষ্ঠা করে না।
শীটের অফকাটগুলি কি ফ্ল্যাশিং বা ট্রিম হিসেবে ব্যবহার করা যেতে পারে?
হ্যাঁ, যখন অফকাটগুলি নিশ্চিতকৃত ট্রিম কাট তালিকা, নির্দিষ্ট উপাদান ও ফিনিশ এবং ফর্মিং প্রক্রিয়ার সাথে মেল খায়। প্রথমে মাত্রা, ফিনিশের দিকনির্দেশ এবং পরিমাণ পরীক্ষা করুন। এই উদাহরণের ১.৪ মিটার দৈর্ঘ্যের টুকরোগুলি প্রতিটি ফ্ল্যাশিংয়ের জন্য উপযুক্ত নয়। ব্যবহারযোগ্য অফকাটগুলিকে অন্য কোনো চাকরিতে বরাদ্দ করা অভ্যন্তরীণ উপাদান-খরচ বণ্টনকে পরিবর্তন করতে পারে; এটি মূল ক্রয়ের জন্য প্রদেয় নগদ অর্থের পরিমাণ কমায় না।
কয়েকটি প্রতিস্থাপন প্যানেলের জন্য অন্য কোনো পেইন্ট ব্যাচ ব্যবহার করা যেতে পারে?
মূল ফিনিশ, ব্যাচ এবং পৃষ্ঠ দিকনির্দেশ পরীক্ষা করুন, তারপর প্রকৃত নমুনা তুলনা করুন এবং অর্ডার দেওয়ার আগে প্রতিস্থাপনের পরিসীমা নিয়ে সম্মতি অর্জন করুন। নির্দিষ্ট ফিনিশের জন্য কোটিং প্রস্তুতকারকের ব্যাচ ও দিকনির্দেশ সংক্রান্ত প্রয়োজনীয়তা অনুসরণ করুন। যেখানে এই শর্তগুলি প্রযোজ্য, সেখানে দৃশ্যমান ছাদের পৃষ্ঠে সেগুলি সামঞ্জস্যপূর্ণ রাখুন; শুধুমাত্র মিলে যাওয়া রং কোড প্রয়োজনীয় চেহারা নিশ্চিত করে না।
কয়েল এবং ফ্ল্যাট ব্ল্যাঙ্কগুলিতে একই সুরক্ষামূলক ফিল্ম ব্যবহার করা উচিত?
ঠিক কোটিং পণ্য এবং ডেলিভারি ফর্মের জন্য ফিল্ম ও প্যাকেজিং নির্বাচন করুন। কোটিং প্রস্তুতকারককে ফিল্মের সামঞ্জস্যতা, অপসারণের সময় এবং গুটানো কয়েলের জন্য প্যাকেজিং সমর্থন—যেমন গুটানো স্থিতিশীলতার উপর যেকোনো প্রভাব—নিশ্চিত করতে অনুরোধ করুন। ফ্ল্যাট ব্ল্যাঙ্কগুলিও উপযুক্ত পৃষ্ঠ সুরক্ষা প্রয়োজন, কিন্তু একই ফিল্ম ব্যবস্থা স্বয়ংক্রিয়ভাবে গুটানো কয়েলের জন্য উপযুক্ত হয় না।
প্রযুক্তিগত ভিত্তি এবং উৎস স্কোপ
উদাহরণটি ধরে নেয় যে উভয় প্রক্রিয়াই নির্দিষ্ট প্যানেলগুলি উৎপাদন করতে সক্ষম। আপনি যে মেশিন কনফিগারেশনটি ব্যবহার করবেন, তার জন্য ফিড প্রস্থ, পুরুত্ব, উপাদান এবং হ্যান্ডলিং সীমা নিশ্চিত করুন। উপাদান ব্যবহারের গণনা এবং ৩১০ ডলার নগদ খরচের পার্থক্য উভয়ই গৃহীত প্যানেল পরিমাণ, দৈর্ঘ্য এবং বিকশিত ও কভারেজ প্রস্থের উপর ভিত্তি করে করা হয়েছে।

