
Principales diferencias entre bobina de acero y chapa plana
La bobina de acero es una tira continua enrollada alrededor de un núcleo central. La chapa plana cortada a medida se entrega como blanks planos y sin conformar, cortados a una longitud acordada. Ambos requieren conformado para convertirse en paneles de cubierta. Especifique «chapa plana sin conformar» en su consulta, ya que una referencia a «chapa de cubierta cortada a medida» podría describir un panel ya perfilado.
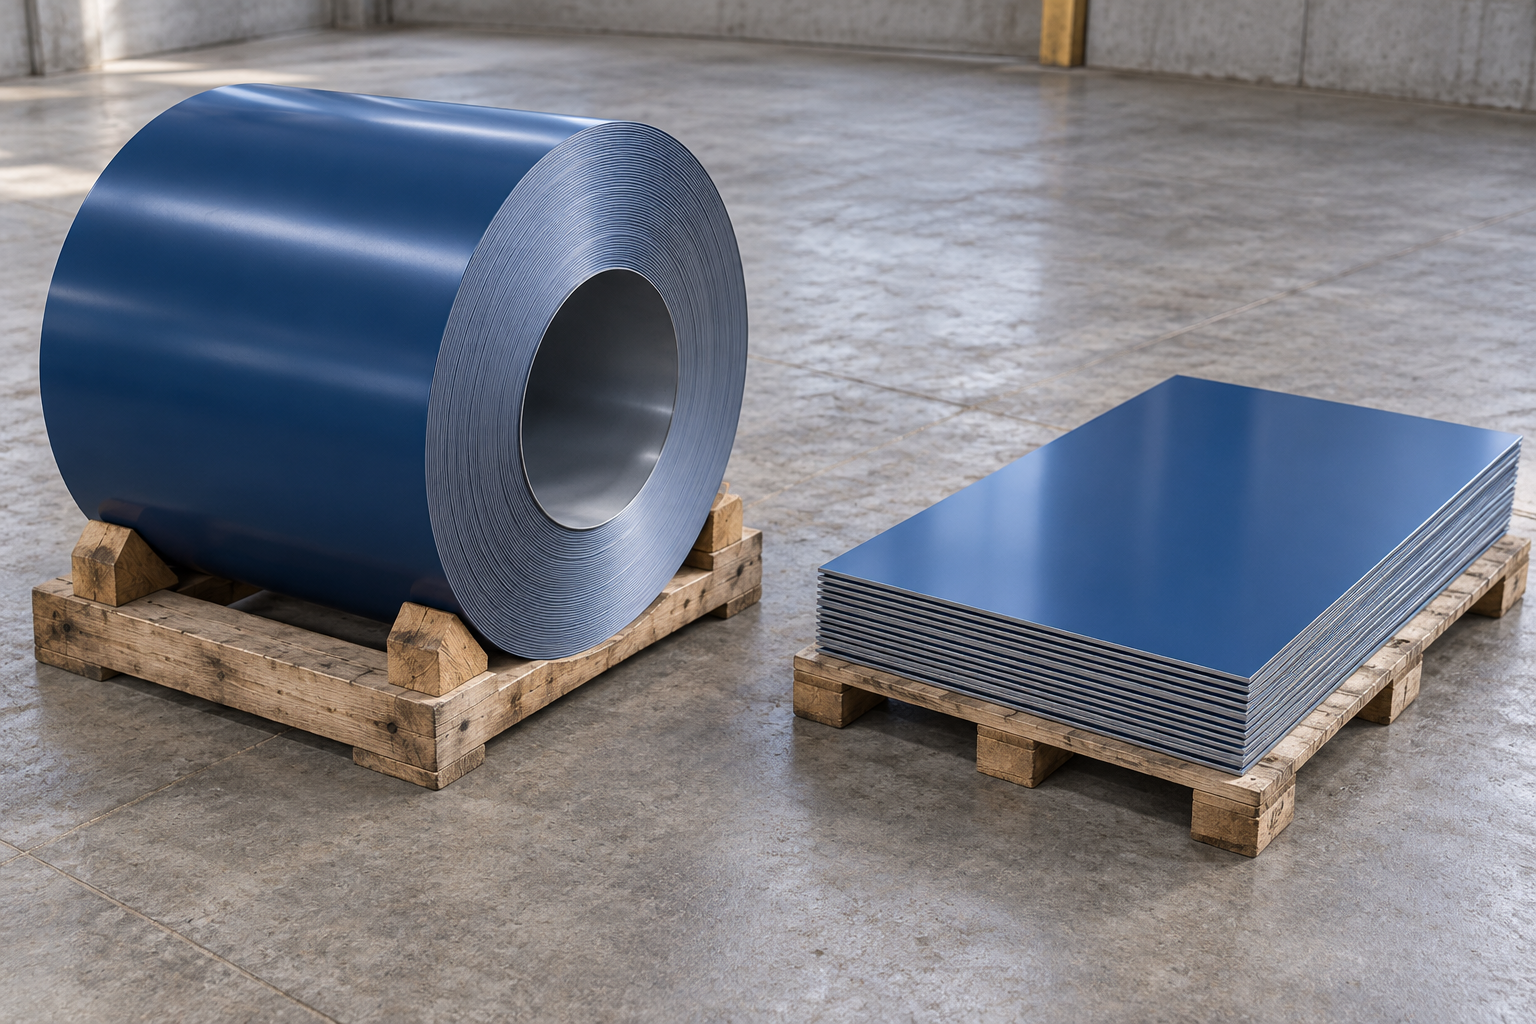
Con la bobina, el fabricante o su procesador se encarga del desenrollado y de cualquier nivelado, corte longitudinal o transversal requerido. Con la chapa plana, parte de ese trabajo ya se ha realizado antes de la entrega. Una máquina que corte la bobina comprada en blanks antes del conformado sigue requiriendo la compra inicial de bobina. Compare las cotizaciones en la misma etapa de procesamiento.
Ancho de entrada y ancho de cobertura del panel
El ancho de entrada es el ancho de la tira plana o del blank antes del conformado. El ancho de cobertura es el ancho que el panel terminado cubre sobre la cubierta. El conformado de las pestañas del panel consume parte del ancho de entrada. Utilice los anchos indicados en el dibujo del perfil seleccionado; no existe un margen fijo aplicable a todos los paneles.
Bobina y chapa plana: resumen comparativo
Deslice para ver la tabla completa.
| Factor | Bobina de acero | Chapa plana cortada a medida |
|---|---|---|
| Equipo | Requiere equipo compatible para desenrollado, manipulación y alimentación | Requiere un proceso que acepte blanks individuales y sus longitudes |
| Flexibilidad de longitud | Las longitudes cortadas pueden ajustarse al pedido de paneles dentro de los límites de la línea | Las longitudes de los blanks suministrados determinan la cantidad de recorte necesaria |
| Manipulación y almacenamiento | Manipule la masa de la bobina y proteja la tira restante | Manipule y proteja láminas individuales o paquetes |
| Balance de material | Separe las pérdidas iniciales y finales del resto utilizable de la bobina | Separe los recortes de las piezas con un uso posterior confirmado |
| Comparación de costos | Incluya la preparación de la bobina, el conformado, la manipulación y el almacenamiento del remanente | Incluya el corte realizado por el proveedor y cualquier recorte adicional efectuado por el comprador, así como la alimentación y la manipulación |
¿Qué forma puede procesar su línea de paneles para cubierta?
Alimentación y manipulación de bobina
Para la bobina, compruebe el ancho, el espesor y la resistencia del material de entrada frente a los límites de la línea de conformado. A continuación, compruebe el diámetro interior, el diámetro exterior y la masa de la bobina frente al desenrollador y al equipo de elevación. El perfil y el material seleccionados deben ser compatibles con dicha configuración de máquina.
Alimentación de chapa y longitud de los blanks
Para la chapa plana, verifique que la línea acepte la alimentación por láminas, guíe correctamente los blanks y soporte las longitudes requeridas. Acuerde también la planicidad y el estado de los bordes necesarios para la alimentación. Si la configuración instalada acepta únicamente bobina para su panel, los blanks planos no constituyen una alternativa viable en esa línea.
Algunas máquinas de perfilado aceptan tanto chapa como bobina, con límites de material y longitudes mínimas de panel que dependen del perfil y de la configuración. Verifique el modelo que realmente utilizará. Un proceso de plegado o por lotes es una alternativa viable siempre que pueda producir el mismo panel especificado.

¿Cuánto material consume cada opción?
Pedido de 240 paneles con dos longitudes requeridas
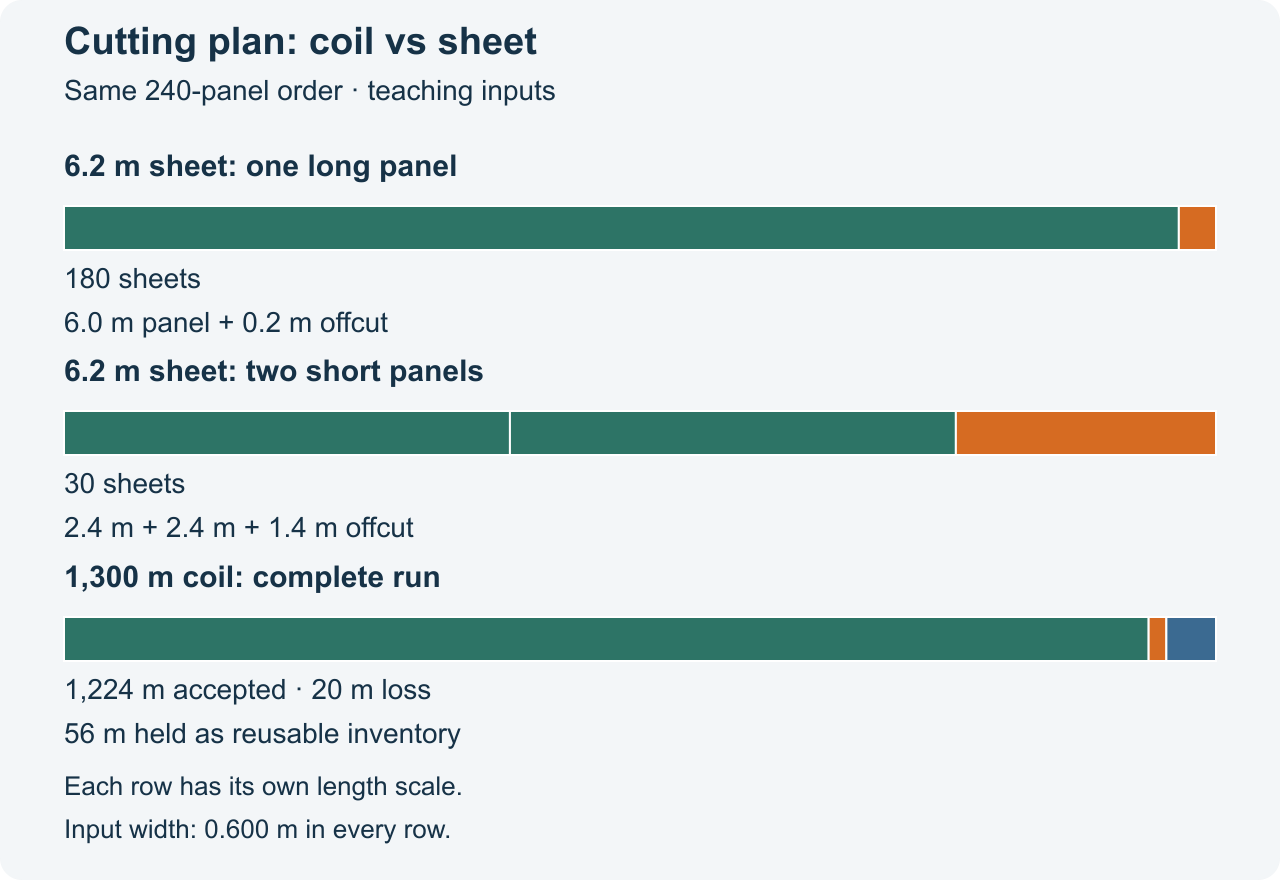
En esta comparación hipotética, el pedido requiere 180 paneles de 6,0 m y 60 paneles de 2,4 m. Ambos procesos pueden fabricar los paneles especificados dentro del plazo. Las cantidades, las pérdidas, la idoneidad del equipo y los precios se han asumido para el cálculo. Las longitudes incluyen holguras de fabricación; no se contemplan recortes adicionales, anchos de corte (kerf) ni paneles rechazados.
Para este pedido, suponga que el proveedor de chapas solo puede cumplir con la cantidad y la fecha de entrega mediante blanks de 6,2 m. No se han cotizado blanks de 6,0 m y 2,4 m bajo esas condiciones. Esta restricción de longitud de suministro explica el recorte de chapas indicado a continuación; no representa una desventaja inherente de la chapa plana.
Mantenga tres cantidades separadas: área de material plano comprado, área de cobertura de los paneles terminados y material sobrante destinado a un uso posterior confirmado. Con un ancho de entrada de 0,600 m y un ancho de cobertura de 0,500 m, el pedido requiere (180 × 6,0) + (60 × 2,4) = 1.224 m de longitud aceptada de panel. Esto consume 734,4 m² de material desarrollado y produce 612,0 m² de cobertura nominal de panel. Las traslapes y aberturas en la cubierta afectarían el cálculo de la cobertura instalada.
Planes de corte y balance de material
Deslice para ver la tabla completa.
| Medida | Compra de bobina | Compra de chapa de 6,2 m |
|---|---|---|
| Entrada comprada | 1300 m × 0,600 m = 780,0 m² | 210 troqueles × 6,2 m × 0,600 m = 781,2 m² |
| Plan de corte | Longitud aceptada del panel: 1224 m; pérdida total por preparación y extremos: 20 m | 180 troqueles producen un panel de 6,0 m cada uno; 30 troqueles producen dos paneles de 2,4 m cada uno |
| Área desarrollada aceptada | 734,4 m² | 734,4 m² |
| Pérdidas/recortes sin reutilización planificada en este ejemplo | 20 × 0,600 = 12,0 m² | (180 × 0,2 + 30 × 1,4) × 0,600 = 46,8 m² |
| Material utilizable conservado para una posterior producción | 56 × 0,600 = 33,6 m² | 0,0 m² en este plan supuesto |
| Área de cobertura aceptada del panel | 612,0 m² | 612,0 m² |
Stock utilizable y rendimiento del proceso
El balance de la bobina es: 780,0 = 734,4 m² en paneles + 12,0 m² perdidos + 33,6 m² retenidos. El balance de la chapa es: 781,2 = 734,4 m² en paneles + 46,8 m² de recortes. En este ejemplo, la bobina retenida constituye stock utilizable; en un pedido real, verifique sus dimensiones restantes, estado y uso previsto antes de asignarle dicho valor.
Medido respecto al material consumido, el rendimiento de la bobina en el ejemplo es 734,4 ÷ (734,4 + 12,0) = 98,4 %; el rendimiento de la chapa es 734,4 ÷ 781,2 = 94,0 %. Los 33,6 m² reservados para otra producción se excluyen del denominador del cálculo del rendimiento de la bobina. Estos porcentajes describen este plan de corte, no rendimientos típicos de producción. El material conformado en las pestañas del panel sigue formando parte del área desarrollada utilizable.
Los recortes de chapa dependen del grado de coincidencia entre las longitudes adquiridas y el pedido. Suministrar troqueles con las longitudes requeridas puede reducir los re-cortes en la fábrica. Las pérdidas por corte del proveedor y los costes de procesamiento siguen incluyéndose en el presupuesto de material. Vuelva a calcular ambos planes con las longitudes ofrecidas realmente, las holguras de fabricación y los rechazos esperados.
¿Qué opción resulta más económica para este pedido de paneles?
Gasto total y coste del material consumido
Compare el gasto total necesario para producir los mismos paneles, en el mismo punto y fecha de entrega. Para esta comparación financiera, contabilice todo el material adquirido, incluida la bobina reservada para otra producción. Un coste interno del material consumido puede asignar ese stock por separado, pero no reduce el desembolso efectuado en esta compra.
Los presupuestos de material asumidos incluyen el acabado, la documentación y el embalaje. Los presupuestos de producción incluyen la preparación, conformado, manipulación y almacenamiento de la bobina restante durante el período de planificación. Ambos presupuestos de flete finalizan en el mismo fabricante. Se asume que los impuestos y derechos son iguales y se excluyen de ambos totales.
Deslice para ver la tabla completa.
| Coste u output | Compra de bobina | Compra de chapa de 6,2 m | Qué incluye |
|---|---|---|---|
| Paquete de material | 7020 cotizados | 7180 cotizados, incluido el corte a medida por el proveedor | Contabilice las cantidades adquiridas; no facture nuevamente el corte del proveedor |
| Presupuesto del comprador para preparación/conformado/manipulación | 800 | 950 | Incluya la preparación, re-corte/alimentación de chapas, protección del acabado y almacenamiento del remanente según corresponda |
| Flete hasta el mismo fabricante | 400 cotizados | 400 cotizados | Mismo límite de recepción |
| Gasto total del pedido | 8,220 | 8,530 | Sin crédito especulativo por remanentes ni venta de chatarra |
| Gasto por m² de cobertura del panel | 8,220 ÷ 612 = 13.43 | 8,530 ÷ 612 = 13.94 | Mismo output aceptado; USD/m², redondeado a centavos |
La diferencia de USD 310 y qué podría invertirla
En este pedido de ejemplo, la bobina es la opción de menor coste: USD 8220 frente a USD 8530, una diferencia de USD 310. Ambos procesos cumplen con las especificaciones del panel y la fecha de entrega. Además, la bobina presenta menos pérdida de material consumido según el plan de corte indicado, aunque el coste íntegro de su stock retenido permanece incluido en el gasto total.
La diferencia de USD 310 constituye el margen de decisión. Con el output de paneles y otros costes invariables, un aumento adicional de USD 310 en los costes de la bobina respecto a la chapa igualaría ambos totales; un incremento neto mayor haría más económico el uso de chapa. Evalúe primero los costes inciertos de manipulación, preparación o almacenamiento de la bobina, sin contabilizar dos veces los costes ya incluidos en el presupuesto.
Una cotización de recortes ajustados a las longitudes requeridas también podría modificar la elección. Compare sus costes totales de material, procesamiento, flete y producción por parte del comprador frente a USD 8220, manteniendo la misma producción de paneles y fecha. La cotización debe indicar si incluye la preparación por parte del proveedor; menos corte en su taller no implica que los costes de procesamiento desaparezcan de la cadena de suministro.
Elimine cualquier opción que no cumpla los requisitos de la máquina o del panel antes de comparar precios. Si faltan flete, procesamiento necesario o output utilizable esperado, indique el subtotal conocido y solicite dicho ítem antes de tomar una decisión final de coste.
Opcional: Calcule el punto de equilibrio por lote
Para una gama de tamaños de lote con costes constantes, exprese el coste total de la bobina como F_C + v_C × Q y el de la chapa como F_S + v_S × Q. Q es la misma unidad de output para ambos, por ejemplo m² de cobertura del panel; F incluye todos los costes fijos en USD, como preparación y cargos únicos por pedido o flete aplicables; v es USD por unidad de output.
Cuando v_S es mayor que v_C, el punto de equilibrio es Q = (F_C − F_S) ÷ (v_S − v_C). Úselo únicamente si el resultado es positivo y se encuentra dentro de los rangos operativos y de validez de cotización de ambos procesos. Por encima de dicho punto de equilibrio, la bobina tiene un coste modelado menor; por debajo, lo tiene la chapa. Las compras mínimas, el inventario restante y las tasas variables de producción pueden hacer inadecuado este modelo lineal simplificado.
Qué especificar al pedir bobina o chapa plana
Material, dimensiones y condiciones de entrega
Compare el mismo grado de acero, base de espesor, recubrimiento metálico, capa superior y capa inferior, color y revisión del perfil. Distinga el espesor del metal base del espesor total recubierto. Incluya la anchura de entrada, la anchura de cobertura y las longitudes y cantidades de los paneles.
Para bobina, añada los límites de diámetro interior/exterior, la masa máxima y cualquier ancho de corte longitudinal requerido. Para chapa, añada el ancho del formato, las longitudes y cantidades solicitadas, tolerancias, planitud y estado de los bordes. Especifique la orientación del recubrimiento, la protección del embalaje y la fecha de recepción. Utilice las condiciones del productor del recubrimiento para el producto real; las cuestiones relativas a lotes de sustitución y película se tratan más adelante.

Preguntas frecuentes sobre bobina y chapa para paneles de cubierta
¿Se pueden unir dos láminas cortas para formar un panel de cubierta más largo?
Utilice la longitud especificada del panel, salvo que el diseñador responsable y los requisitos del sistema de cubierta acepten una junta. Unir dos piezas cortas modifica el detalle de la cubierta y puede afectar su desempeño y las condiciones de la garantía. Si se acepta la junta, incluya en la comparación el trabajo adicional de fabricación, instalación e inspección. El ejemplo práctico utiliza paneles continuos y sin juntas.
¿Existe un tamaño de lote fijo a partir del cual el rollo resulta más económico que la lámina?
No existe un número universal de paneles. El rollo y la lámina tienen distintos costos de puesta en marcha, tasas de procesamiento, cantidades de compra y costos de stock remanente. Compare los gastos totales correspondientes a los tamaños de lote previstos, utilizando la misma producción de paneles y condiciones de entrega. El cálculo opcional de la sección de costos aplica únicamente cuando dichos costos permanecen constantes.
¿Puede un rollo ancho suministrar varios anchos de entrada para paneles de cubierta?
Sí, siempre que el material pueda dividirse longitudinalmente en anchos compatibles con las líneas receptoras. Especifique el recubrimiento y la secuencia de división longitudinal, los anchos de las bandas, la tolerancia de recorte de bordes, las masas resultantes de los rollos y el estado final. Incluya este servicio en el costo del material. El simple accesorio de recorte de bordes de una línea no implica capacidad para división longitudinal múltiple y rebobinado.
¿Se pueden utilizar los recortes de lámina para elementos de acabado (flashings) o perfiles de borde?
Sí, siempre que los recortes coincidan con una lista de cortes de acabado confirmada, con el material y acabado especificados, y con el proceso de conformado. Verifique primero las dimensiones, la dirección del acabado y la cantidad. Los trozos de 1,4 m de este ejemplo no son adecuados para todos los elementos de acabado. Asignar recortes aprovechables a otro trabajo puede modificar la asignación interna de costos de material, pero no reduce el importe efectivamente pagado por la compra original.
¿Se puede utilizar otro lote de pintura para algunos paneles de repuesto?
Verifique el acabado original, el lote y la dirección superficial; luego compare muestras reales y acuerde el alcance del reemplazo antes de emitir el pedido. Cumpla los requisitos del productor del recubrimiento respecto al lote y la dirección superficial para el acabado especificado. Cuando estos requisitos sean aplicables, manténgalos consistentes en toda la superficie visible de la cubierta; un código de color coincidente no garantiza por sí solo la apariencia requerida.
¿Deben usar los rollos y las planchas planas la misma película protectora?
Seleccione la película y el embalaje según el producto exacto de recubrimiento y la forma de entrega. Solicite al productor del recubrimiento que confirme la compatibilidad de la película, el momento óptimo de su retirada y el soporte del embalaje para rollos bobinados, incluyendo cualquier efecto sobre la estabilidad del bobinado. Las planchas planas también requieren protección superficial adecuada, pero la misma configuración de película no es automáticamente adecuada para un rollo bobinado.
Base técnica y alcance de origen
El ejemplo práctico supone que ambos procesos pueden producir los paneles especificados. Confirme el ancho de alimentación, el espesor, el material y los límites de manipulación para la configuración de máquina que utilizará. El cálculo de consumo de material y la diferencia de desembolso en efectivo de 310 USD se basan en las mismas cantidades aceptadas de paneles, longitudes, anchos desarrollados y anchos de cobertura.

