
De viktigaste skillnaderna mellan stålbands- och plåtmaterial
Stålskiva på rulle är ett kontinuerligt band som är lindat kring en central öga. Platt skiva i bestämd längd levereras som separata, oformade blanker i överenskommen längd. Båda måste formas för att bli takpaneler. Ange ”platt oformad skiva” i din förfrågan, eftersom en produktlista för ”skiva i bestämd längd för tak” kan avse en redan profilerad panel.
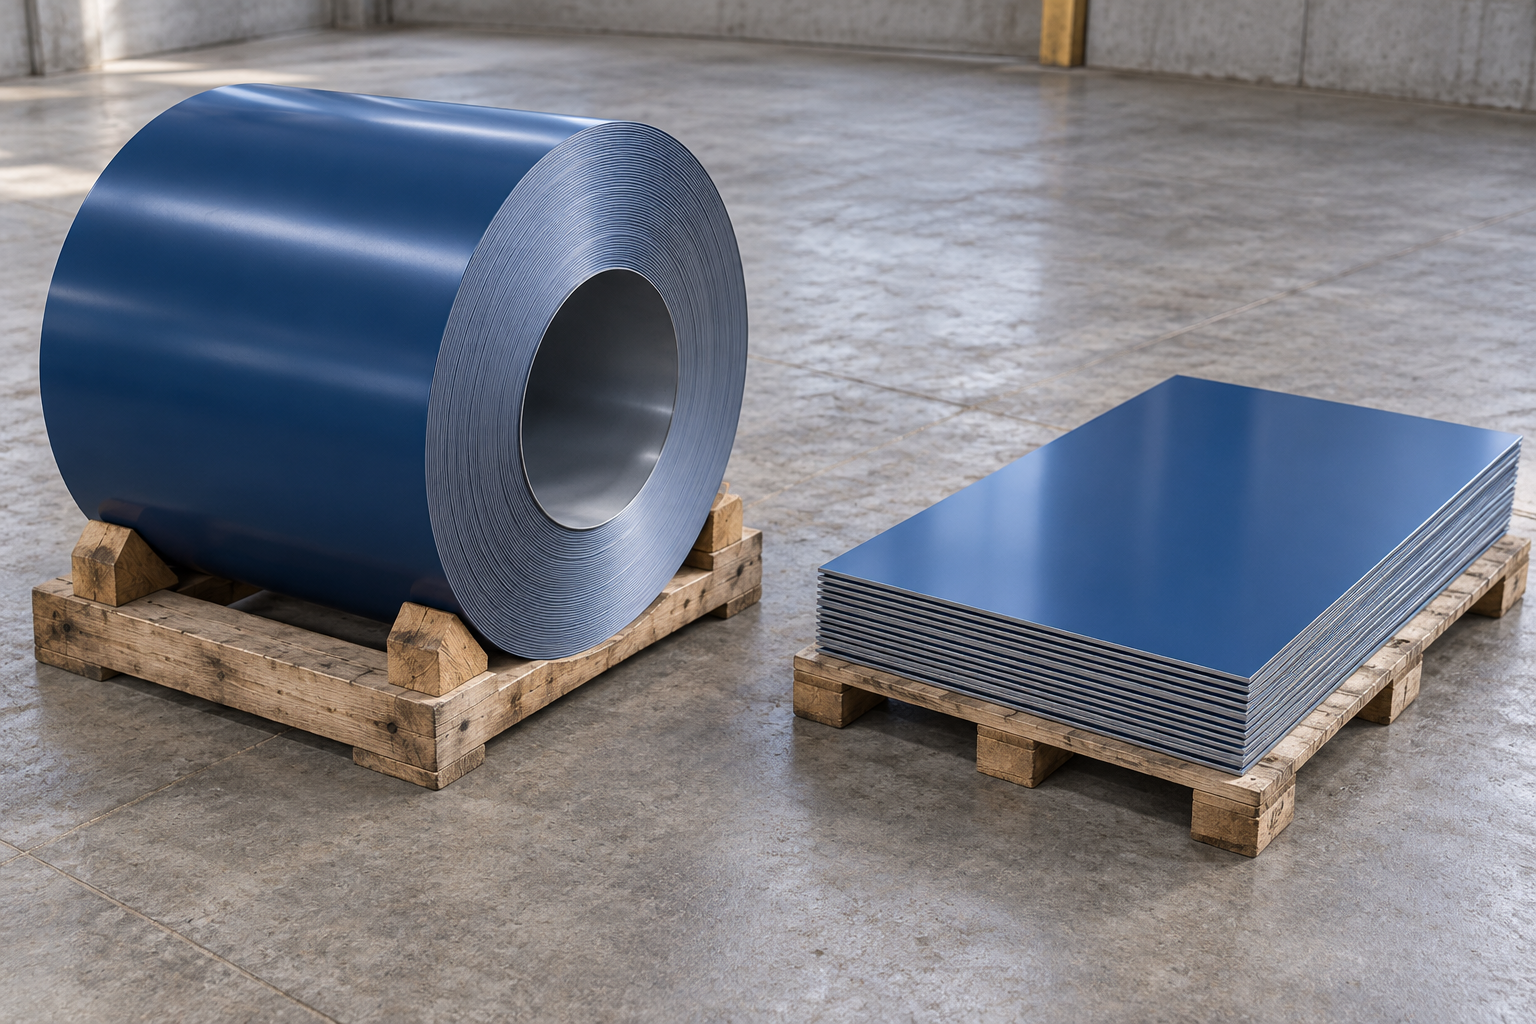
Vid skiva på rulle hanterar tillverkaren eller dess bearbetare avrullning samt eventuell nivellering, delning och skärning. Vid platt skiva har en del av detta arbete redan utförts före leverans. En maskin som skär inköpt skiva på rulle till blanker innan formning kräver ändå inköp av skiva på rulle. Jämför offertförslag på samma bearbetningsstadium.
Inmatningsbredd och panelens täckbredd
Inmatningsbredden är bredden på det platta bandet eller blanket före formning. Täckbredden är den bredd som den färdiga panelen täcker över taket. Formningen av panelens ben använder en del av inmatningsbredden. Använd bredderna från den valda profilritningen; en fast tilläggsmarginal gäller inte för alla paneler.
Skiva på rulle och platt skiva på ett ögonblick
Svep för att visa hela tabellen.
| Faktor | Stålskiva på rulle | Platt skiva i bestämd längd |
|---|---|---|
| Utrustning | Kräver kompatibel avrullnings-, hanterings- och matningsutrustning | Kräver en process som accepterar enskilda blanker och deras längder |
| Längdflexibilitet | Skurna längder kan anpassas efter panelordern inom linans gränser | Levererade blanklängder avgör hur mycket om-skärning som krävs |
| Hantering och lagring | Hantera rullens massa och skydda återstående band | Hantera och skydda enskilda plattor eller pack |
| Materialbalans | Separera start-/slutförluster från användbar återstående skiva på rulle | Separera avfall från bitar med bekräftad nästa användning |
| Kostnadsjämförelse | Inkludera förberedelse av skiva på rulle, formning, hantering och lagring av återstående material | Inkludera leverantörens skärning samt eventuell om-skärning av köparen, matning och hantering |
Vilken form kan din takpanelproduktionslinje bearbeta?
Matning och hantering av skiva på rulle
För spole kontrollera inmatningsbredden, tjockleken och materialstyrkan mot formningslinjens gränser. Kontrollera sedan spolens inre diameter, yttre diameter och massa mot avspolningsanläggningen och lyftutrustningen. Den valda profilen och materialet måste stödjas av den aktuella maskinkonfigurationen.
Matning av platt skiva och blanklängd
För platt skiva: kontrollera att linan accepterar plattmatning, guider blanken korrekt och stödjer de krävda längderna. Kom även överens om den planhet och kantkvalitet som krävs för matning. Om den installerade konfigurationen endast accepterar skiva på rulle för din panel är platta blankar inget alternativ på den linan.
Vissa profileringsmaskiner accepterar både platt skiva och skiva på rulle, med materialgränser och minsta panellängder som varierar beroende på profil och konfiguration. Kontrollera den modell du faktiskt kommer att använda. En vik- eller batchprocess är ett alternativ om den kan tillverka samma specificerade panel.

Hur mycket material använder varje alternativ?
En order på 240 paneler med två krävda längder
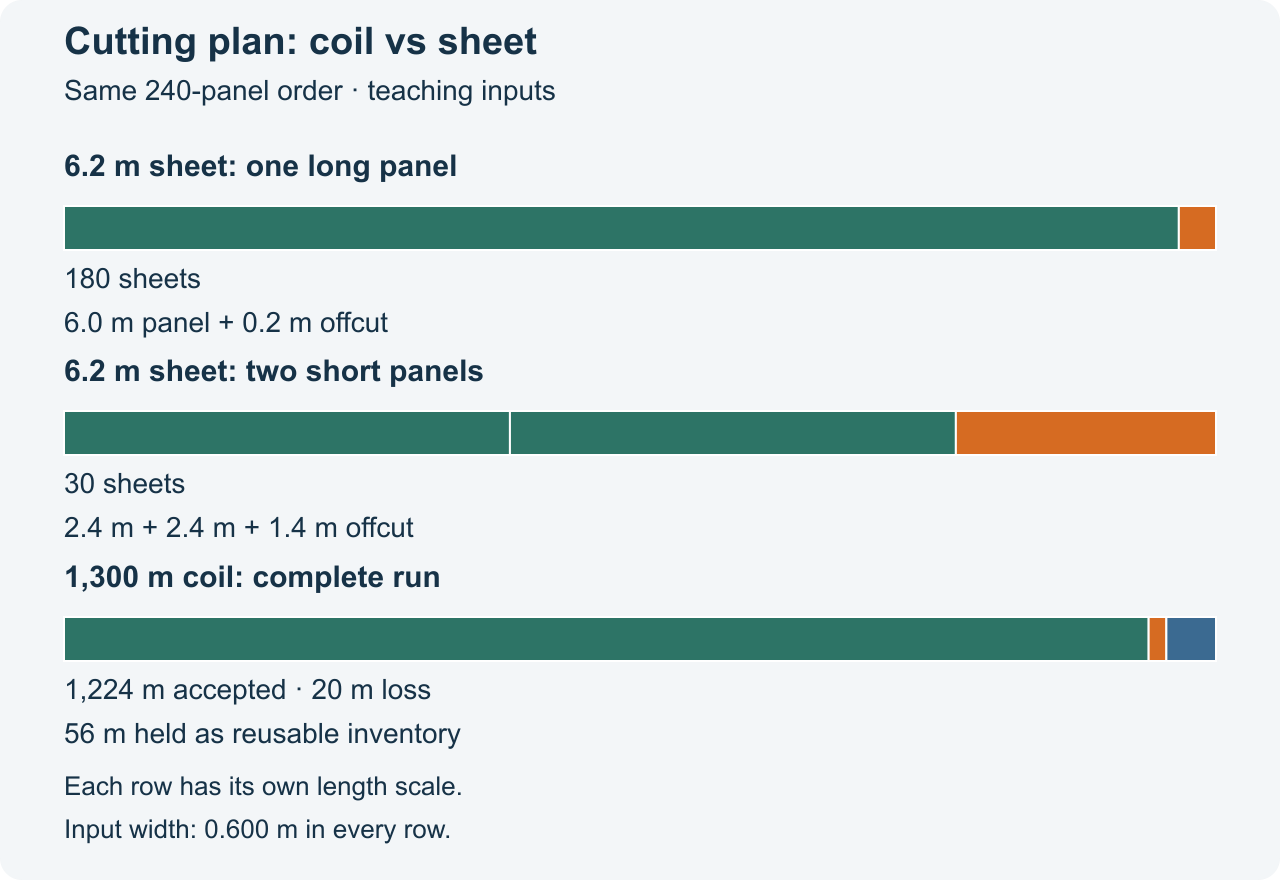
I denna hypotetiska jämförelse krävs 180 paneler på 6,0 m och 60 paneler på 2,4 m. Båda processerna kan tillverka den specificerade panelen i tid. Kvanta, förluster, utrustningens lämplighet och priser antas för beräkningen. Längderna inkluderar tillverkningsmarginaler; inga extra beskärningar, snittförluster eller avvisade paneler ingår.
För denna order antas leverantören av platt skiva kunna uppfylla kvantitet och leveransdatum endast med blanker på 6,2 m. Blanker på 6,0 m och 2,4 m har inte angetts för dessa villkor. Denna begränsning i leveranslängd förklarar om-skärningen nedan; det är inte en inneboende nackdel med platt skiva.
Håll isär tre kvantiteter: inköpt area av platt material, färdig panels täckarea och material som återstår för bekräftad senare användning. Vid 0,600 m inmatningsbredd och 0,500 m täckbredd kräver ordern (180 × 6,0) + (60 × 2,4) = 1 224 m godkänd panellängd. Detta åtgår 734,4 m² utvecklat material och ger 612,0 m² nominell paneltäckning. Taköverlappningar och öppningar skulle påverka beräkningen av den installerade täckningen.
Skärplaner och materialbalans
Svep för att visa hela tabellen.
| Mät | Inköp av skiva på rulle | Inköp av 6,2 m platt skiva |
|---|---|---|
| Inköpt inmatning | 1 300 m × 0,600 m = 780,0 m² | 210 blankar × 6,2 m × 0,600 m = 781,2 m² |
| Skärningsplan | Godkänd panellängd: 1 224 m; total setup-/slutförlust: 20 m | 180 blankar ger en 6,0 m panel vardera; 30 blankar ger två 2,4 m paneler vardera |
| Godkänd utvecklad area | 734,4 m² | 734,4 m² |
| Förluster/avfall utan planerad återanvändning i detta exempel | 20 × 0,600 = 12,0 m² | (180 × 0,2 + 30 × 1,4) × 0,600 = 46,8 m² |
| Användbart material sparas för en senare produktion | 56 × 0,600 = 33,6 m² | 0,0 m² i detta antagna plan |
| Godkänd paneltäckningsarea | 612,0 m² | 612,0 m² |
Användbart lager och processutbyte
Spolbalansen är 780,0 = 734,4 m² i paneler + 12,0 m² förlorade + 33,6 m² kvarhållna. Skivbalansen är 781,2 = 734,4 m² i paneler + 46,8 m² avfall. Den kvarhållna spolen utgör användbart lager i detta exempel; vid en verklig order bör dess återstående mått, skick och förväntad användning kontrolleras innan den tilldelas detta värde.
Mätt mot förbrukat material är exemplets spolutbyte 734,4 ÷ (734,4 + 12,0) = 98,4 %; skivutbytet är 734,4 ÷ 781,2 = 94,0 %. De 33,6 m² som sparas för en annan produktion exkluderas från spolens nämnare. Dessa procentandelar beskriver detta skärningsplan, inte typiska produktionsutbyten. Material som formas till panelben ingår fortfarande i den användbara utvecklade arean.
Avfall från skivor beror på hur väl de inköpta längderna stämmer överens med beställningen. Blankar levererade i de krävda längderna kan minska om-skärning hos tillverkaren. Leverantörens skärningsförluster och bearbetningskostnader ingår fortfarande i materialofferten. Båda planen ska omräknas för de faktiskt erbjudna längderna, tillverkningsmarginalerna och förväntade avvikelser.
Vilket alternativ är billigare för denna panelorder?
Total kostnad och kostnad för förbrukat material
Jämför den totala kostnaden för att tillverka samma paneler vid samma leveransplats och datum. För denna finansieringsjämförelse räknas allt inköpt material med, inklusive spolen som sparas för en annan produktion. En intern kostnad för förbrukat material kan allokera detta lager separat, men minskar inte det betalda kontantbeloppet för denna inköpsorder.
De antagna materialofferterna inkluderar ytbehandling, dokumentation och förpackning. Produktionsbudgetarna inkluderar förberedelse, formning, hantering och lagring av återstående spole under planeringsperioden. Båda fraktanbudena avslutas vid samma tillverkare. Skatter och tullar antas vara lika och exkluderas från båda totalerna.
Svep för att visa hela tabellen.
| Kostnad eller utmatning | Inköp av skiva på rulle | Inköp av 6,2 m platt skiva | Vad ingår |
|---|---|---|---|
| Materialpaket | 7 020 offert | 7 180 offert, inklusive leverantörens skärning till längd | Räkna inköpta kvantiteter; debitera inte leverantörens skärning på nytt |
| Köparens budget för förberedelse/formning/hantering | 800 | 950 | Inkludera setup, om-skärning/matning av skivor, ytbeskydd och lagring av återstoden där så är relevant |
| Frakt till samma tillverkare | 400 offert | 400 offert | Samma mottagningsgräns |
| Total beställningskostnad | 8,220 | 8,530 | Ingen spekulativ kredit för restmaterial eller skrotförsäljning |
| Kostnad per m² paneltäckning | 8,220 ÷ 612 = 13.43 | 8,530 ÷ 612 = 13.94 | Samma godkänd utmatning; USD/m², avrundat till cent |
USD 310 skillnaden och vad som kan vända den
Spole är det billigare valet för denna exempelbeställning: USD 8 220 jämfört med USD 8 530, en skillnad på USD 310. Båda processerna uppfyller de specificerade panelkraven och leveransdatumet. Spole ger också lägre förlust av förbrukat material enligt det angivna skärningsplanen, medan hela kostnaden för det kvarhållna materialet fortfarande ingår i den totala kostnaden.
USD 310 skillnaden utgör beslutsmarginen. Med oförändrad panelutmatning och andra kostnader skulle USD 310 i ytterligare spolkostnader i förhållande till skiva göra totalerna lika; en större nettoökning skulle göra skivan billigare. Granska först osäkra kostnader för spolhantering, förberedelse eller lagring, utan att dubbelräkna kostnader som redan ingår i budgeten.
En offert för blankar anpassade till de krävda längderna kan också påverka valet. Jämför dess fullständiga material-, bearbetnings-, frakt- och köparens produktionskostnader med USD 8 220, med samma panelutmatning och datum. Offerten måste ange om leverantörens förberedelse ingår; mindre skärning i ditt verkstadsmiljö innebär inte att bearbetningskostnaderna försvinner från leveranskedjan.
Ta bort alla alternativ som inte uppfyller maskin- eller panelkraven innan priset jämförs. Om frakt, nödvändig bearbetning eller förväntad användbar utmatning saknas, visa den kända delsumman och begär det saknade objektet innan ett slutgiltigt kostnadsbeslut fattas.
Valfritt: Beräkna en batch-brytpunkt
För ett intervall av batchstorlekar med konstanta kostnader skriv total spolkostnad som F_C + v_C × Q och total skivkostnad som F_S + v_S × Q. Q är samma utmatningsenhet för båda, t.ex. m² paneltäckning; F inkluderar samtliga fasta kostnader i USD, inklusive setup och eventuella engångskostnader för beställning eller frakt; v är USD per utmatningsenhet.
När v_S är större än v_C är brytpunkten Q = (F_C − F_S) ÷ (v_S − v_C). Använd den endast om resultatet är positivt och ligger inom båda processernas stödda och offertgiltiga intervall. Spolen har lägre modellerad kostnad ovanför denna brytpunkt; skivan har lägre modellerad kostnad nedanför den. Minimibeställningar, återstående lager och varierande produktionshastigheter kan göra den enkla linjära modellen olämplig.
Vad som ska anges vid beställning av skiva på rulle eller platt skiva
Material, mått och leveransvillkor
Jämför samma stålsort, tjockleksgrund, metallbeläggning, topcoat och backcoat, färg och profilrevision. Skilj mellan basmetalltjocklek och total belagd tjocklek. Inkludera inmatningsbredd, täckbredd samt panellängder och kvantiteter.
För spole: ange gränser för inner- och ytterdiameter, maximal massa och eventuell krävd slitsbredd. För skiva: ange blankbredd, önskade längder och antal, toleranser, planhet och kantkvalitet. Ange beläggningsorientering, förpackningsskydd och mottagningsdatum. Använd beläggningsproducentens villkor för det faktiska produkten; frågor om ersättningsbatch och film behandlas nedan.

Vanliga frågor om skiva på rulle och platt skiva för takpaneler
Kan två korta plåtar fogas samman för att bilda en längre takpanel?
Använd den specificerade panellängden om inte den ansvarige konstruktören och kraven för taksystemet godkänner en fog. Att fogga samman två korta delar ändrar takdetaljen och kan påverka prestanda och garantivillkor. Inkludera den extra bearbetningen, installationen och inspektionen i jämförelsen om fogningen godkänns. Det genomräknade exemplet använder kontinuerliga, outfogade paneler.
Finns det en fast batchstorlek vid vilken spole blir billigare än plåt?
Det finns ingen universell panelmängd. Spolar och plåtar har olika installationskostnader, bearbetningshastigheter, inköpskvantiteter och kostnader för återstående lager. Jämför den totala utgiften för de batchstorlekar som du förväntar dig, med samma panelutmatning och leveringsvillkor. Den frivilliga beräkningen i kostnadsavsnittet gäller endast där dessa kostnader förblir oförändrade.
Kan en bred spole leverera flera olika takpanelbredder?
Ja, om materialet kan slitas till bredder som passar mottagande linjer. Specificera beläggning och slitssekvens, bandbredder, kanttrimningsutrymme, resulterande spolmassor och färdigställningsgrad. Inkludera tjänsten i materialkostnaden. En linjes kanttrimningsutrustning ensam innebär inte möjlighet till multisnittslitning och omvindning.
Kan plåtavfall användas för tätningsplåtar eller kantlist?
Ja, om spillbitarna uppfyller en fastställd kaplista för beslag, det specificerade materialet och ytbehandlingen samt formningsprocessen. Kontrollera först måtten, ytbehandlingsriktningen och kvantiteten. De 1,4 m långa bitarna i detta exempel är inte lämpliga för alla tätningsplåtar. Att tilldela användbart spill till ett annat uppdrag kan påverka den interna kostnadsfördelningen för material; det minskar inte den faktiska summan som betalades för det ursprungliga inköpet.
Kan en annan färgbatch användas för några ersättningspaneler?
Kontrollera den ursprungliga ytbehandlingen, batchen och ytriktningen, jämför sedan verkliga provbitar och kom överens om omfattningen av ersättningen innan beställning. Följ beläggningsproducentens krav på batch och riktning för den specificerade ytbehandlingen. Där dessa villkor gäller ska de bibehållas konsekvent över den synliga takytan; en matchande färgkod bekräftar inte automatiskt den krävda utseendekvaliteten.
Skall spolar och platta blanketter använda samma skyddsfilm?
Välj film och förpackning anpassad till exakt ytbehandlingsprodukt och leveransform. Be beläggningsproducenten bekräfta filmens kompatibilitet, borttagningstidpunkt och förpackningsstöd för vinda spolar, inklusive eventuell påverkan på vindningsstabilitet. Platta blanketter kräver också lämpligt ytskydd, men samma filmuppställning är inte automatiskt lämplig för en vunden spole.
Teknisk grund och omfattning av källa
Det genomräknade exemplet förutsätter att båda processerna kan tillverka de specificerade panelerna. Bekräfta matningsbredden, tjockleken, materialet och hanteringsgränserna för den maskinkonfiguration som du kommer att använda. Beräkningen av materialanvändning och skillnaden på 310 USD i kontantutlägg baseras på samma godkända antal paneler, längder samt utvecklade och täckande bredder.

