
Kend den dimension, du bestiller
Bredde, ID og OD
Bredde er båndets dimension tværs over rullens ansigt, langs rullens akse. ID er diameteren af øjet, der passer på mandrel eller en godkendt sleeve. OD er diameteren tværs over yderste vindinger. Disse tre mål beskriver forskellige retninger eller overflader; båndtykkelse er et andet felt.

Moder-spole og færdigspole
Angiv leveringsstadiet sammen med dimensionerne. En moder-spole, der skal til en slitter, har indgående grænser, mens hver færdigslittede spole har grænserne for den efterfølgende spoleudruller. Den accepterede vægt eller diameter for moder-spolen godkender ikke automatisk det færdige bånd til den næste maskine.
Anvend også den krævede materialekvalitet, tilstand, tykkelse og belægning. Dimensionel pasform er nødvendig, men sikrer ikke, at nivelleringsmaskinen, tilførselsmaskinen eller formningsværktøjet kan behandle materialet ved den planlagte indstilling.
Læs de installerede udstyrs begrænsninger
Spoleudruller, tilførselsmaskiner og lasteequipment
Indsamle den spoleudrullers godkendte breddeområde, understøttede ID-område, maksimale OD og maksimale spolemasse for dens faktiske konfiguration. Tilføj materialgrænserne for nivellerings- og tilførselsmaskinen samt grænserne for spolevognen eller lasteequipments, hvor sådanne anvendes. Offentlige maskintabeller viser disse som separate felter; én tonnageangivelse kan ikke erstatte de andre.
Brug maskinens brugsanvisning, konfigurationsregistrering og eventuelle godkendte ændringer for den pågældende maskine i anlægget. En salgsbrochure for en lignende model er et nyttigt udgangspunkt, men ikke bevis for den installerede opsætning. Hvor en maksimumsgrænse er betinget af bredde, materialestyrke, tykkelse eller en ekstra mulighed, skal denne betingelse medtages i ordren.
Modtagelse kan være den begrænsende fase
For modtagelsen skal der fastlægges den belastning, der kan transporteres gennem den tilsigtede rute med det valgte udstyr. En gaffeltrucks generelle navneskilt-tonnage er ikke nødvendigvis den reelle lastkapacitet med en spolefaste ved den faktiske lastcentrum. OSHA kræver specifikt, at der tages højde for den godkendte kombination af gaffeltruck og tilbehør. Indhent den relevante håndteringsgrænse, før leverandørens maksimale spolevægt fastsættes.
Angiv mål- og vægtbegrænsningerne
Bredde og dens tolerance
Start med den båndbredde, der kræves af produkttegningen eller skæreplanen. Aftal den tilladte afvigelse samt metoden og placeringen for målingen. Hele det angivne toleranceinterval skal ligge inden for det tilladte produktionsområde. En nominel bredde, der passer, er utilstrækkelig, hvis dens plus-tolerance ikke passer.
Bore og ydre diameter
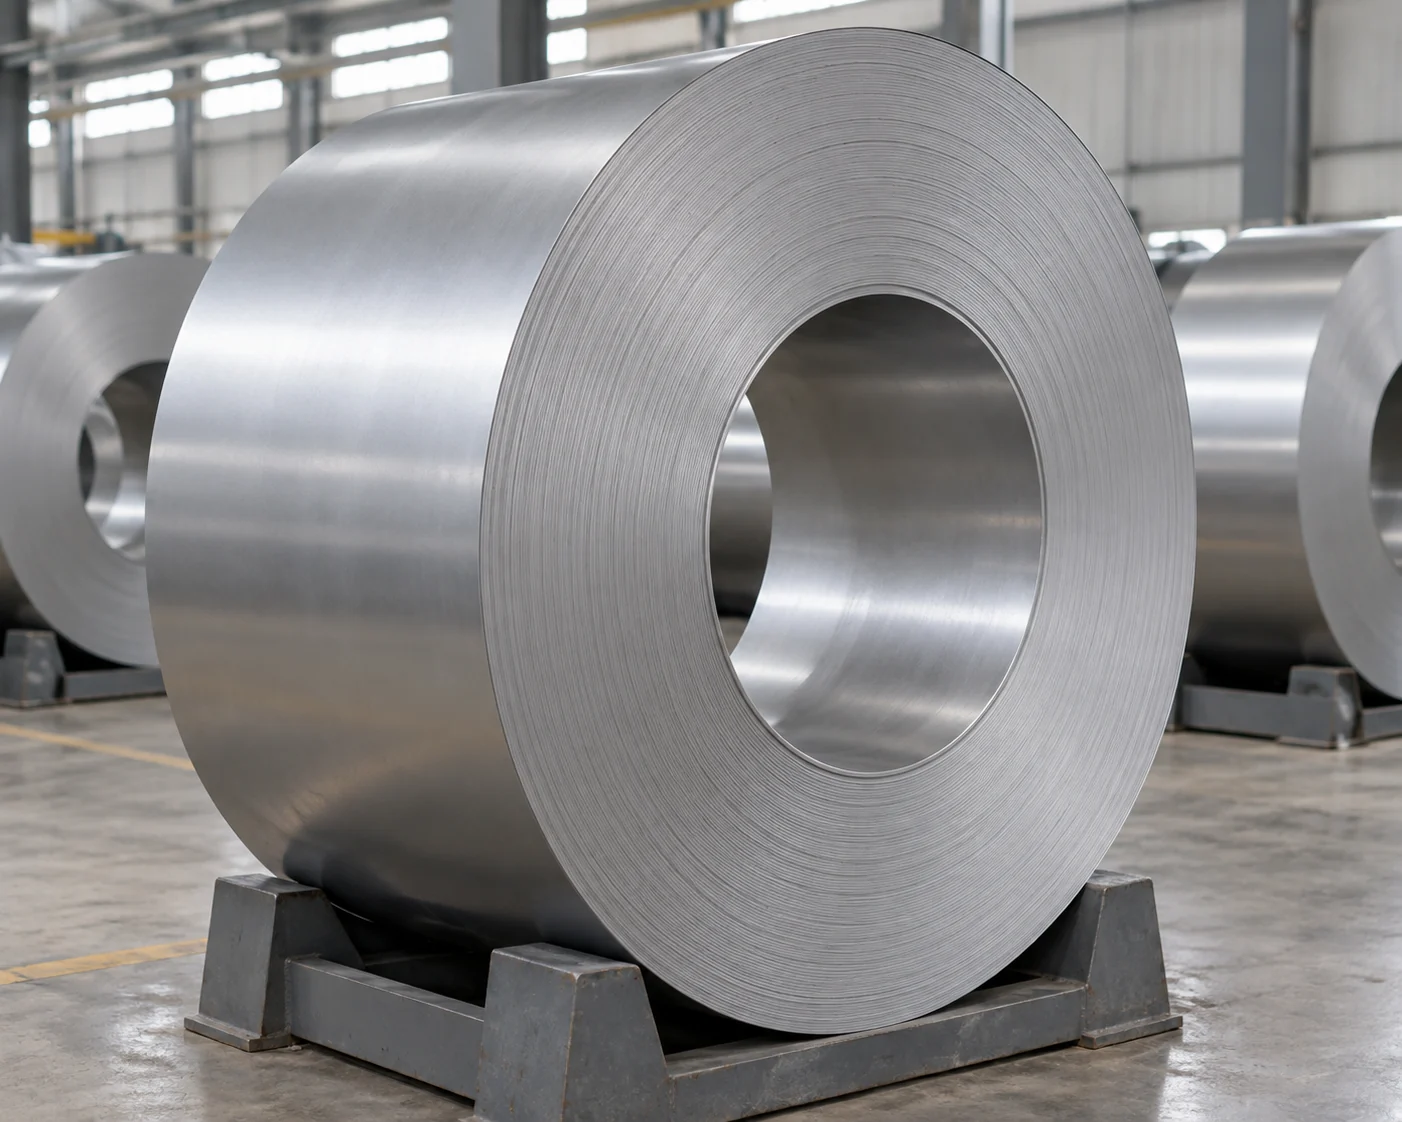
Angiv for ID den krævede boring og dens tolerance, og identificer eventuel kerne eller sleeve. Kontroller den leverede boring i forhold til den godkendte klemmeopsætning. Behandl ikke et mandrels udvidelsesområde som tilladelse til at bruge en vilkårlig boring uden at kontrollere, hvordan spolen vil blive understøttet og fastspændt.
Angiv for UD den maksimale leverede diameter, som konfigurationen kan acceptere. Præcisér, om aftagelig emballage, kantbeskyttelse eller anden emballage skal have ekstra modtagelsesklarering. En ”omtrentlig” angivet UD er ikke en aftalt øvre grænse.
Nettovægt af spole og pakket vægt
Angiv for vægt den maksimale nettostålmasse pr. spole og den maksimale pakkede masse ved modtagelse. Definér, hvad tara omfatter. Brug kilogram eller eksplicit angivne metriske ton, i stedet for en ukvalificeret betegnelse som ”ton”. Angiv, hvordan leverandøren vil rapportere de faktiske vægte for hver enkelt spole.
Gennemregnet eksempel: En 5.000 kg rulle, der ikke kan modtages
Input før vægtkontrollen
For denne hypotetiske ordre accepterer produktionsopsætningen en båndbredde på 1.199–1.201 mm, en kerne på 506–510 mm, en maksimal ydre diameter (OD) på 1.000 mm og en netto-rullevægt på op til 5.000 kg. Den krævede båndbredde er 1.200 ±0,5 mm. Derudover har den godkendte modtagelsesordning en lastbegrænsning på 4.700 kg for den faktiske fastgørelse, lastcentrum og rute. Tillad op til 200 kg for leverandørens emballage og underlag.
En leverandør foreslår en spole med en nettovægt på 5.000 kg, en boring på 508 mm, en UD på 980 mm og en overensstemmende bredde. Den pakkede masse er 5.200 kg ud fra den antagne tara. Dimensionerne og uncoilerens massekapacitet er i orden, men modtagelseslasten er utilstrækkelig: 5.000 + 200 = 5.200 kg, hvilket overstiger 4.700 kg.
De endelige ordrebegrænsninger
Den resulterende købsbegrænsning er 4.500 kg netto pr. spole og 4.700 kg pakket: 4.700 − 200 = 4.500 kg. Bevær den separate maksimale UD på 1.000 mm, da reduktion af vægt ikke erstatter kontrol af diameter. Kræv, at leverandøren bekræfter, at de foreslåede spoler opfylder alle fem nedenstående ordreposter.
Hvis den leverede tara overstiger 200 kg, garanterer denne samme netto-begrænsning på 4.500 kg ikke længere, at den pakkede masse er inden for grænsen. Afstem den faktiske pakkede last før afsendelse. Hvis en godkendt modtagelseskonfiguration ændres, genberegnes håndteringsdelen af ordren; uncoilerens dimensionelle grænser forbliver uafhængige.
Swipe for at se hele tabellen.
| Ordrefelt | Værdi, der skal angives | Basis |
|---|---|---|
| Båndbredde | 1.200 ±0,5 mm | Krævet breddesammensætning passer til opsætningen 1.199–1.201 mm |
| Spole-ID | 508 ±2 mm | Leveret indre diameter ligger inden for den antagne godkendte interval på 506–510 mm |
| Spole-UD | Maksimalt 1.000 mm | Uafhængig spoleudruller-grænse |
| Netto-stålmængde | Maksimalt 4.500 kg pr. spole | Modtagelseslast på 4.700 kg fratrukket maksimalt 200 kg tara |
| Pakket masse | Maksimalt 4.700 kg pr. spoleemballage | Faktisk håndteringsarrangement; emballage inkluderet |
Bekræft den leverede rulle – ikke kun tilbuddet
Spole-for-spole-registreringen
Anmod om identitet, faktisk bredde og indre diameter for hver spole samt UD, netto-vægt, pakket vægt og emballagearrangement. Knit de registreringer til materialekvalitet, tilstand og tykkelse. Aftal, hvordan ujævne spoleøjne, teleskoperende vindinger, beskadigede kanter eller ændret emballage skal rapporteres og løses.
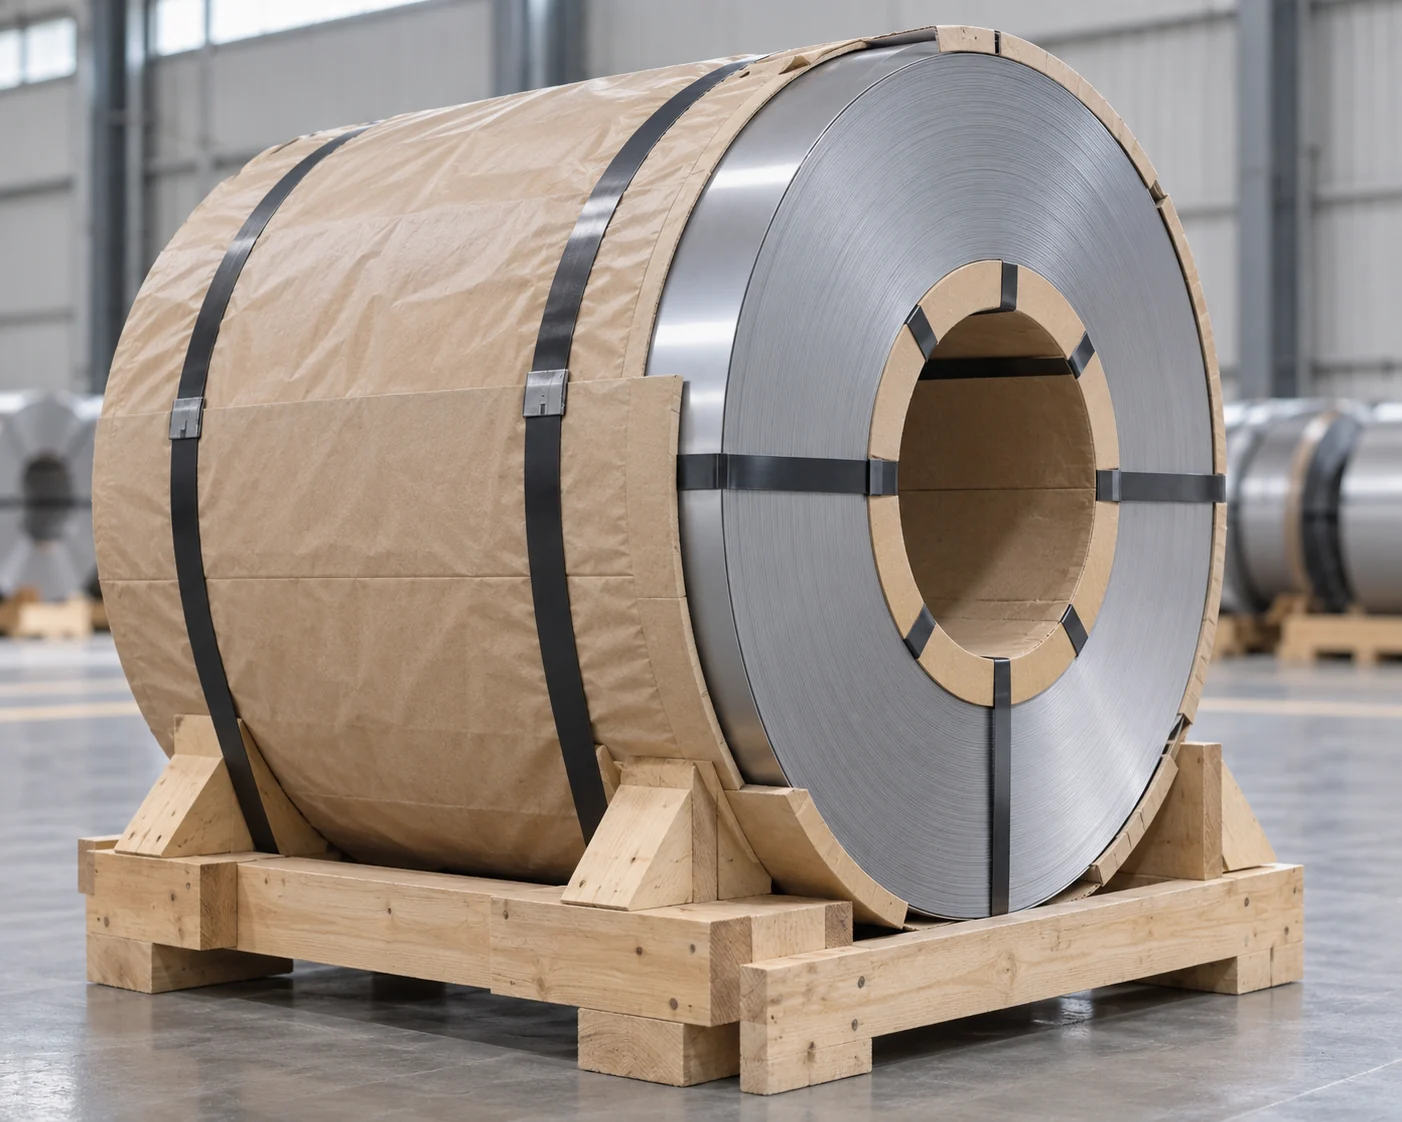
Ved modtagelse skal disse registreringer og de aftalte inspektionsresultater sammenlignes med ordren, inden spolen frigives til produktion. Et manglende vægtangivelse eller en uklar tilstand af kernen er en åben post. Løs den i samarbejde med leverandøren og anlæggets ejer i stedet for at antage, at en mindre udseende spole vil passe.
Håndtering af en foreslået ændring
Hvis leverandøren foreslår omsvøbning, slitting, en kerne eller en anden spoldeling, skal det færdige resultat kontrolleres ud fra de samme krav. Disse operationer kan løse én begrænsning, mens de samtidig ændrer en anden. Bevar de reviderede spolenumre og registreringer sammen med den godkendte ordre.
Ofte stillede spørgsmål
Er 508 mm standardinddiameteren for alle stålspollinjer?
Nej. Brug den installerede maskines godkendte boreområde og fastspændingsanordning. Selv hvis 508 mm er angivet som en mulighed, skal den leverede tolerance, kernen og øjenets tilstand stadig aftales. Erstat ikke en velkendt nominel inddiameter med en kontrol af maskinen.
Kan en kerne gøre en for stor spoleøje acceptabel?
Kun hvis maskinens ejer eller fabrikant har godkendt netop denne kerne og konfiguration. Kontroller dens dimensioner, understøttelse samt virkning på belastning og håndtering. En kerne er en foreslået udstyrsgrænseflade, ikke en automatisk løsning for at få enhver spole til at passe.
Kan ydre diameter (OD) beregnes ud fra spolens vægt?
En geometrisk beregning kræver også bore, båndbredde og materialeantagelser, og den kan afvige fra den viklede spole på grund af pakning og vikleforhold. Brug kun en beregning til planlægningsformål. Indhent og kontroller den faktisk leverede OD, hvor der er behov for frihøjde eller maskinkapacitet.
Betyder en lavere spolvægt færre produktionsproblemer?
Det kan lette en specifik håndteringsbegrænsning, men flere spoler kan betyde flere indlæsnings- og opsætningsafbrydelser. Når alle begrænsninger er opfyldt, skal den faktiske produktionsplan, spoleskift og modtagelseskabacitet sammenlignes. Optimer ikke vægten uafhængigt af produktionsopgaven.
Skal jeg angive en minimumsspolvægt til leverandøren?
Hvis små spoler forstyrer produktionsprocessen eller skaber økonomisk ubegrundede rester, skal der aftales både et minimum eller et målområde samt en absolut maksimumsvægt. Angiv, hvordan korte eller endespoler behandles. Et målområde må ikke tilsidesætte udstyrs- eller håndteringsbegrænsninger.
Kan dimensionsmæssig godkendelse erstatte den første produktionsprøve på en spole?
Nej. Dimensioner sikrer kun fysisk pasform inden for de aftalte kontroller; materialet og processen skal stadig kunne frembringe den krævede komponent. Brug den aftalte prøve til at undersøge tilførsel, nivellering, formning og det færdige resultat – især efter en ændring af materiale eller proces.
Teknisk baggrund og kildeomfang
OSHA, Powered Industrial Trucks eTool: Dele — Tilbehør, "Mulige farer" og "Krav", kontrolleret den 15. oktober 2026: virkning af tilbehør samt den certificerede gaffeltruck/tilbehørs-kombination. Denne håndteringsreference fastlægger ikke en udviklerens kapacitet.
CIDAN/Forstner, motoriseret udvikler D5/D8, "Tekniske specifikationer"; Formningslinje, 3000 kg mekanisk udvikler RM3000M, "Generelle funktioner" og "Tekniske detaljer-tabel"; uddaterede offentlige produktwebsider kontrolleret den 15. oktober 2026. Disse eksempler angiver separat spolebredde, boring (ID), yderdiameter (OD) og masse. De godkendte dokumenter for den installeret maskine afgør de faktiske bestillingsgrænser.
