Hur weld-neck- och slip-on-flänsförbindningar skiljer sig åt
Butt-svetsning jämfört med överlappande filletsvetsar
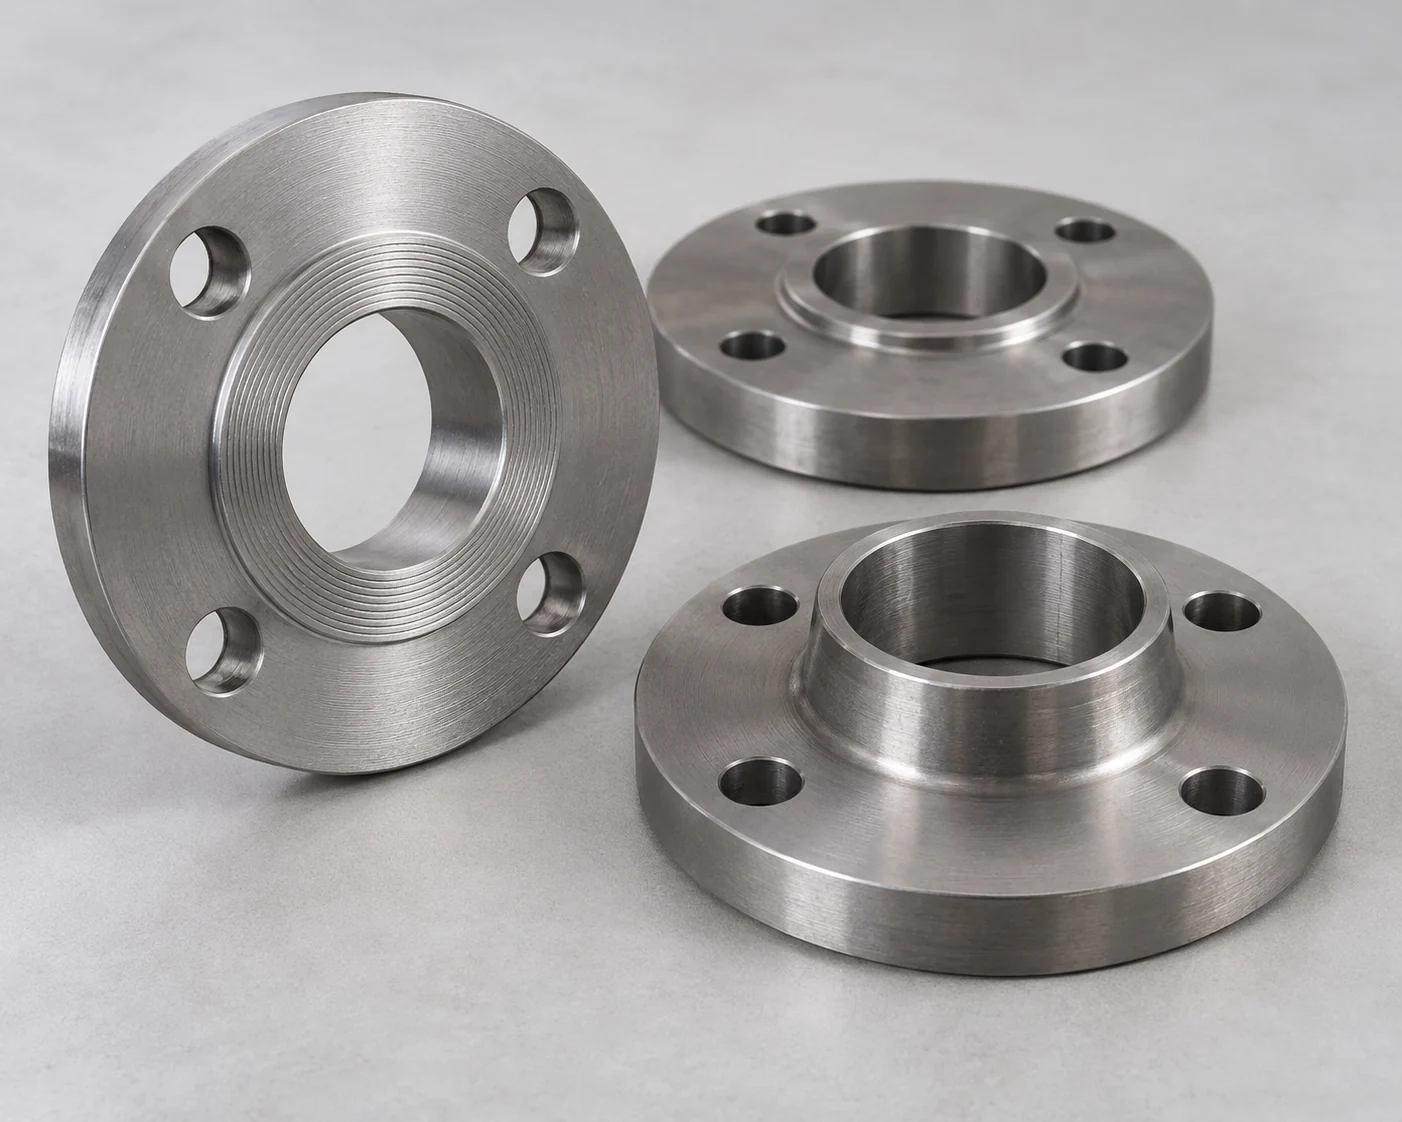
En weld-neck-fläns avslutas med en konisk hubb som ansluter till röret via en butt-svets. Röret går inte genom flänsen. Dess borrning och svetsförberedelse måste anpassas till rörets väggtjocklek. En slip-on-fläns sätts över rörets ytterdiameter; den vanliga hubbade varianten har en yttre filletsvets och en andra filletsvets vid rörets ände inuti flänsen.
Den koniska weld-neck-hubben ger en gradvis övergång mellan den styva flänsringen och röret. Det är en bra anledning att överväga denna typ för cyklisk belastning, men det fastställer inte ett tillåtet antal startcykler eller en universell utmattningssäkerhetsfaktor. Slip-on-överlappningen underlättar axiell positionering vid montering, med två separata svetsplatser som ska utföras och inspekteras.
Pumpanslutningen förblir skruvad
Uttrycket "weld-neck" beskriver röranslutningen, inte den skruvade förbindningen vid pumpen. Båda flänstyperna kan ingå i en avmonterbar skruvad förbindning. Båda kräver fortfarande korrekt motstående yta, packning, skruvmönster och monteringsprocedur.
Kontrollera rörsystemklassen och pumpanslutningen innan priser jämförs
Tryckklass är en del av godkännandeprocessen
Använd designtryck och -temperatur, fluid, materialgrupp samt tillämpad rörförordning för att fastställa flänskraven. ASME B16.5-2025 omfattar flänsklassificeringar, mått och relaterade krav; dess allmänna omfattning utgör inte ett godkännande för någon specifik pumpstation. "Klass 150" är en klassbeteckning, inte en fast arbetsgräns på 150 psi.

Om rörspecifikationen endast tillåter weld-neck-flänsar utgör en offert för slip-on-flänsar en begäran om ersättning. Om båda typerna är tillåtna ska samma nominella storlek, material, tryckklass och ytbehandling bibehållas för jämförelsen. Att endast ändra anslutningstypen motiverar inte en högre tryck-temperaturklass.
Anpassa den faktiska munstycksytan
Kontrollera separat munstyckets ritning från pumpleverantören. En överensstämmande skruvkrets garanterar inte en överensstämmande yta, tätningsanordning eller tillåten munstyckslast. Registrera munstyckets standard och yta innan du beställer det matchande flänsen; undvik att behandla en standardfläns med upphöjd yta som en universell pumpanslutning.
Var valet ändras efter att båda flänstyperna uppfyller kraven
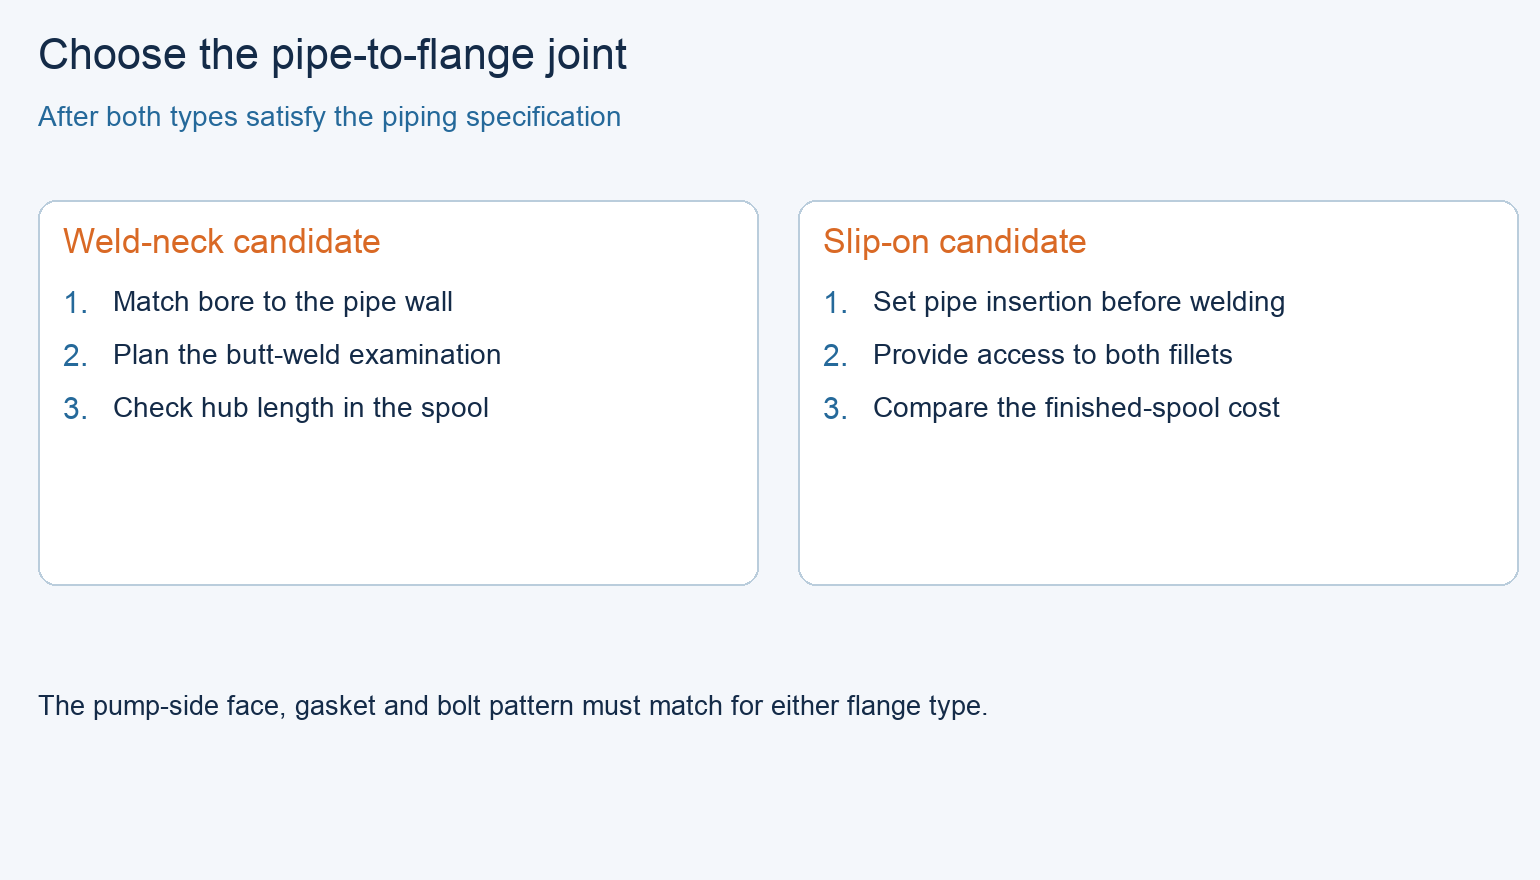
När rördesignern godkänt båda alternativen för driftförhållandena ska man jämföra verkstadsarbetet och den installerade layouten på samma grund. Skillnaderna nedan förklarar varför den föredragna typen kan variera från ett rörsegment till ett annat.
Svep för att visa hela tabellen.
| Beslutsfaktor | Weld-neck-fläns | Slip-on-fläns | Effekt på beställningen |
|---|---|---|---|
| Montering | Förberedd rörenda möter kragen i en stumfog | Rörets position kan justeras inom flänsen innan svetsning | Jämför den faktiska verkstadssekvensen och den slutliga ansikts-till-ansikts-toleransen |
| Svetsåtkomst | Åtkomst runt stumfogen och utrymme för den specificerade undersökningen | Åtkomst till båda fillet-lägena i den vanliga kragade anordningen | Prissätt inte endast den lättaste synliga svetsen |
| Borrval | Ange rörschemat eller den faktiska borrningen vid svetsänden | Borrningen är större än rörets ytterdiameter | Enbart nominell rörstorlek är otillräcklig för en weld-neck-beställning |
| Upprepad belastning | Koniskt utformad flänskåpa undviker den plötsliga övergången från rör till ring. | Överlappning och filletgeometri skiljer sig åt från en stumpfog. | Använd den godkända spännings-/utmattningssdesignen, inte en påstådd livstidsmultiplikator. |
| Tillgängligt utrymme. | Kåpalängden påverkar spoolens layout. | En kortare fästgeometri kan underlätta vid begränsat utrymme. | Granska ritningarna; ingen av typerna eliminerar behovet av åtkomst för muttrar och verktyg. |
| Slutgiltig kostnad. | Inkludera kantbevilling, passning, stumsvetsning och provning. | Inkludera båda filletarna, åtkomst och skydd av ansiktsytan. | Jämför färdiga, godkända spools istället för priser på lösa flänsar. |
Planera fläns-svetsning och inspektion innan spool-tillverkning
Anpassa provningen till fogtypen.
Ett inspektionsplan som är utformat för stumsvetsningar kan inte enkelt kopieras till slip-on-filletsvetsningar. Ange provningsmetod, omfattning, godtagandekriterier och åtkomst för den valda fogtypen. En weld-neck-fläns är inte automatiskt underkastad 100 % radiografi, och en slip-on-fläns är inte automatiskt undantagen från provning; det tillämpbara kodverket och projektets krav avgör detta.
Beställ weld-neck-flänsens genomgående diameter uttryckligen.
För weld-neck-flänsar ange rörets väggtjocklek eller den krävda genomgående diametern i beställningen. Till exempel visar Texas Flanges weld-neck-diameterstabell att NPS 6-rör har en ytterdiameter på 6,625 tum, med nominella genomgående diametrar på 6,065 tum för Schedule 40 och 5,761 tum för Schedule 80. Samma NPS identifierar alltså inte automatiskt weld-neck-flänsens genomgående diameter. Dessa katalogvärden illustrerar skillnaden i beställningsprocessen, inte bearbetningstoleranserna.
För slip-on-flänsar måste utföranderitningen specificera rörets tillbakadragning (setback) och svetsdetaljer. Skydda tätningsytan för packning under svetsningen och kontrollera den färdiga flänsens läge. Bestäm inte tillbakadragningen empiriskt från en bild eller använd packningsytan som svetsreferens utan den godkända detaljen.
Undvik att belasta pumpens anslutning med rörsprick.
Vid installationen ska röret stödjas och justeras så att åtdragning av flänsmuttrarna inte drar in pumpen i sin position. Xylems manual för Series 1710, avsnitt 4.3 och 4.6, behandlar rörstöd och justering som installationskrav. En tyngre fläns kan inte kompensera för rörsprick.
Utförd jämförelse: två godkända vattenpumpspools
Överväg en hypotetisk NPS 6-anläggning för bruksvatten. Designen har redan godkänt båda flänstyperna i samma material, klass och yta, och pumpanslutningens laster har verifierats. Verkstaden kan utföra båda svetsprocedurerna. Två olika platser kräver nu ett val; inga marknadspriser eller uppskattningar av servicelevnad antas.
Utgående spool: weld-neck.
För den lättåtkomliga, verkstadsbyggda utgående spoolen vill ägaren ha en provningsplan för stumsvetsningar och konsekvent stumsvetskonstruktion genom hela spoolen. Välj en weld-neck-fläns med den angivna rördiametern. Slip-on-flänsen förblir ett godkänt tryckbegränsningsalternativ, men dess andra svetsanordning ger ingen fördel vad gäller passning på denna plats och innebär dessutom en separat inspektionsdetalj.
Verktygsbypass: skjutbara flänsar när den färdiga offerten stödjer det
För den lågcykliska verktygsbypassen tillåter konstruktionen skjutbara flänsar och layouten ger tillträde till båda filéerna. Slutlig rörinförning kan justeras i monteringsställningen innan svetsning. Välj skjutbar fläns om verkstaden:s offert för färdiga spoolar bekräftar en kostnads- eller monteringsfördel. En billigare lösgående fläns utan denna tillverkningsmöjlighet är inte tillräcklig för att välja den.
Öppna om igen valet av bypass om driftlasten blir väsentligt mer cyklisk, om tillträde till interna svetsningar försvinner eller om rörspecifikationen ändras. Öppna om igen valet av utlopp om navlängden förhindrar den godkända layouten. Lös dessa ändringar i spoolritningen innan den släpps; gör inte utbyten vid leveransstadiet.
Vad som ska anges i beställningen av flänsar för pumpstation
Lösgående flänsar och färdigmonterade spoolar kräver olika omfattning
Varje ledning kräver flänstyp, storlek, standard och upplaga, materialklass, tryckklass, ansiktsutförande och antal. Ange rörschemat eller borrning för svetshalsflänsar; bifoga den godkända svetsschemat för skjutbara flänsar vid monterade samlingar. Separera leverans av lösgående flänsar från leverans av färdiga spoolar så att svetsning och provning endast debiteras en gång.
För en färdig spool, ange ritningsrevision, flänsansiktsorientering, ansikte-mot-ansikte-mått, begränsningar för beläggning, provningsprotokoll och skydd vid förpackning. Använd den godkända pumpanslutningsritningen vid den motstående änden. Den bredare guiden för rörändar och anslutningar beskriver hur flänsvalet integreras med resten av ledningen.
Vanliga frågor
Kan en skjutbar fläns ersätta en svetshalsfläns utan att ändra tryckklassen?
Den kan behålla samma klassbeteckning, men ersättningen ändrar röranslutningen. Rörspecifikationen, driftlasten, svetsschemat och inspektionsplanen måste godkänna denna ändring innan inköp.
Gör en svetshalsfläns pumpanslutningen underhållsfri?
Nej. Den ändrar den svetsade anslutningen till röret. Den skruvade kopplingen är fortfarande beroende av packningens val, skruvbelastning, ansiktsytans skick och korrekt justering, och pumpen kräver fortfarande sitt specificerade underhåll.
Varför begär en leverantör av svetshalsflänsar rörschemat?
Borrningen i svetshalsflänsen måste anpassas till rörets borrning vid styckförbandet. Olika väggtjocklekskemata kan ha samma ytterdiameter men olika innerdiametrar. Ange den faktiska borrningen om röret inte överensstämmer med vanliga schemadimensioner.
Kan båda skjutbara filéerna slutföras efter att flänsen är skruvad fast vid pumpen?
Platsen för den interna svetsningen kräver tillträde innan anslutningen är stängd. Planera svetsning och provning i spooltillverkningssekvensen; använd inte den installerade pumpen som fixtur eller anta att den andra svetsningen kan nås senare.
Vilken fläns bör användas för en vibrerande pumpledning?
Identifiera först orsaken till vibrationen och rörlasten. En svetshalsfläns kan vara lämplig för den godkända konstruktionen för cyklisk drift, men att byta flänstyp åtgärdar inte feljustering, otillräckliga stöd eller olämplig pumpdrift.
Vilken är billigare för en liten ersättningspool?
Jämför hela arbetsomfånget: fläns, rörberedning, svetsningar, undersökning, reparation av beläggning och installation. Slip-on-montering kan vara användbar, medan en weld-neck-fläns kanske bättre matchar den befintliga butt-weld-specifikationen med färre ändringar. Skaffa priser för samma godkända omfattning.
Teknisk grund och omfattning av källa
ASME B16.5-2025, Rörförband och flänsade rörarmaturer – officiell beskrivning/omfattning: grund för skillnaden mellan flänsklass, mått och tillämpning enligt rörförordning. De fullständiga tryckklassstabellerna och projektets krav på svetsning återges inte här.
Texas Flange, "How a Slip-On Flange Sits on the Pipe", "Weld Neck Flanges" och "Weld Neck Flange Bore Chart", rad för NPS 6: anslutningsgeometri och de två katalogangivna hålmåtten. Xylem, serie 1710 installations-, drift- och underhållshandbok, dokument 90036301_1.0, avsnitt 4.3 och 4.6: modellspecifika anvisningar för rörstöd och inriktning. Se den medföljande pumpmanualen för installationsdetaljer.
Spool-valen är redaktionella jämförelser under angivna hypotetiska konstruktionsgodkännanden. De anger inte tryckklasser, svetsstorlekar eller tillåtna utmattningsscykler.
