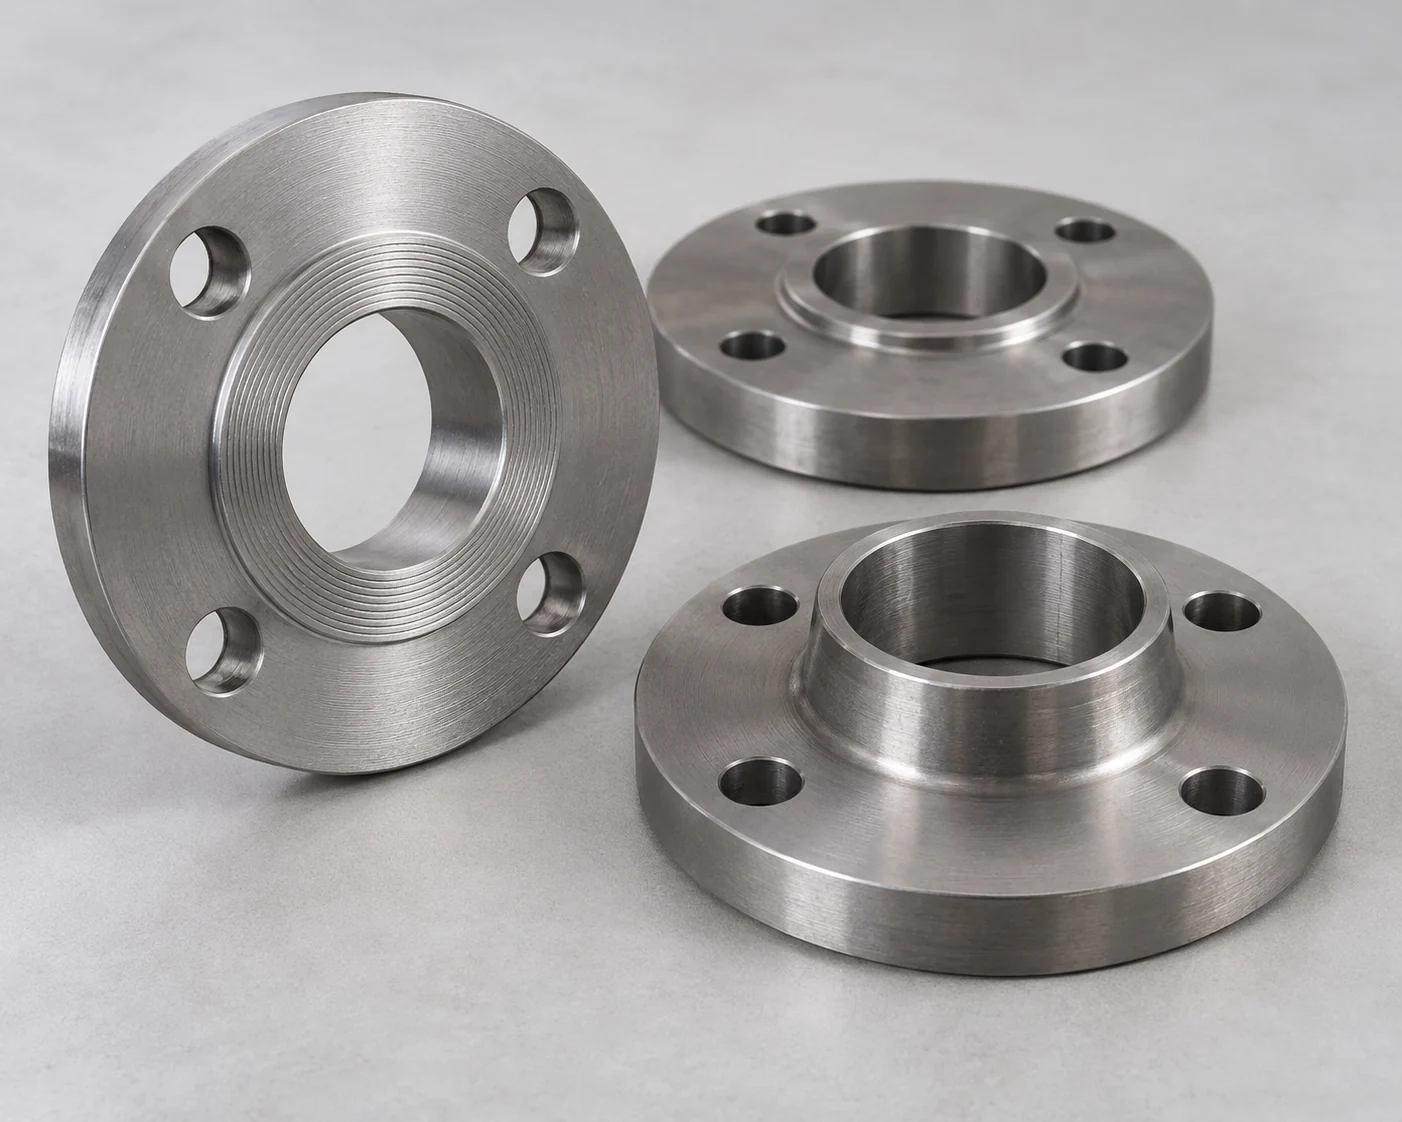
Modul în care se diferențiază îmbinările flanșelor cu gât sudat și cu montare prin alunecare
Sudură cap la cap versus suduri de colț suprapuse
Un flanș cu gât sudat se termină într-un butuc conic care se unește cu conducta printr-o sudură cap la cap. Conducta nu trece prin flanșă. Alezajul și pregătirea capătului pentru sudură trebuie să corespundă grosimii peretelui conductei conectate. Un flanș cu montare prin alunecare se montează peste diametrul exterior al conductei; configurația obișnuită cu butuc presupune o sudură de colț pe partea exterioară și o a doua sudură de colț la capătul conductei, în interiorul flanșei.
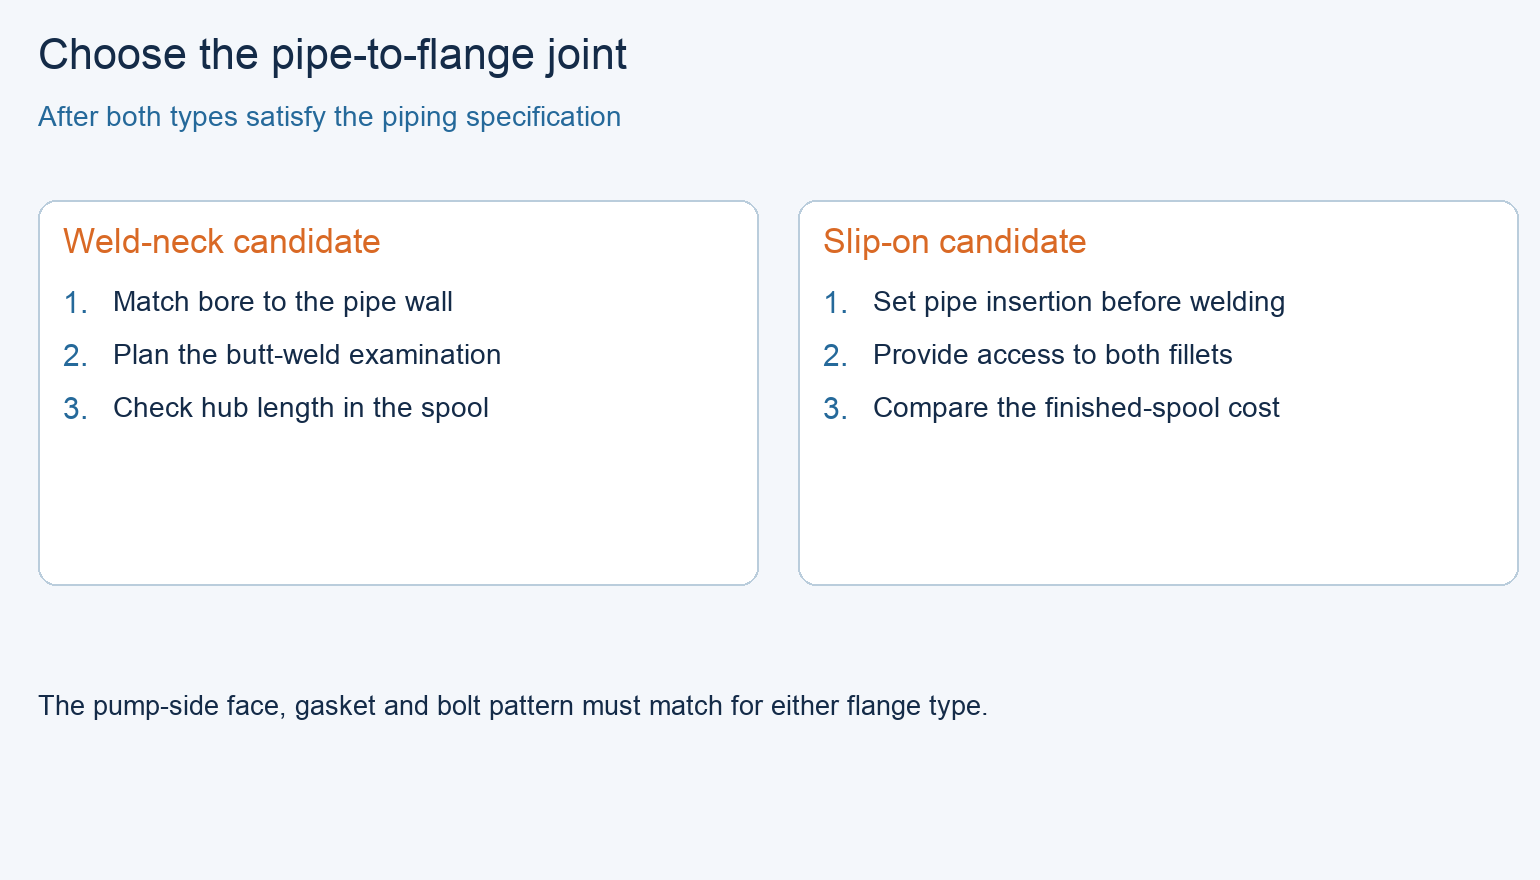
Butucul conic al flanșului cu gât sudat asigură o tranziție graduală între inelul rigid al flanșei și conductă. Aceasta este o motivație utilă pentru utilizarea sa în regim ciclic, dar nu stabilește un număr admisibil de porniri sau un coeficient universal de multiplicare a duratei de viață la oboseală. Suprapunerea flanșului cu montare prin alunecare oferă poziționare axială în timpul montajului, cu două locuri de sudură de finalizat și inspectat.
Conexiunea la pompă rămâne strânsă cu șuruburi
Termenul «cu gât sudat» descrie modul de fixare al conductei, nu îmbinarea strânsă cu șuruburi la pompă. Ambele tipuri de flanșe pot face parte dintr-o conexiune demontabilă strânsă cu șuruburi. Ambele necesită totuși fața de contact corespunzătoare, garnitura, tiparul de găuri pentru șuruburi și procedura corectă de asamblare.
Verificați clasa conductei și racordul pompei înainte de compararea prețurilor
Clasa de presiune este doar o componentă a calificării
Folosiți presiunea și temperatura de proiectare, fluidul, grupul de materiale și codul de conducte adoptat pentru stabilirea cerințelor privind flanșele. ASME B16.5-2025 acoperă clasificarea, dimensiunile și cerințele conexe ale flanșelor; domeniul său public de aplicare nu constituie o aprobare pentru o anumită stație de pompare. «Clasa 150» este o denumire de clasă, nu o limită fixă de funcționare de 150 psi.

Dacă specificația conductei admite doar flanșe cu gât sudat, o ofertă pentru flanșe cu montare prin alunecare constituie o cerere de înlocuire. Acolo unde ambele tipuri sunt permise, mențineți aceeași dimensiune nominală, același material, aceeași clasă de presiune și același tip de față pentru comparație. Schimbarea exclusivă a tipului de fixare nu justifică o creștere a ratingului admis de presiune și temperatură.
Potriviți exact fața racordului pompei
Verificați separat desenul racordului pompei furnizat de producătorul acesteia. Un cerc de găuri identic nu garantează o față de contact identică, o dispunere identică a garniturii sau o sarcină admisibilă la racord. Înregistrați standardul și tipul feței racordului înainte de comandarea flanșei corespunzătoare; evitați tratarea unei flanșe cu față ridicată din stoc ca fiind o conexiune universală pentru pompe.
Locul în care alegerea se modifică după ce ambele tipuri de flanșe îndeplinesc cerințele
După ce proiectantul conductelor acceptă ambele variante pentru regimul de funcționare, comparați lucrările efectuate în atelier și dispunerea montată pe aceeași bază. Diferențele de mai jos explică de ce tipul preferat poate varia de la un tronson la altul.
Glisați pentru a vedea tabelul complet.
| Factor de decizie | Flanșă cu gât sudabil | Flanșă cu montaj prin alunecare | Impact asupra comenzii |
|---|---|---|---|
| Asamblare preliminară | Capătul prelucrat al țevii se întâlnește cu butucul într-o îmbinare cap la cap | Poziția țevii poate fi ajustată în interiorul flanșei înainte de sudură | Comparați secvența reală de lucru în atelier și toleranța finală față în față |
| Acces la sudură | Acces în jurul îmbinării cap la cap și spațiu pentru examinarea specificată | Acces la ambele zone de racordare în configurația obișnuită cu butuc | Nu evaluați doar sudura cea mai ușor vizibilă |
| Alegerea alezajului | Specificați seria țevii (Schedule) sau alezajul efectiv la capătul de sudură | Aleza jocului este mai mare decât diametrul exterior al țevii | Dimensiunea nominală a țevii, luată singură, nu este suficientă pentru o comandă de flanșe cu gât sudabil |
| Încărcare repetată | Butucul conic evită tranziția bruscă dintre țeavă și inel | Geometria suprapunerii și a racordărilor diferă de cea a unei îmbinări cap la cap | Utilizați proiectarea acceptată la stres/fatigă, nu un factor de multiplicare al duratei de viață declarat |
| Spațiu disponibil | Lungimea butucului influențează dispunerea racordurilor (spool-urilor) | O geometrie mai scurtă de fixare poate ajuta la o dispunere compactă | Verificați desenele; niciunul dintre cele două tipuri nu elimină necesitatea de acces pentru șuruburi și unelte |
| Costul final | Includeți calibrarea (beveling), asamblarea (fit-up), sudarea cap la cap și examinarea | Includeți ambele cordoane de sudură (fillet welds), accesul și protecția feței flanșei | Comparați racordurile (spool-uri) completate și acceptate, nu prețurile flanșelor individuale |
Planificați sudarea și inspecția flanșelor înainte de fabricarea tronsoanelor
Ajustați examinarea în funcție de tipul îmbinării
Un plan de inspecție scris pentru sudurile cap la cap nu poate fi pur și simplu copiat pe cordoanele de sudură ale flanșelor slip-on. Specificați metoda de examinare, întinderea acesteia, criteriile de acceptare și accesul pentru îmbinarea aleasă. O flanșă weld-neck nu este automat supusă radiografierii integrale (100 %), iar o flanșă slip-on nu este automat scutită de examinare; codul aplicabil și cerințele proiectului decid acest lucru.
Comandați explicit diametrul interior (bore) al flanșei weld-neck
Pentru flanșele weld-neck, indicați pe comandă grosimea peretelui țevii conectate sau diametrul interior (bore) necesar. De exemplu, tabelul de diametre interioare (bore) pentru flanșele Texas Flange indică pentru țeava NPS 6 un diametru exterior (OD) de 6,625 in., cu diametre nominale interioare (bore) de 6,065 in. pentru Schedule 40 și de 5,761 in. pentru Schedule 80. Același NPS nu identifică, așadar, diametrul interior (bore) al flanșei weld-neck. Aceste valori din cataloage ilustrează diferența de comandă, nu toleranțele de prelucrare.
Pentru flanșele slip-on, desenul de fabricație trebuie să stabilească distanța de retragere (setback) a țevii și detaliile sudurii. Protejați suprafața de etanșare a garniturii în timpul sudării și verificați poziția finală a flanșei. Nu determinați prin improvizație dimensiunea de retragere (setback) pe baza unei fotografii, nici nu folosiți fața garniturii ca referință pentru sudare fără detaliul aprobat.
Evitați solicitarea mecanică (tensiunea) țevii în racordul (nozzle) pompei
La montare, susțineți și aliniați țeava astfel încât strângerea șuruburilor flanșei să nu tragă pompa în poziție. Manualul seriei Xylem 1710, secțiunile 4.3 și 4.6, tratează susținerea și alinierea conductelor ca cerințe de montare. O flanșă mai masivă nu poate corecta solicitarea mecanică (tensiunea) țevii.
Comparație detaliată: două tronsoane aprobate pentru pompe de apă
Luați în considerare un caz ipotetic de stație de apă utilitară NPS 6. Proiectul a acceptat deja ambele tipuri de flanșe, din același material, aceeași clasă și același tip de față (facing), iar încărcările pe racordul (nozzle) pompei au fost verificate. Atelierul poate executa ambele proceduri de sudare. Acum sunt necesare decizii pentru două locații diferite; nu se presupun prețuri de piață sau estimări ale duratei de viață.
Racordul (spool-ul) de refulare: flanșă weld-neck
Pentru racordul (spool-ul) de refulare, montat în atelier și ușor accesibil, proprietarul dorește un plan de examinare pentru sudurile cap la cap și o construcție coerentă cu suduri cap la cap pe întreaga lungime a racordului (spool-ului). Selectați o flanșă weld-neck cu diametrul interior (bore) specificat. Flanșa slip-on rămâne o opțiune omologată pentru limita de presiune, dar dispunerea diferită a sudurii nu oferă niciun avantaj în ceea ce privește asamblarea (fit-up) în această locație și adaugă un detaliu suplimentar de inspecție.
Derivația (bypass) pentru apă utilitară: flanșă slip-on, dacă oferta completă o susține
Pentru derivația (bypass) cu cicluri reduse pentru apă utilitară, proiectul permite flanșele slip-on, iar dispunerea permite accesul la ambele cordoane de sudură (fillets). Înserarea finală a țevii poate fi ajustată în dispozitivul de fixare (jig) înainte de sudare. Selectați flanșa slip-on dacă oferta atelierului pentru racordul (spool-ul) completat confirmă un avantaj de cost sau de asamblare (fit-up). O flanșă individuală mai ieftină, fără această facilitate de fabricație, nu este suficientă pentru a o alege.
Reevaluați decizia privind derivația (bypass) dacă regimul de funcționare devine semnificativ mai ciclic, dacă accesul la sudura interioară dispare sau dacă specificația conductelor se modifică. Reevaluați decizia privind racordul (spool-ul) de refulare dacă lungimea butucului împiedică dispunerea aprobată. Soluționați aceste modificări în desenul racordului (spool-ului) înainte de eliberarea acestuia; nu efectuați înlocuiri în stadiul livrării.
Ce trebuie specificat în comanda de flanșe pentru stații de pompare
Flanșele individuale și racordurile (spool-urile) fabricate necesită domenii de aplicare diferite
Fiecare linie necesită tipul de flanșă, dimensiunea, standardul și ediția acestuia, calitatea materialului, clasa, tipul de față (facing) și cantitatea. Adăugați schedule-ul țevii sau diametrul interior (bore) pentru flanșele weld-neck; atașați detaliul de sudură aprobat pentru flanșele slip-on în ansamblurile fabricate. Separați furnizarea flanșelor individuale de furnizarea racordurilor (spool-urilor) completate, astfel încât sudarea și examinarea să fie incluse în preț o singură dată.
Pentru un spool finit, adăugați revizia desenului, orientarea feței flanșei, dimensiunea față în față, limitele de acoperire, înregistrările de examinare și protecția pentru ambalare. Utilizați desenul acceptat al racordului pompei la capătul de îmbinare. Ghidul mai amplu privind capetele țevilor și îmbinările acoperă modul în care alegerea flanșei se integrează în restul conductei. ghidul privind capetele țevilor și îmbinările acoperă modul în care alegerea flanșei se integrează în restul conductei.
Întrebări frecvente
Poate o flansă cu montaj prin alunecare înlocui o flansă cu sudură în gât fără modificarea clasei de presiune?
Este posibil ca designația clasei să rămână aceeași, dar înlocuirea modifică modul de fixare a țevii. Specificația conductei, regimul de funcționare, detaliile sudurii și planul de inspecție trebuie să accepte această modificare înainte de achiziție.
Face o flansă cu sudură în gât conexiunea la pompă întreținută automat?
Nu. Aceasta modifică atașamentul sudat la țeavă. Îmbinarea filetată depinde în continuare de alegerea garniturii, încărcarea șuruburilor, starea feței și alinierea corectă, iar pompa necesită în continuare întreținerea prescrisă.
De ce solicită un furnizor de flanșe cu sudură în gât programul (schedule) țevii?
Diametrul interior al flanșei cu sudură în gât trebuie să corespundă diametrului interior al țevii la îmbinarea cap la cap. Programele (schedules) diferite de grosime ale pereților pot avea același diametru exterior, dar diametre interioare diferite. Indicați diametrul interior real atunci când țeava nu corespunde dimensiunilor obișnuite ale programului (schedule).
Pot fi finalizate ambele cordoane de sudură interne ale flanșei cu montaj prin alunecare după fixarea flanșei la pompă?
Locul sudurii interne necesită acces înainte de închiderea îmbinării. Planificați sudarea și examinarea în cadrul secvenței de fabricație a spool-ului; nu utilizați pompa instalată ca dispozitiv de fixare și nu presupuneți că a doua sudură poate fi realizată ulterior.
Ce tip de flansă trebuie utilizat pentru o conductă de pompă supusă vibrațiilor?
Identificați mai întâi cauza vibrațiilor și a încărcării conductei. O flansă cu sudură în gât poate fi adecvată pentru un design acceptat pentru servicii ciclice, dar schimbarea tipului de flansă nu remediază nici măcar nealinierile, suporturile necorespunzătoare sau funcționarea incorectă a pompei.
Care este mai ieftină pentru un spool de înlocuire mic?
Comparați întreaga lucrare: flansa, pregătirea țevii, sudurile, examinarea, reparația acoperirii și instalarea. Montarea flanșei cu montaj prin alunecare poate fi avantajoasă, în timp ce o flansă cu sudură în gât poate corespunde specificației existente de sudură cap la cap, cu mai puține modificări. Obțineți prețuri pentru același domeniu de aplicare acceptat.
Bază tehnică și domeniu de aplicare al sursei
ASME B16.5-2025, Flanșe pentru țevi și accesorii flanșate – Descriere/Scop oficial: bază pentru diferențierea dintre clasă de flansă, dimensiuni și aplicarea codurilor pentru conducte. Tabelele complete de presiuni admisibile și cerințele de sudură pentru proiect nu sunt reproduse aici.
Texas Flange, „Cum se așează o flanșă slip-on pe țeavă”, „Flanșe cu gât sudabil” și „Tabelul diametrelor interioare pentru flanșe cu gât sudabil”, rândul NPS 6: geometria de fixare și cele două valori ale diametrului interior din catalog. Xylem, Manualul de instalare, exploatare și întreținere pentru seria 1710, documentul 90036301_1.0, secțiunile 4.3 și 4.6: instrucțiuni specifice modelului privind sprijinirea și alinierea conductelor. Consultați manualul pompei furnizat pentru detaliile de instalare.
Opțiunile de spool sunt comparații editoriale, bazate pe aprobările de proiectare ipotetice menționate. Acestea nu atribuie presiuni de lucru, dimensiuni ale sudurilor sau cicluri admisibile de oboseală.
