Hoe weld-neck- en slip-on-flensverbindingen van elkaar verschillen
Butt-las versus overlappende hoeklasverbindingen
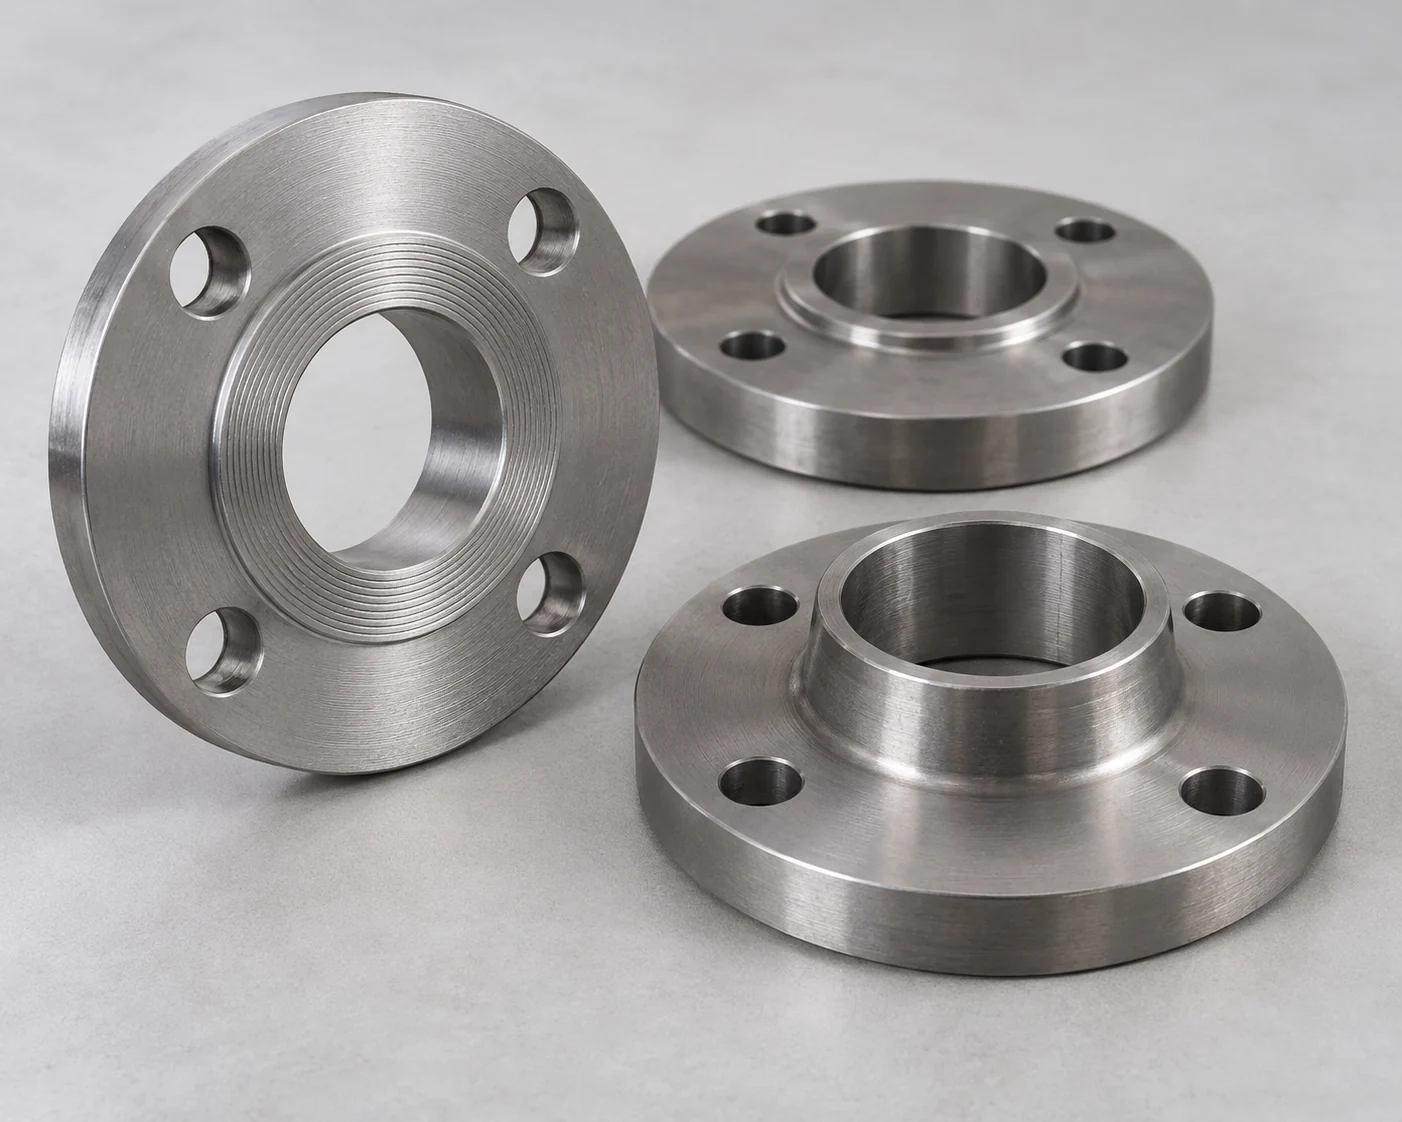
Een weld-neck eindigt in een taps toelopende nave die via een butt-las verbonden wordt met de buis. De buis gaat niet door de flens heen. De boring en de voorbereiding van het lasuiteinde moeten passen bij de wanddikte van de aangesloten buis. Een slip-on past over de buitendiameter van de buis; de gebruikelijke uitvoering met nave heeft een buitenhoeklas en een tweede hoeklas aan het buisuiteinde binnen de flens.
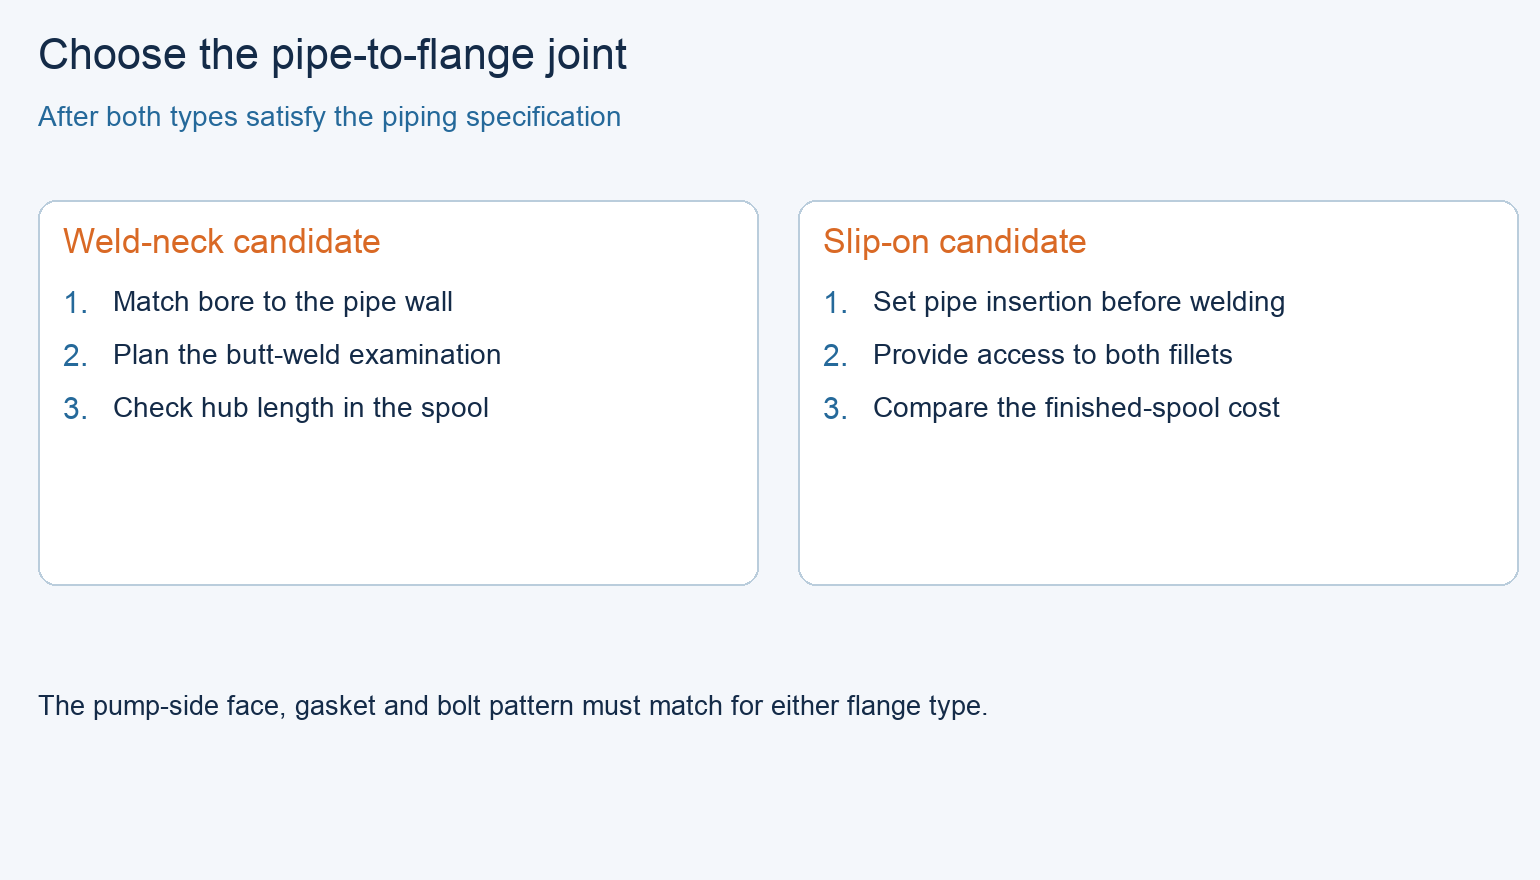
De taps toelopende weld-neck-nave zorgt voor een geleidelijke overgang tussen de stijve flensring en de buis. Dat is een nuttige reden om deze te overwegen voor cyclische belasting, maar dit stelt geen toegestane aantal startcycli vast noch een universele vermoeiingslevensduurvermenigvuldiger. De slip-on-overlapping biedt axiale positionering tijdens montage, met twee laslocaties die moeten worden voltooid en geïnspecteerd.
De pompverbinding blijft geboltd
De term ‘weld-neck’ beschrijft de buisaansluiting, niet de gebolte verbinding aan de pomp. Beide flenstypen kunnen deel uitmaken van een demontabele gebolte verbinding. Beide vereisen nog steeds het juiste tegenoverliggende vlak, pakking, boutpatroon en montageprocedure.
Controleer de leidingklasse en pompmondstuk voordat u prijzen vergelijkt
Drukklasse is één onderdeel van de kwalificatie
Gebruik de ontwerpdruk en -temperatuur, het medium, de materiaalgroep en de toegepaste leidingcode om de flenseisen vast te stellen. ASME B16.5-2025 behandelt flensclassificaties, afmetingen en gerelateerde eisen; het openbare toepassingsgebied ervan is geen goedkeuring voor een specifiek pompstation. ‘Class 150’ is een classificatie, geen vaste werkdruk van 150 psi.

Indien de leidingtechnische specificatie uitsluitend weld-neck-flenzen toestaat, vormt een offerte voor slip-on-flenzen een verzoek tot vervanging. Indien beide typen zijn toegestaan, behoud dan dezelfde nominale afmeting, materiaal, drukklasse en afgewerkte vlakken voor de vergelijking. Een wijziging van alleen het bevestigingstype rechtvaardigt geen hogere druk-temperatuurwaarde.
Pas de werkelijke aansluitvlakken van de opening aan.
Controleer de openingstekening van de pompleverancier afzonderlijk. Een overeenkomstige boutcirkel garandeert niet automatisch een overeenkomstig afgewerkt vlak, pakkingopstelling of toelaatbare openinglast. Noteer de standaard en het afgewerkte vlak van de opening voordat u de bijbehorende flens bestelt; behandel een standaardflens met verhoogd vlak (RF) niet als universele pompverbinding.
Waar de keuze verandert nadat beide flenstypen voldoen aan de eisen
Zodra de leidingontwerper beide opties voor de toepassing heeft geaccepteerd, vergelijk dan de werkplaatsbewerkingen en de geïnstalleerde lay-out op dezelfde basis. De onderstaande verschillen verklaren waarom het voorkeurstype kan wisselen van één leidingsegment naar een ander.
Veeg om de volledige tabel te bekijken.
| Beslissingsfactor | Weld-neck-flens | Slip-on-flens | Effect op de bestelling |
|---|---|---|---|
| Montage | Het voorbewerkte pijpende vormt een stuitlasverbinding met de flenshals. | De positie van de pijp kan worden aangepast binnen de flens vóór het lassen. | Vergelijk de werkelijke werkplaatsvolgorde en de uiteindelijke afstand tussen de afgewerkte vlakken (face-to-face-tolerantie). |
| Toegang tot de lasverbinding | Toegang rond de stuitlasverbinding en voldoende ruimte voor de gespecificeerde inspectie. | Toegang tot beide hoeklaslocaties in de gebruikelijke halsvormige opstelling. | Offreer niet alleen de meest toegankelijke zichtbare las. |
| Binnendiameterkeuze | Geef de pijpschedule of de werkelijke binnendiameter aan het lasuiteinde op. | De boring is groter dan de buis-OD | Een nominale buisafmeting alleen is onvoldoende voor een bestelling van weld-neck-flenzen |
| Herhaalde belasting | De taps toelopende hals voorkomt een plotselinge overgang van buis naar ring | De overlap en de hoeknaadmeetkunde verschillen van een stuitlasverbinding | Gebruik het geaccepteerde spannings-/vermoeidheidsontwerp, niet een beweerde levensduurvermenigvuldiger |
| Beschikbare ruimte | De lengte van de hals beïnvloedt de lay-out van de spool | Een kortere bevestigingsmeetkunde kan helpen bij een compacte opstelling | Controleer de tekeningen; geen van beide typen elimineert de behoefte aan toegang voor bouten en gereedschap |
| Uiteindelijke kosten | Neem het afschuinen, het inpassen, de stuitlasverbinding en de inspectie op | Neem beide hoeknaden, toegang en afgewerkte oppervlakbescherming op | Vergelijk voltooide, goedgekeurde spools in plaats van losse flensprijzen |
Plan lassen en inspectie van flensen vóór fabricage van spoolstukken
Pas de inspectie aan op de verbinding
Een inspectieplan dat is opgesteld voor stuitlasverbindingen kan niet eenvoudig worden overgenomen voor slip-on-hoeknaden. Specificeer de inspectiemethode, omvang, acceptatiecriteria en toegang voor de gekozen verbinding. Een weld-neck-flens is niet automatisch onderworpen aan 100% radiografisch onderzoek, en een slip-on-flens is niet automatisch vrijgesteld van inspectie; de toepasselijke norm en projectvereisten bepalen dit.
Bestel de boring van de weld-neck-flens expliciet
Voor weld-neck-flenzen moet op de bestelling de wanddikte van de aansluitende buis of de vereiste boring worden vermeld. Bijvoorbeeld: de boringstabel van Texas Flange voor weld-neck-flenzen geeft voor NPS 6-buis een buitendiameter (OD) van 6,625 inch aan, met nominale boringen van 6,065 inch voor Schedule 40 en 5,761 inch voor Schedule 80. Dezelfde NPS identificeert derhalve niet automatisch de boring van de weld-neck-flens. Deze cataloguswaarden illustreren het verschil in bestelgegevens, niet de bewerkings toleranties.
Voor slip-on-flenzen moet de fabricatietekening de buisachterstand en de lasdetails vastleggen. Bescherm het pakkingzitvlak tijdens het lassen en controleer de uiteindelijke positie van de flens. Gebruik geen zelfbedachte achterstandmaat op basis van een foto, noch het pakkingzitvlak als lasreferentie zonder de goedgekeurde detailtekening.
Houd buisspanning buiten de pompopening
Tijdens de installatie moet de buis worden ondersteund en uitgelijnd, zodat het aandraaien van de flensbouten de pomp niet in positie trekt. Het handleiding van Xylem-serie 1710, hoofdstukken 4.3 en 4.6, behandelt buisondersteuning en -uitlijning als installatievereisten. Een zwaardere flens kan buisbelasting niet corrigeren.
Gewerkte vergelijking: twee goedgekeurde waterpomp-spoolstukken
Neem een hypothetische nutswaterstation met NPS 6. Het ontwerp heeft reeds beide flenstypen geaccepteerd in hetzelfde materiaal, klasse en vlakvorm, en de belastingen op de pompopening zijn gecontroleerd. De werkplaats kan beide lasprocedures uitvoeren. Voor twee verschillende locaties moet nu een keuze worden gemaakt; er wordt geen uitgangspunt genomen van marktprijzen of schattingen van levensduur.
Afvoerspool: weld neck
Voor de toegankelijke, in de werkplaats vervaardigde afvoerspool wil de eigenaar een plan voor boutlasinspectie en consistente boutlasconstructie over de gehele spool. Kies een weld-neckflens met de gespecificeerde buisbinnendiameter. De slip-onflens blijft een goedgekeurde drukgrens-optie, maar de andere lasopstelling biedt op deze locatie geen montagevoordeel en vereist een extra inspectiedetail.
Nutsbypass: slip-on indien de voltooide offerte dit ondersteunt
Voor de laag-cyclische nutsbypass staat het ontwerp slip-onflenzen toe en laat de lay-out toegang tot beide hoeklassen. De definitieve buisinschakeling kan worden ingesteld in de fabricageklem voordat wordt gelast. Kies de slip-on indien de voltooide spoolofferte van de werkplaats een kosten- of montagevoordeel bevestigt. Een goedkoper losse flens zonder die fabricagevoorziening is onvoldoende reden om deze te kiezen.
Heropen de keuze voor de bypass indien de bedrijfsbelasting aanzienlijk cyclischer wordt, toegang tot de interne las verdwijnt of de buisleidingsspecificatie wijzigt. Heropen de keuze voor de afvoer indien de noklengte de goedgekeurde lay-out verhindert. Los dergelijke wijzigingen op in de spooltekening vóór vrijgave; vervanging tijdens levering is niet toegestaan.
Wat op de bestelling van pompstationflensen moet staan
Losse flenzen en gefabriceerde spools vereisen een verschillende werkomvang.
Elke leiding vereist het flenstype, de afmeting, de norm en editie, de materiaalkwaliteit, de klasse, de vlakvorm en de hoeveelheid. Voeg bij weld-neckflenzen de buiswanddikteserie (Schedule) of binnendiameter toe; voeg bij gefabriceerde samenstellingen het goedgekeurde lasdetail voor slip-onflenzen toe. Scheid de levering van losse flenzen van de levering van voltooide spools, zodat lassen en inspectie slechts één keer worden geprijsd.
Voor een voltooide spool voegt u de tekeningsrevisie, de oriëntatie van het flensvlak, de vlak-naar-vlak-afmeting, de coatingbeperkingen, de inspectierapporten en de verpakkingbescherming toe. Gebruik de goedgekeurde pompopeningstekening aan de aansluitende zijde. De bredere gids voor buisuiteinden en aansluitingen behandelt hoe de flankeuze past bij de rest van de leiding.
Veelgestelde vragen
Kan een slip-onflens een weld-neckflens vervangen zonder wijziging van de drukklasse?
De klasseaanduiding kan wellicht behouden blijven, maar de vervanging wijzigt de buisaansluiting. De buisleidingsspecificatie, de bedrijfsbelasting, het lasdetail en het inspectieplan moeten deze wijziging accepteren voordat de aankoop plaatsvindt.
Maakt een weld-neckflens een pompverbinding onderhoudsvrij?
Nee. Het wijzigt alleen de gelaste aansluiting op de buis. De geschroefde verbinding blijft afhankelijk van de keuze van de pakking, de boutbelasting, de toestand van de vlakken en een juiste uitlijning, en de pomp vereist nog steeds het voorgeschreven onderhoud.
Waarom vraagt een leverancier van weld-neckflenzen naar de buiswanddikteserie (Schedule)?
De boring van de las-halsflens moet passen bij de pijpboring op de stompnaadverbinding. Verschillende wanddikteschema's (schedules) kunnen dezelfde buitendiameter delen, maar hebben verschillende binnendiameters. Geef de werkelijke boring op wanneer de pijp niet overeenkomt met de gebruikelijke afmetingen van het schema.
Kunnen beide slip-on-aanlasnaden pas na het bevestigen van de flens aan de pomp worden aangebracht?
Voor de interne laspositie is toegang vereist voordat de verbinding wordt afgesloten. Plan het lassen en het onderzoek in de spoolfabricagevolgorde; gebruik de geïnstalleerde pomp niet als montagefixture en ga er niet van uit dat de tweede las later bereikbaar is.
Welke flens dient te worden gebruikt voor een pijpleiding van een trillende pomp?
Identificeer eerst de oorzaak van de trilling en de pijpbelasting. Een las-halsflens kan geschikt zijn voor het goedgekeurde ontwerp voor cyclische belasting, maar het wijzigen van het flenstype lost geen uitlijningsfouten, onvoldoende steunen of ongeschikte pompwerking op.
Welke flens is goedkoper voor een kleine vervangingspools?
Vergelijk de volledige werkopdracht: flens, pijpbewerking, lassen, inspectie, coatingherstel en installatie. Slip-on-montage kan handig zijn, terwijl een las-halsflens mogelijk beter aansluit bij de bestaande stompnaadspecificatie met minder wijzigingen. Vraag prijzen aan voor dezelfde goedgekeurde werkomschrijving.
Technische basis en bronomvang
ASME B16.5-2025, Pijpflensen en geflanste fittingen, officiële beschrijving/bereik: basis voor het onderscheid tussen flensklasse, afmetingen en toepassing volgens leidingcodes. De volledige drukklasse-tabellen en projecteisen voor lassen worden hier niet weergegeven.
Texas Flange, “How a Slip-On Flange Sits on the Pipe”, “Weld Neck Flanges” en “Weld Neck Flange Bore Chart”, rij NPS 6: aansluitgeometrie en de twee boringwaarden uit de catalogus. Xylem, installatie-, bedienings- en onderhoudshandleiding serie 1710, document 90036301_1.0, secties 4.3 en 4.6: modelspecifieke instructies voor leidingondersteuning en uitlijning. Raadpleeg de meegeleverde pomphandleiding voor de specifieke installatiedetails.
De keuzes voor de spool zijn redactionele vergelijkingen op basis van de genoemde hypothetische ontwerpgoedkeuringen. Zij geven geen drukklasse, lasafmetingen of toelaatbare vermoeiingscycli aan.
