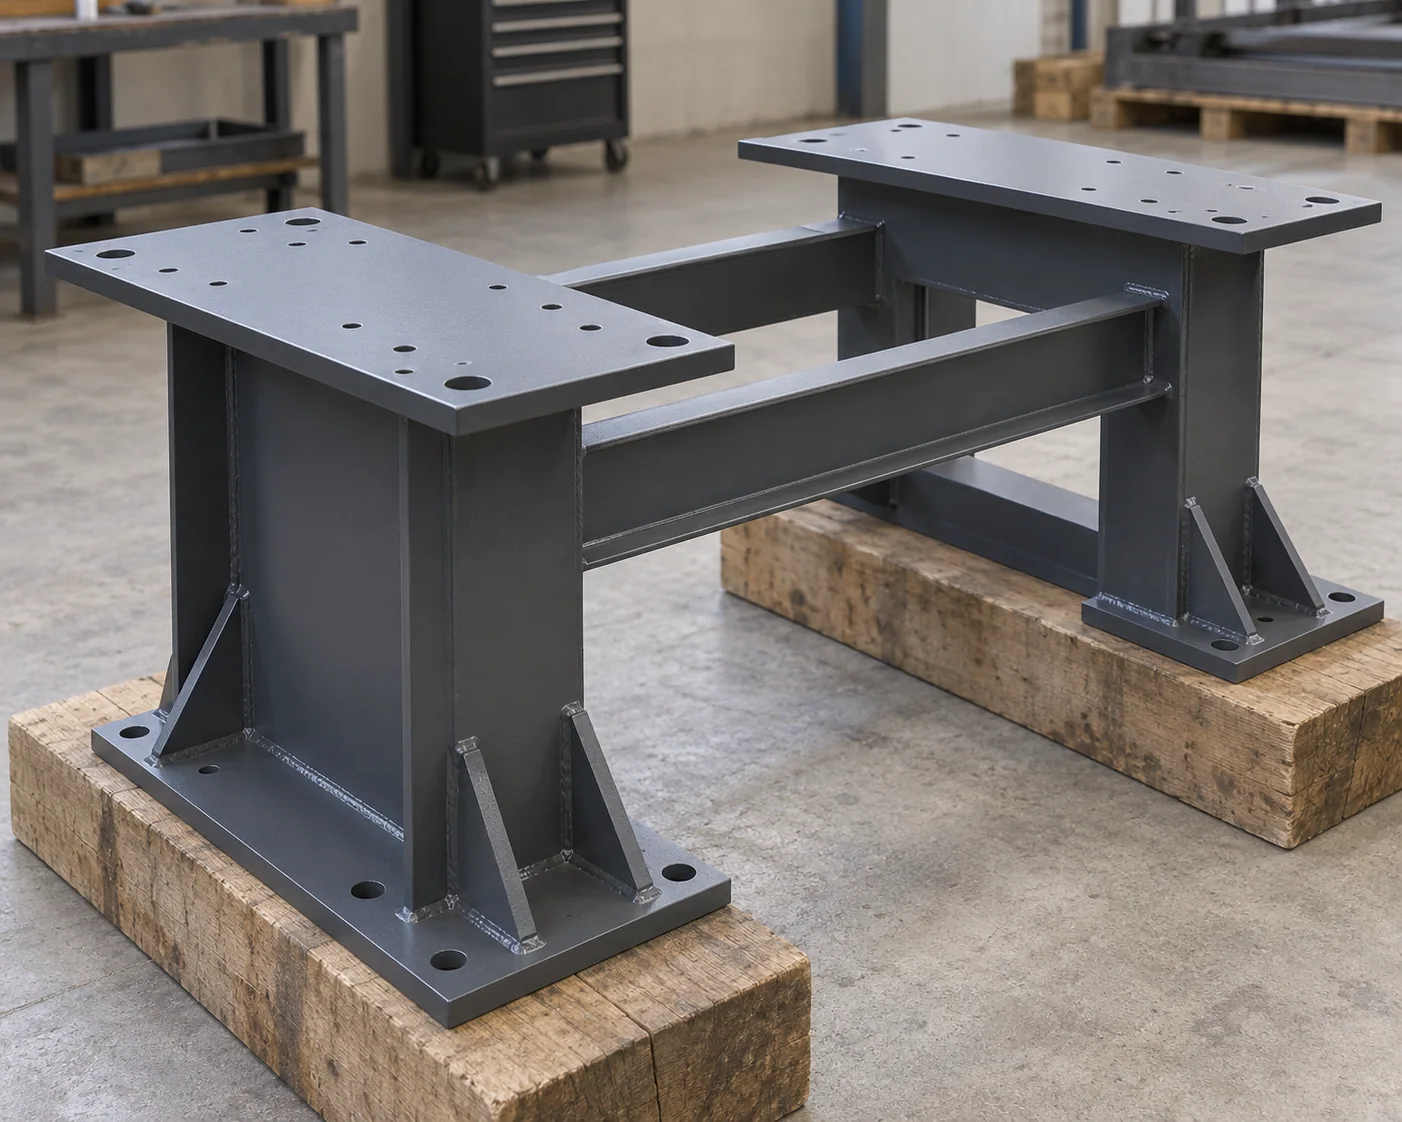
กำหนดขอบเขตของชุดโครงสร้างเหล็กสำหรับงานรองรับก่อนเปรียบเทียบราคา
สำหรับการเปรียบเทียบนี้ โครงสร้างเหล็กสนับสนุนอุตสาหกรรมแบบเฉพาะงานหมายถึงชิ้นส่วนที่ผ่านการขึ้นรูป แผ่นยึดที่ติดตั้งมาพร้อม ฮาร์ดแวร์สำหรับการต่อเชื่อมตามที่ระบุ สารเคลือบป้องกัน และบันทึกโรงงานที่ตกลงร่วมกัน ซึ่งจัดหาให้สำหรับ โครงกรอบอุปกรณ์โครงกรอบอุปกรณ์ โครงรองรับสายพานลำเลียง หรือโครงสร้างรองรับโรงงาน โครงกรอบแพลตฟอร์มไม่รวมแผ่นปูพื้น บันได หรือราวจับโดยอัตโนมัติ โปรดระบุรายการเพิ่มเติมเหล่านั้นเมื่อมีความจำเป็น
เปรียบเทียบในระดับการดำเนินงานที่สอดคล้องกัน
ระบุให้ชัดเจนถึงฉบับแบบ (drawing revision) จำนวนชิ้นที่ประกอบ จุดเชื่อมต่อกับอุปกรณ์ ชั้นเคลือบ และจุดปลายทางของการจัดส่ง แยกงานออกแบบโครงสร้าง ฐานราก อุปกรณ์ การขนถ่ายสินค้า และการติดตั้งหน้างานออกจากชุดสินค้าที่จัดส่ง เว้นแต่ข้อเสนอจะระบุไว้ชัดเจนว่ารวมสิ่งเหล่านั้นด้วย การจัดส่งชิ้นส่วนที่ประกอบเสร็จสมบูรณ์แล้ว กับการจัดส่งชิ้นส่วนที่ตัดแล้วแต่ยังไม่ประกอบ ถือเป็นการสั่งซื้อคนละรายการกัน แม้ค่ามวลเหล็กที่ระบุในใบเสนอราคาจะเท่ากันก็ตาม
ปัจจัยทั้งเจ็ดข้อต่อไปนี้อธิบายงานภายในขอบเขตการขึ้นรูปและการจัดส่งที่สอดคล้องกัน ต้นทุนสัมพัทธ์ของแต่ละข้อขึ้นอยู่กับการออกแบบจริงและข้อเสนอที่ได้รับ
7 ปัจจัยกำหนดต้นทุนที่ควรตรวจสอบในข้อเสนอโครงสร้างเหล็กแบบเฉพาะ
ขอให้ผู้ประเมินราคาเชื่อมโยงความแตกต่างของราคาเข้ากับชิ้นส่วนหรือกระบวนการที่ได้รับผลกระทบ สิ่งนี้จะทำให้คำตอบมีประโยชน์มากขึ้น เพราะสามารถระบุได้ว่าการเปลี่ยนแปลงการออกแบบนั้นมีคุณค่าพอที่จะพิจารณา หรือข้อกำหนดใดจำเป็นต้องคงไว้ หรือบริการใดขาดหายไปจากรายการข้อเสนอคู่แข่ง
เลื่อนเพื่อดูตารางฉบับเต็ม
| ปัจจัยกำหนดต้นทุน | วิธีที่ส่งผลต่อต้นทุน | หลักฐานที่สนับสนุนการคำนวณ | ข้อมูลนำเข้าที่ต้องตรวจสอบ |
|---|---|---|---|
| 1. ข้อกำหนดวัสดุและผลตอบแทนจากการจัดซื้อ | เกรด/รูปแบบผลิตภัณฑ์ที่ระบุ ความยาวมาตรฐานของวัสดุหรือแผ่นเหล็ก ค่าเผื่อการตัด และเศษวัสดุที่ใช้งานได้ ล้วนกำหนดปริมาณวัสดุที่ต้องจัดซื้อ — ไม่ใช่แค่ปริมาณวัสดุที่คงเหลืออยู่ในโครงกรอบสำเร็จรูปเท่านั้น | รายการวัสดุที่ปล่อยใช้งาน (released material takeoff) ปริมาณการจัดซื้อ และพื้นฐานวัสดุจากผู้จัดจำหน่าย | ยึดถือวัสดุที่ได้รับการยอมรับไว้ สอบถามว่าการเปลี่ยนรูปแบบสต๊อกวัสดุหรือการรวมล็อตการตัดเข้าด้วยกันอาจลดปริมาณวัสดุที่จัดซื้อได้หรือไม่ โดยไม่ก่อให้เกิดสต๊อกวัสดุที่ไม่ต้องการ |
| 2. ความหลากหลายของชิ้นส่วนและการเตรียมการ | เครื่องหมายเฉพาะ จำนวนที่ผลิตซ้ำ งานตัด รูเจาะ การตัดโค้ง (copes) และการดัด ล้วนส่งผลต่องานรายละเอียด (detailing) การเขียนโปรแกรม การจัดทำอุปกรณ์ยึดจับ (fixtures) และงานประมวลผล แม้ชิ้นส่วนจะมีน้ำหนักเท่ากัน ก็อาจมีจำนวนการดำเนินการที่ต่างกันมาก | ตารางรายการชิ้นส่วน/การดำเนินการ และค่าใช้จ่ายเริ่มต้น (first-unit charge) หรือค่าใช้จ่ายสำหรับการตั้งค่า (setup charge) แยกต่างหาก | จัดกลุ่มชิ้นส่วนที่เหมือนกันอย่างแท้จริงแยกต่างหาก และเสนอราคาสำหรับรุ่นที่แตกต่างกันแยกต่างหาก; ปรึกษานักออกแบบเกี่ยวกับรายละเอียดแบบพิเศษที่หลีกเลี่ยงได้ก่อนปล่อยแบบ |
| 3. การจัดแนวข้อต่อ การเชื่อม และการประกอบ | ประเภทข้อต่อ ขนาดรอยเชื่อม การเข้าถึงตำแหน่ง การจัดวาง และลำดับการประกอบ ส่งผลต่องานเตรียมการ การจัดแนว การเชื่อม และการจัดการ ซึ่งการระบุความยาวรวมของรอยเชื่อมเพียงอย่างเดียวไม่เพียงพอ | กำหนดการข้อต่อ การแบ่งงานระหว่างโรงงานกับหน้างาน ข้อกำหนดการเชื่อม และลำดับการผลิตที่เสนอ | ให้นักออกแบบและผู้ผลิตประเมินรายละเอียดที่เรียบง่ายแต่เหมาะสมกว่า; ห้ามลดจำนวนรอยเชื่อมหรือเพิ่มข้อต่อหน้างานโดยคำสั่งจัดซื้อ |
| 4. ความแม่นยำของพื้นผิวปลายทาง | พื้นผิวที่ผ่านการกลึง ความสัมพันธ์ของรูที่ต้องสอดประสานกัน และเรขาคณิตปลายทางที่มีความคลาดเคลื่อนน้อยลง อาจเพิ่มขั้นตอนการผลิต ใช้เครื่องจับยึด และควบคุมระหว่างขั้นตอนหลังการเชื่อมหรือการตกแต่ง | ข้อกำหนดของอุปกรณ์/พื้นผิวปลายทาง พร้อมจุดอ้างอิง (datums) พารามิเตอร์ที่วัดได้ ความคลาดเคลื่อนที่ยอมรับได้ และขั้นตอนการวัด | ใช้ข้อกำหนดที่เข้มงวดขึ้นเฉพาะกับฟีเจอร์ที่จำเป็นเท่านั้น และเสนอราคาสำหรับการดำเนินการเหล่านั้นแยกต่างหากจากงานเตรียมชิ้นส่วนทั่วไป |
| 5. การเตรียมพื้นผิวและการเคลือบป้องกัน | พื้นที่ที่ต้องเคลือบ การเข้าถึง ระบบการเคลือบ การปิดบังส่วนที่ไม่ต้องการเคลือบ การจัดการ และขอบเขตงานซ่อมแซม ส่งผลต่องานเคลือบผิว ขณะที่การชุบสังกะสีอาจต้องมีรายละเอียดการออกแบบสำหรับช่องระบายอากาศและระบายน้ำ | กำหนดการเคลือบผิว ฐานการคำนวณพื้นที่/ชุดประกอบ พื้นผิวที่สงวนไว้ และขอบเขตของการปฏิบัติการ/ซ่อมแซม | เสนอราคาสำหรับระบบการเคลือบผิวที่ระบุครบถ้วน; ประสานงานกระบวนการผลิตกับกระบวนการเคลือบผิวก่อนเปลี่ยนจากการทาสีเป็นการชุบสังกะสี หรือในทางกลับกัน |
| 6. การตรวจสอบ การทดสอบ และการติดตามย้อนกลับ | วิธีการ ขอบเขต จุดที่ต้องมีผู้สังเกตการณ์ และเอกสารบันทึกที่ต้องการ จะเพิ่มภาระงานด้านการตรวจสอบและการประสานงานนอกเหนือจากการผลิตชิ้นส่วนเท่านั้น รายละเอียดข้อต่อที่ต่างกันอาจมีขอบเขตการตรวจสอบที่ต่างกัน | แผนการตรวจสอบ/ทดสอบ ที่เชื่อมโยงกับเครื่องหมายชิ้นส่วนและข้อต่อ เกณฑ์การรับรอง การรายงาน และความรับผิดชอบของบุคคลที่สาม | ตกลงขอบเขตที่ต้องการและเสนอราคาบริการที่รวมอยู่แล้วเพียงครั้งเดียว; แยกแยะการตรวจสอบทั่วไปออกจากงานทดสอบเพิ่มเติมตามสัญญา |
| 7. หน่วยการจัดส่งและรูปแบบการส่งมอบ | ขนาดโดยรวมของชุดประกอบ การป้องกัน การจัดการ การบรรจุ การใช้พื้นที่โหลดอย่างมีประสิทธิภาพ และจำนวนครั้งที่จัดส่ง ส่งผลต้นทุนเมื่อถึงปลายทาง หน่วยที่มีขนาดเล็กอาจเพิ่มข้อต่อสำหรับการขนส่งที่ออกแบบมาโดยเฉพาะ และงานประกอบหน้างาน | กำหนดการบรรจุหน่วย การจัดการมวลน้ำหนัก การจำกัดการรับสินค้า ล็อตการจัดส่ง และใบเสนอราคาค่าขนส่ง | เปรียบเทียบทางเลือกการจัดส่งที่เป็นไปได้พร้อมผลกระทบต่อการเชื่อมต่อ; ยืนยันว่าการถ่ายสินค้าและการประกอบหน้างานอยู่นอกขอบเขตราคาหรือไม่ |
1. แยกน้ำหนักวัสดุที่จัดซื้อออกจากน้ำหนักชิ้นงานสำเร็จรูปและน้ำหนักการจัดส่ง
น้ำหนักเหล็กสำเร็จรูป หมายถึงน้ำหนักของชิ้นส่วนและแผ่นเหล็กตามแบบที่ออกแบบไว้ น้ำหนักวัสดุที่จัดซื้อขึ้นอยู่กับสต๊อกจริงและแผนการตัดวัสดุ ส่วนน้ำหนักการจัดส่งรวมทั้งสินค้าอื่นๆ ที่จัดส่งพร้อมกับบรรจุภัณฑ์ โปรดระบุว่าปริมาณใดปรากฏอยู่ในตัวส่วนของราคา; ห้ามสมมุติว่าอัตราการผลิตครอบคลุมวัสดุ หรือใช้น้ำหนักจากรายการบรรจุเป็นน้ำหนักโครงสร้างสุทธิ
2. นับจำนวนชิ้นส่วนที่ไม่ซ้ำกันและงานเตรียมแต่ละชิ้น
โครงรับที่มีแผ่นโลหะขนาดเล็กจำนวนมากและรูเจาะที่แตกต่างกันอาจต้องใช้เวลาเตรียมการมากกว่าโครงรับที่มีน้ำหนักมากกว่าแต่ผลิตซ้ำกัน ให้นับจำนวนเครื่องหมายชิ้นส่วนที่ไม่ซ้ำ (unique part marks) และปริมาณของแต่ละชนิดเทียบกับจำนวนขั้นตอนการผลิตที่จำเป็น แม่พิมพ์หรือโปรแกรมสำหรับชิ้นแรก (first-unit fixture or program) สามารถใช้กับชิ้นส่วนที่ผลิตซ้ำได้ ในขณะที่ชิ้นส่วนที่มีการกำหนดด้าน (handed) หรือมีอินเทอร์เฟซที่เปลี่ยนแปลงอาจต้องใช้แม่พิมพ์หรือโปรแกรมเฉพาะของตนเอง ดังนั้น จึงควรขอใบเสนอราคาจากผู้ผลิตสำหรับส่วนผสมจริงนั้นๆ แทนที่จะใช้ส่วนลดตามปริมาณที่สมมุติขึ้น
3. เสนอราคาสำหรับข้อต่อจริงและการเข้าถึงเพื่อการประกอบ
นับจำนวนข้อต่อ (joints) รวมทั้งชิ้นส่วนแต่ละชิ้นด้วย ตารางกำหนดลักษณะข้อต่อ (joint schedule) ควบคุมการเตรียมผิวและการเรขาคณิตของการเชื่อม ส่วนแผนงานในโรงงาน (shop plan) ควบคุมวิธีการเข้าถึงและจัดตำแหน่งข้อต่อนั้น โมดูลการวางแผนและประมาณราคาของ AISC ข้อ 2.22 ระบุประเภทข้อต่อเชื่อม ความยาว และความหนาของเนื้อเชื่อมที่มีประสิทธิภาพ (effective throat) เป็นข้อมูลนำเข้าสำหรับการประมาณราคา และย้ำว่าบางรอยเชื่อมต้องใช้หลายรอบ (multiple passes) ข้อมูลนำเข้าเหล่านี้อธิบายเหตุผลที่ความยาวรอยเชื่อมเท่ากันไม่จำเป็นต้องหมายถึงปริมาณงานเท่ากัน
4. ระบุขอบเขตการเชื่อมต่อของอุปกรณ์สำเร็จรูป
สำหรับพื้นผิวรองรับอุปกรณ์ (equipment seating) และพื้นผิวเชื่อมต่อ (mating interfaces) ให้ระบุพารามิเตอร์สุดท้ายที่ต้องการและตำแหน่งที่วัดค่า พารามิเตอร์เช่น ขนาดโดยรวมของโครงสร้าง (overall frame size) รูปแบบรูเจาะเฉพาะบริเวณหนึ่ง (local hole pattern) และความสัมพันธ์ระหว่างพื้นผิวยึดติด (mounting faces) ถือเป็นข้อกำหนดที่ต่างกัน การกลึงหรือกระบวนการขั้นสุดท้ายอื่นที่ยอมรับได้อาจจำเป็นต้องใช้ ซึ่งข้อกำหนดที่แท้จริงของอุปกรณ์นั้นจะเป็นผู้กำหนด
มาตรฐาน ANSI/AISC 303-22 บทวิเคราะห์ประกอบมาตรา 11.2 ระบุว่า ความคลาดเคลื่อนในการออกแบบเพิ่มเติมต้องระบุไว้ในเอกสารสัญญาเป็นพารามิเตอร์ที่วัดได้และค่าความคลาดเคลื่อนที่ยอมรับได้ ความคลาดเคลื่อนทั่วไปสำหรับการผลิตโครงสร้างตามมาตรฐานนี้ไม่ใช่ข้อกำหนดเฉพาะสำหรับอินเทอร์เฟซของเครื่องจักรสำเร็จรูป ต้องตกลงกันให้ชัดเจนเกี่ยวกับเงื่อนไขอินเทอร์เฟซที่ต้องการหลังจากกระบวนการเชื่อมและตกแต่งที่เกี่ยวข้องเสร็จสิ้นแล้ว เพื่อไม่ให้ผู้ขายเสนอราคาสำหรับการผลิตโครงสร้างทั่วไป ในขณะที่ผู้ซื้อคาดหวังโครงสร้างรองรับที่ผ่านการผลิตสำเร็จด้วยความแม่นยำสูง
5. ดำเนินการขั้นตอนการตกแต่งสุดท้ายให้ครบถ้วนตลอดกระบวนการผลิต
ต้นทุนการเคลือบผิวขึ้นอยู่กับการเตรียมพื้นผิว การระบุระบบการเคลือบ และพื้นผิวที่ต้องเคลือบ รวมทั้งมวลของชิ้นงาน ให้รวมมุมที่เข้าถึงไม่ได้ พื้นผิวที่สงวนไว้สำหรับการรองรับหรือสัมผัส (reserved seating/contact faces) การป้องกันระหว่างการจัดการ (protection during handling) และขอบเขตของการแตะแต้ม (touch-up scope) ที่ระบุไว้ สำหรับการชุบสังกะสีแบบจุ่มร้อน (hot-dip galvanizing) หลังการประกอบ ให้ประสานเรื่องการระบายอากาศ (venting) และการระบายน้ำ (drainage) กับผู้ออกแบบและผู้ชุบสังกะสีก่อนที่โครงสร้างจะปิดสนิท แนวทางการระบายอากาศและการระบายน้ำของ AGA (AGA’s Venting & Drainage guidance) อธิบายเหตุผลที่ของเหลวสำหรับการบำบัดและสังกะสีต้องมีเส้นทางไหลที่ไม่มีสิ่งกีดขวาง แต่ไม่ได้เป็นทางเลือกแทนรายละเอียดที่โครงการยอมรับแล้ว
6. ระบุบริการตรวจสอบที่จัดซื้อ
การตรวจสอบเป็นรายการค่าใช้จ่ายแยกต่างหาก แม้จะรวมอยู่ในราคาประกอบชิ้นส่วนแล้วก็ตาม ต้องระบุการตรวจสอบมิติที่จำเป็น การตรวจสอบรอยเชื่อม การตรวจสอบการเคลือบ และบันทึกวัสดุ/ชิ้นส่วนที่เกี่ยวข้อง สัญญาควรระบุการทดสอบอิสระใดๆ ที่จำเป็น และใครเป็นผู้รับผิดชอบค่าใช้จ่าย ราคาการตรวจสอบที่สูงกว่าอาจสะท้อนถึงการตรวจสอบเพิ่มเติมที่ระบุไว้ในสัญญา โดยไม่ได้หมายความว่าผู้จัดจำหน่ายรายอื่นมีสิทธิละเลยข้อกำหนดการรับรองทั่วไป
7. ประเมินราคาหน่วยบรรจุที่สามารถจัดส่งได้จริงและล็อตการจัดส่ง
ใช้หน่วยบรรจุสำหรับการขนส่งจริงและข้อจำกัดของปลายทางเป็นเกณฑ์ โครงสร้างที่ประกอบเสร็จสมบูรณ์แล้วอาจลดปริมาณงานติดตั้งหน้างาน แต่ใช้พื้นที่บนรถบรรทุกมากขึ้น ในขณะที่โครงสร้างที่แยกชิ้นอาจบรรจุได้กระชับกว่า แต่เพิ่มแผ่นยึด โบลต์ และงานประกอบหน้างาน ให้เปรียบเทียบทั้งสองทางเลือกด้วยการจัดวางระบบการเชื่อมต่อและการรับสินค้าอย่างครบถ้วน เศรษฐศาสตร์ด้านค่าขนส่งไม่ได้เป็นหลักฐานว่าการออกแบบสามารถแบ่งแยกตามเส้นแบ่งการบรรจุที่สะดวกได้
ตัวอย่าง: อธิบายช่องว่างด้านราคาของชุดโครงสร้างเหล็กสำหรับงานรองรับที่มีน้ำหนักเท่ากัน
สมมุติว่ามีการสั่งซื้อชุดรองรับอุปกรณ์ (equipment-support kits) จำนวน 16 ชุด สำหรับโรงงานแห่งหนึ่งในสหรัฐอเมริกา มีการออกแบบทางเลือกสองแบบที่ได้รับการยอมรับแล้วสำหรับแรงตอบสนองของอุปกรณ์ การเคลื่อนที่ พื้นผิวการยึดติด การตกแต่ง และการเข้าถึงเพื่อการปฏิบัติงานที่เหมือนกัน ทั้งสองแบบสามารถจัดส่งและประกอบได้ภายใต้แผนการรับสินค้าเบื้องต้นเดียวกัน โดยแบบ A ใช้หน่วยประกอบเสร็จในโรงงานมากกว่า ส่วนแบบ B แบ่งแต่ละชุดออกเป็นหน่วยบรรจุที่เล็กลง พร้อมระบบการเชื่อมต่อที่ได้รับการยอมรับแยกต่างหาก
สมมติว่าแต่ละชุดบรรจุภัณฑ์สมมติจำนวน 16 ชุดประกอบด้วยชิ้นส่วนและแผ่นที่ผ่านการผลิตเสร็จแล้วหนัก 8,000 ปอนด์ โดยไม่รวมสกรูและน็อตที่ขายแยก สารเคลือบ และวัสดุบรรจุภัณฑ์จากน้ำหนักนั้น ราคาที่เสนอทั้งสองรายการรวมสกรูและน็อตที่กำหนดไว้ในแผนการผลิตแล้ว A มีชิ้นส่วนที่ตัดและเจาะรูแล้ว 112 ชิ้น แบ่งออกเป็นเครื่องหมายเฉพาะ 7 แบบ และมีรอยเชื่อมในโรงงาน 64 รอย ส่วน B มีชิ้นส่วน 176 ชิ้น แบ่งออกเป็นเครื่องหมายเฉพาะ 11 แบบ และมีรอยเชื่อมในโรงงาน 96 รอย
ข้อเสนอทั้งสองใช้ข้อมูลนำเข้าสมมุติเป็นสกุล USD เดียวกัน และขอบเขตการส่งมอบก่อนภาษีที่ประตูโรงงาน ก่อนการขนถ่ายสินค้า แต่ละข้อเสนอครอบคลุมการจัดซื้อวัสดุ บริการขึ้นรูป/ทำสี/ตรวจสอบตามที่ระบุ การบรรจุหีบห่อ การจัดการสินค้าโดยผู้จำหน่าย และค่าขนส่ง โดยมีการจัดสรรค่าใช้จ่ายทั่วไปและกำไรไว้ในแต่ละรายการแล้ว ทั้งสองข้อเสนอใช้เกณฑ์รอยต่อสำเร็จรูปที่กำหนดไว้เหมือนกัน แผนการตรวจสอบที่ยอมรับกำหนดขอบเขตการตรวจสอบรอยต่อที่แตกต่างกัน ซึ่งสะท้อนอยู่ในค่าเผื่อเหลือเผื่อขาดที่เสนอไว้ การออกแบบโครงสร้าง ฐานราก อุปกรณ์ การขนถ่ายสินค้า การประกอบหน้างาน และภาษีที่เกี่ยวข้องของผู้ซื้อ ไม่รวมอยู่ในยอดรวมของทั้งสองข้อเสนอ
เลื่อนเพื่อดูตารางฉบับเต็ม
| งานที่มีการประเมินราคา | A: หน่วยประกอบเสร็จในโรงงาน | B: หน่วยบรรจุที่มีขนาดเล็กลง | B ลบ A |
|---|---|---|---|
| 1. การจัดซื้อวัสดุและฮาร์ดแวร์ตามกำหนดเวลา | $18,000 | $18,000 | $0 |
| 2. การออกแบบรายละเอียด การตัด/เจาะ และการเตรียมเครื่องจักร | $4,200 | $5,200 | +$1,000 |
| 3. การจัดแนวข้อต่อ การเชื่อม และการประกอบ | $6,300 | $9,000 | +$2,700 |
| 4. การดำเนินการให้พื้นผิวเชื่อมต่อสำเร็จรูปครบถ้วน | $1,600 | $1,600 | $0 |
| 5. การเตรียมผิวและการตกแต่ง | $3,200 | $3,500 | +$300 |
| 6. การตรวจสอบและเอกสารตามที่ระบุไว้ | $1,200 | $1,800 | +$600 |
| 7. การบรรจุ การจัดการ และค่าขนส่ง | $3,000 | $2,200 | −$800 |
| ยอดรวมการจัดส่งพร้อมจัดหาครบถ้วนที่เทียบเคียงกัน | $37,500 | $41,300 | +$3,800 |
คำนวณความต่างและระบุสาเหตุที่ก่อให้เกิดความต่างนั้น
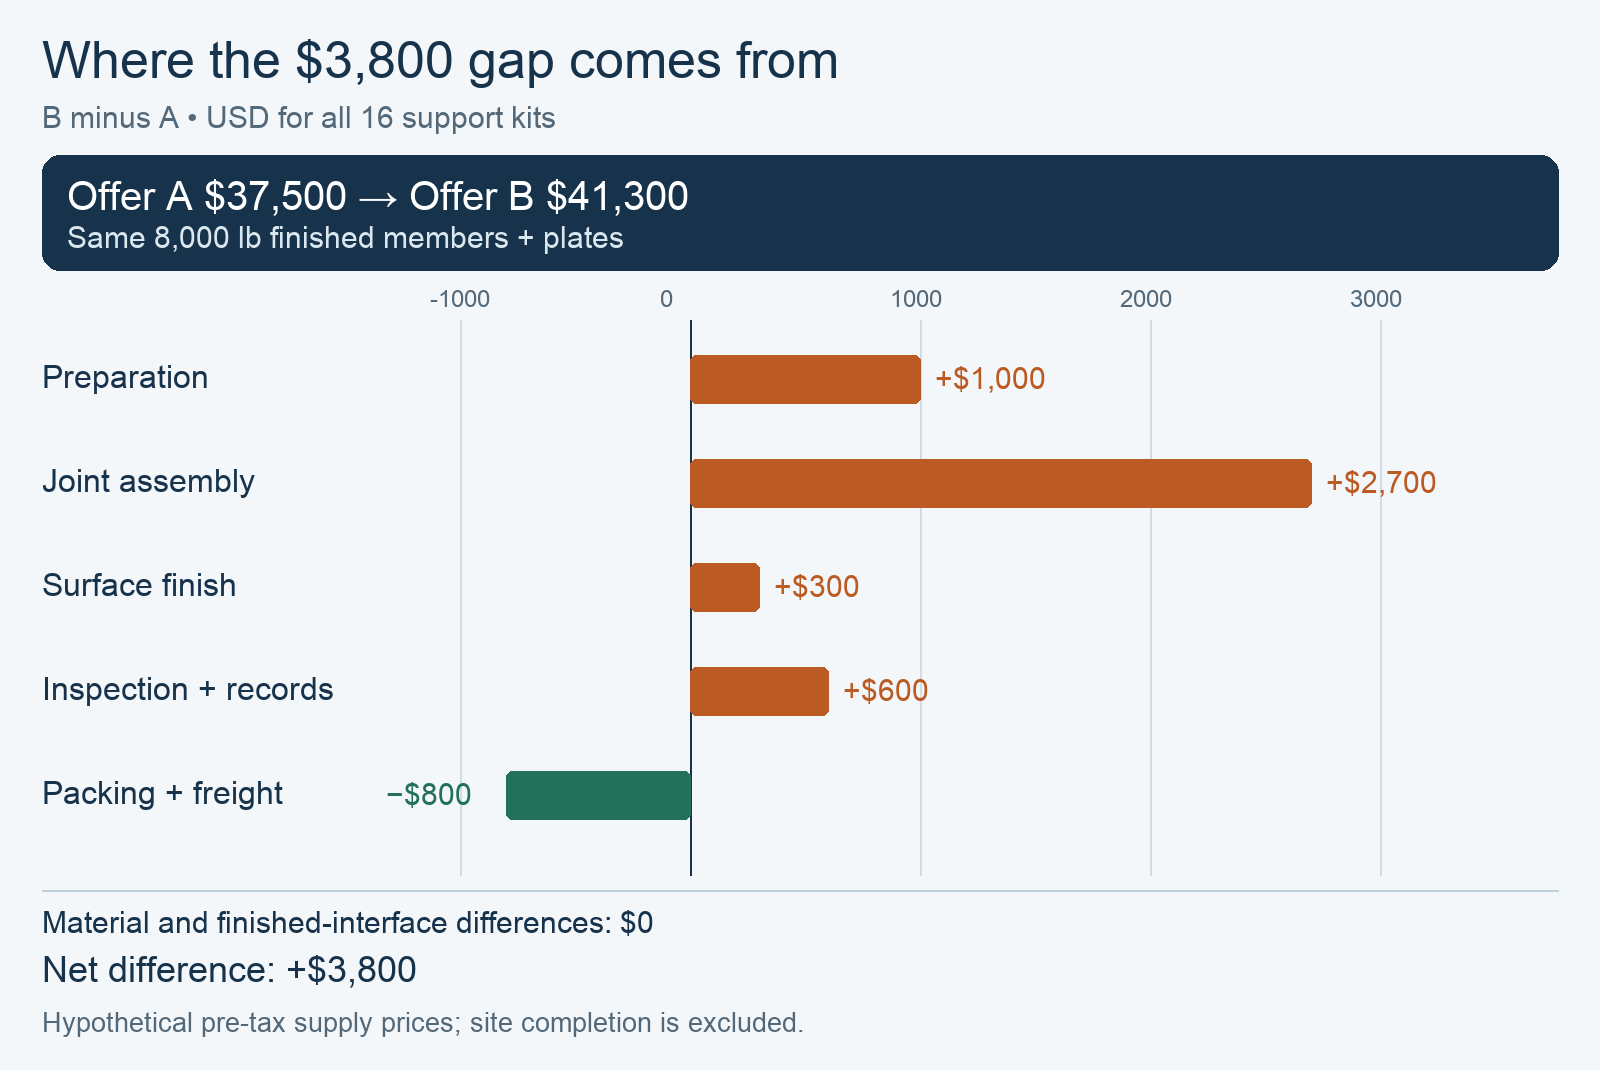
A มีมูลค่ารวม $18,000 + $4,200 + $6,300 + $1,600 + $3,200 + $1,200 + $3,000 = $37,500 ส่วน B มีมูลค่ารวม $18,000 + $5,200 + $9,000 + $1,600 + $3,500 + $1,800 + $2,200 = $41,300 ความต่าง $3,800 ประกอบด้วย $1,000 + $2,700 + $300 + $600 − $800 โดยการจัดสรรวัสดุและการจัดการพื้นผิวเชื่อมต่อสำเร็จรูปไม่มีส่วนร่วมต่อช่องว่างนี้
ในการเปรียบเทียบการจัดหาที่เทียบเคียงกันนี้ ให้เลือกแบบ A ตราบใดที่การออกแบบทั้งสองแบบและแผนการรับสินค้ายังคงมีผลบังคับใช้: ค่าใช้จ่ายที่ต่ำกว่าสำหรับการเตรียม การประกอบ การตกแต่ง และการตรวจสอบของแบบ A ชดเชยข้อได้เปรียบด้านการบรรจุและค่าขนส่งของแบบ B ที่ $800 น้ำหนักสำเร็จรูปที่เท่ากันไม่สามารถอธิบายความแตกต่างเหล่านี้ได้ อย่าแปลงตัวอย่างนี้ให้กลายเป็นอัตราตลาดต่อกิโลกรัม หรือสมมุติว่าการประกอบในโรงงานจะได้เปรียบเสมอ
ให้คงงานติดตั้งหน้างานไว้นอกขอบเขตการเปรียบเทียบการจัดหา
ไซต์ยังต้องการงบประมาณสำหรับงานเสร็จสิ้นแยกต่างหาก งานประกอบหน้างานของฝ่าย B อยู่นอกขอบเขตมูลค่ารวมที่ฝ่าย B จัดหา คล้ายกับที่งานถ่ายเทและงานหน้างานของฝ่าย A อยู่นอกขอบเขตมูลค่ารวมที่ฝ่าย A จัดหา โปรดขอราคาเหล่านั้นก่อนระบุทางเลือกที่มีราคาต่ำกว่าซึ่งรวมค่าติดตั้งครบถ้วนแล้ว ทั้งงานที่ละเลยไปและหน้าที่ของผู้ซื้อไม่สามารถถือว่าเป็นศูนย์ได้
เส้นทางรับสินค้าที่เปลี่ยนแปลงไปอาจทำให้การตัดสินใจเปลี่ยนไป
ตอนนี้เปลี่ยนเงื่อนไขการรับสินค้า: อุปกรณ์ที่ติดตั้งระหว่างทางทำให้หน่วยประกอบของบริษัท A มีขนาดใหญ่เกินไปสำหรับเส้นทางที่มีอยู่ ในขณะที่หน่วยขนาดเล็กของบริษัท B ซึ่งได้รับการยอมรับแล้ว ยังสามารถติดตั้งได้ตามเส้นทางดังกล่าว ดังนั้น บริษัท A จึงไม่สามารถจัดซื้อได้ตามข้อเสนอเดิมอีกต่อไป ให้คงบริษัท B เป็นตัวเลือกที่ใช้งานได้ หรือจัดหาการออกแบบใหม่แบบแยกหน่วย (split-unit) ที่ได้รับการยอมรับพร้อมราคาที่ปรับปรุงใหม่สำหรับบริษัท A โดยราคารวมเดิม $37,500 นั้นไม่สามารถใช้กำหนดราคาสำหรับโครงสร้างใหม่นี้ได้
คำถามที่พบบ่อย
เมื่อใบเสนอราคาหมดอายุก่อนที่แบบร่างจะออก จะต้องดำเนินการอย่างไร
ยืนยันราคาและกำหนดเวลาอีกครั้งตามแบบร่างฉบับสุดท้ายและสมมุติฐานเชิงพาณิชย์ที่เหลืออยู่ สอบถามว่ารายการใดบ้างที่มีการปรับเปลี่ยนในส่วนของวัสดุ งานรับจ้างช่วง หรือค่าขนส่ง และรายการใดบ้างที่ยังคงคงที่ ห้ามถือราคาในงบประมาณที่หมดอายุแล้วเป็นราคาผลิตที่ผูกพัน หรือปรับราคาทั้งแพ็กเกจด้วยเปอร์เซ็นต์แบบทั่วไปโดยไม่มีพื้นฐานการปรับราคาที่ผู้จำหน่ายแจ้งใหม่
สามารถปรับราคาทั้งชุดประกอบได้ตามการเปลี่ยนแปลงราคาเหล็กหรือไม่
ใช้ข้อกำหนดการปรับราคาที่ตกลงกันไว้จริงสำหรับคำสั่งซื้อนั้น โดยระบุองค์ประกอบของราคา วันที่อ้างอิง เงื่อนไขที่กระตุ้นการปรับ และหลักเกณฑ์การคำนวณ วัสดุ งานในโรงงาน การทดสอบ และค่าขนส่ง เป็นองค์ประกอบต้นทุนที่แยกจากกัน การเปลี่ยนแปลงในองค์ประกอบหนึ่งไม่ได้หมายความว่าองค์ประกอบอื่นๆ จะเปลี่ยนแปลงในลักษณะเดียวกัน โปรดขอราคาทั้งหมดที่ปรับแล้วแทนที่จะคูณราคาทั้งแพ็กเกจด้วยดัชนีราคาเหล็กดิบ
หากผู้ซื้อจ่ายค่าอุปกรณ์ยึด (fixture) ใครจะเป็นเจ้าของอุปกรณ์นั้นสำหรับคำสั่งซื้อครั้งถัดไป
บันทึกสิทธิในการเป็นเจ้าของ สถานที่จัดเก็บ การบำรุงรักษา สิทธิในการนำกลับมาใช้ซ้ำ และเงื่อนไขการโอนกรรมสิทธิ์ทั้งหมดไว้ในสัญญาซื้อขาย การจ่ายค่าจัดเตรียมไลน์การผลิตไม่ได้อธิบายว่าค่าใช้จ่ายนั้นครอบคลุมอุปกรณ์ยึดจริง งานเขียนโปรแกรม หรือเพียงแค่การจัดเตรียมการผลิตครั้งแรกเท่านั้น ควรผูกสมมุติฐานราคาสำหรับคำสั่งซื้อซ้ำเข้ากับแม่พิมพ์และเอกสารบันทึกที่จะยังคงมีอยู่จริง
การเปลี่ยนแปลงแบบร่างหลังจากตัดวัสดุแล้วควรกำหนดราคาอย่างไร
ระบุเครื่องหมายชิ้นส่วนที่ได้รับผลกระทบและงานที่ดำเนินการไปแล้ว แยกแยะวัสดุที่ยังใช้ได้ ชิ้นส่วนทดแทน การเตรียมงานเพิ่มเติม การทำงานซ้ำ (rework) การฟื้นฟูพื้นผิว และการตรวจสอบหรือค่าขนส่งที่เปลี่ยนแปลงไป ตกลงกันก่อนเกี่ยวกับการแก้ไขและปรับราคา ก่อนถือว่าราคาต่อหน่วยเดิมยังใช้ได้กับรูปแบบใหม่ ชิ้นส่วนที่ไม่ได้รับผลกระทบสามารถคงฐานราคาเดิมไว้ได้
ใครเป็นผู้รับผิดชอบค่าการตรวจสอบซ้ำหลังจากการซ่อมรอยเชื่อม
ใช้ข้อกำหนดเกี่ยวกับความไม่สอดคล้องและข้อกำหนดการตรวจสอบที่ตกลงกันไว้ในคำสั่งซื้อ ขั้นแรก ขอการอนุมัติทางเทคนิคที่จำเป็นสำหรับวิธีการซ่อมที่เสนอ จากนั้นระบุการดำเนินการซ่อม การตรวจสอบซ้ำ ค่าใช้จ่ายสำหรับการเดินทางกลับมาเป็นพยาน (ถ้ามี) และค่าใช้จ่ายที่เกี่ยวข้องทั้งหมด บันทึกข้อมูลเหล่านี้ไว้พร้อมกับเครื่องหมายรอยต่อที่ได้รับผลกระทบ ห้ามสมมุติว่าการซ่อมได้รับอนุญาตโดยอัตโนมัติ หรือฝ่ายใดฝ่ายหนึ่งต้องรับผิดชอบค่าใช้จ่ายทั้งหมดที่ตามมาเสมอ
สามารถเปรียบเทียบข้อเสนอที่ระบุในสกุลเงินต่างกันได้โดยใช้ยอดรวมที่แปลงค่าแล้วเพียงยอดเดียวหรือไม่
ใช้สกุลเงินที่ระบุสำหรับการเปรียบเทียบ แหล่งที่มาของการแปลงค่า และวันที่แปลงค่า พร้อมทั้งรักษาจำนวนที่เสนอไว้ในสกุลเงินต้นให้ครบถ้วน ให้แสดงสกุลเงินที่ใช้ชำระจริง ค่าธรรมเนียม วันที่ชำระ และข้อกำหนดการปรับอัตราแลกเปลี่ยน (ถ้ามี) อย่างชัดเจน การแปลงค่าสามารถจัดเรียงข้อมูลในแผ่นงานให้เหมาะสมสำหรับการเปรียบเทียบ แต่ไม่ได้ผูกมัดอัตราแลกเปลี่ยนหรือรับประกันจำนวนเงินที่จ่ายจริงในอนาคต
พื้นฐานทางเทคนิคและขอบเขตแหล่งที่มา
เอกสารการสอนด้านการจัดการงานก่อสร้างที่จัดทำโดย American Institute of Steel Construction (AISC) โมดูลการวางแผนและประมาณการ (Scheduling and Estimating Module) โมดูลที่สอง หมวดย่อย §§2.20–2.22 หน้าพิมพ์ 72–80: งานวัดปริมาณ (takeoff), ขอบเขตงานของผู้ผลิตชิ้นส่วน (fabricator scope), การเขียนแบบ (detailing), การดำเนินงานการผลิต (fabrication operations), การตกแต่ง (finishing), การตรวจสอบ (inspection), การจัดการระหว่างการขนย้าย (handling) และการขนส่ง (freight); ข้อมูลปริมาณการเชื่อมอยู่ที่หน้า 80 เอกสารระบุว่าจัดทำขึ้นในปี ค.ศ. 1999 ใช้เพียงการแบ่งงานเชิงคุณภาพ (qualitative work breakdown) เท่านั้น ส่วนราคาในอดีต เปอร์เซ็นต์ ประสิทธิภาพการทำงาน และการอ้างอิงรหัสกฎหมายนั้นไม่ถือเป็นข้อมูลการประมาณการปัจจุบัน
ANSI/AISC 303-22, รหัสปฏิบัติมาตรฐานสำหรับอาคารและสะพานโครงสร้างเหล็ก ฉบับวันที่ 9 พฤษภาคม 2565 บทวิเคราะห์ข้อ 11.2 หน้าพิมพ์ 16.3-63: ความคลาดเคลื่อนในการออกแบบเพิ่มเติมควรมีการระบุพารามิเตอร์ที่วัดได้และค่าความคลาดเคลื่อนที่ยอมรับได้ไว้ในเอกสารสัญญา ความคลาดเคลื่อนทั่วไปสำหรับการผลิตโครงสร้างไม่ได้กำหนดข้อกำหนดสุดท้ายสำหรับการเชื่อมต่ออุปกรณ์
สมาคมผู้ผลิตเหล็กชุบสังกะสีอเมริกัน (American Galvanizers Association), หัวข้อ Venting & Drainage ปรับปรุงล่าสุดเมื่อตุลาคม 2562 คำอธิบายเบื้องต้นและส่วน Drainage ตรวจสอบล่าสุดเมื่อ 20 ตุลาคม 2569: เส้นทางการไหลของกระบวนการชุบสังกะสีหลังการผลิต ที่นี่ไม่มีการกำหนดขนาดรูหรือราคาพื้นผิวสำเร็จรูปแบบสากล กลุ่มตัวขับเคลื่อนทั้งเจ็ด การดำเนินการเปรียบเทียบเชิงพาณิชย์ และตัวอย่างข้อเสนอทั้งหมดเป็นเพียงเนื้อหาบรรณาธิการหรือสมมุติฐานตามที่ระบุไว้