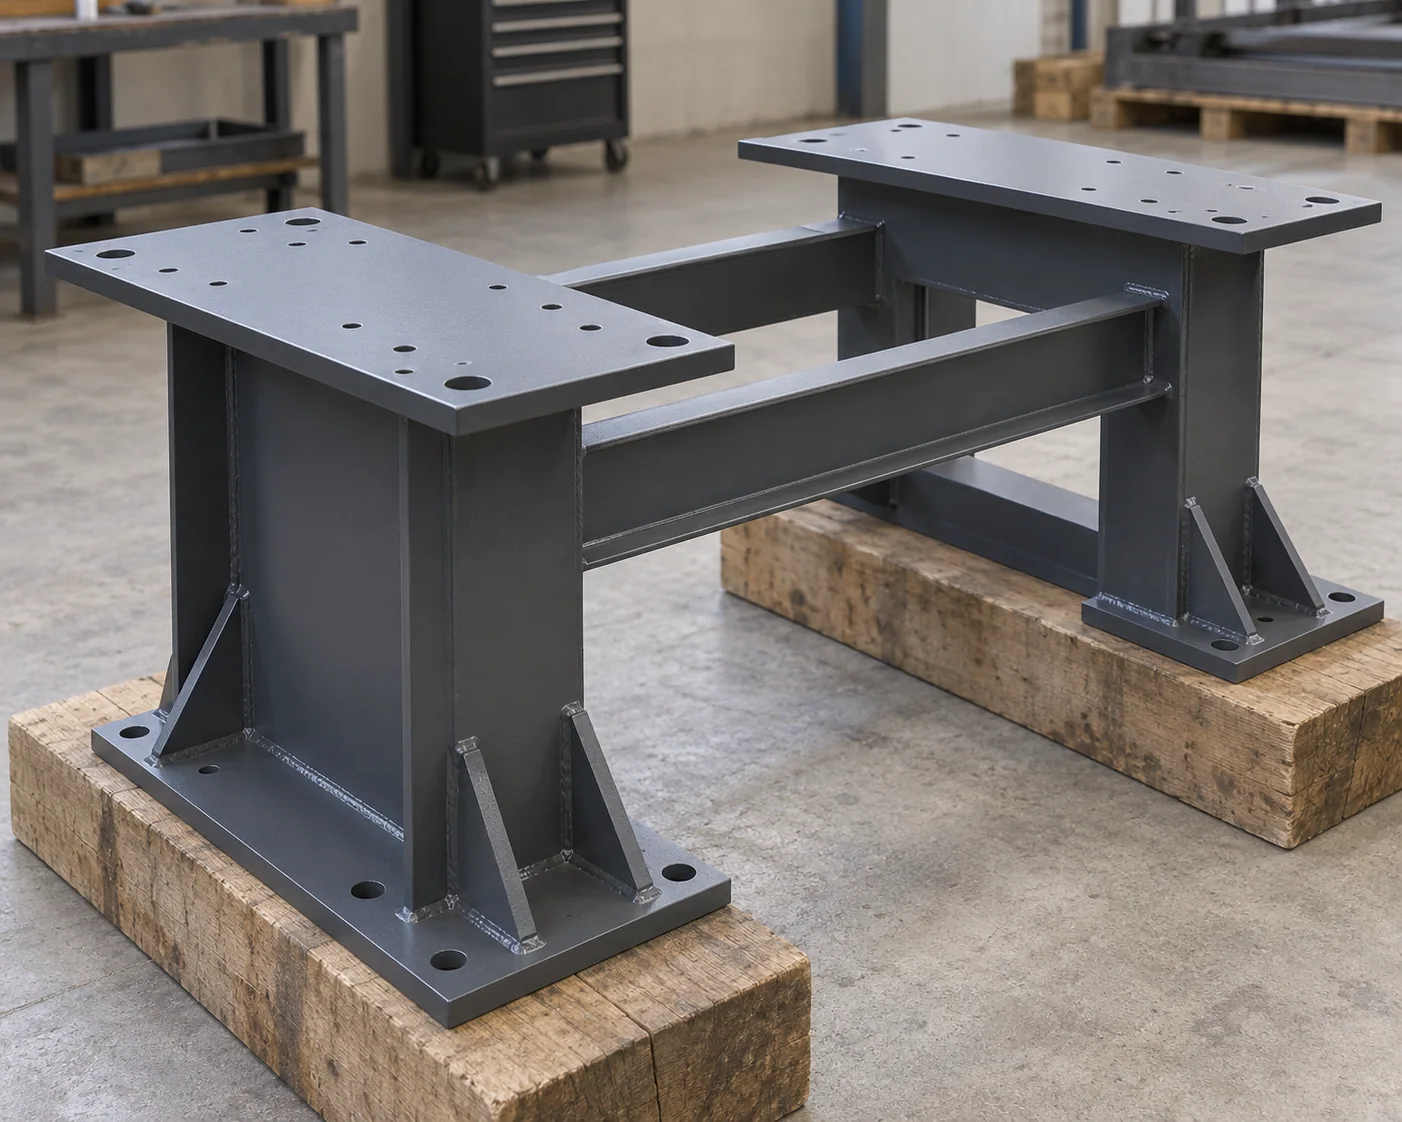
Definiera paketet med stålkonstruktion för stöd innan du jämför priser
för utrustningsramar, transportbänkar eller anläggningsstödstrukturer. En plattformsram inkluderar inte automatiskt golvbeläggning, trappor eller handräcken. Identifiera dessa ytterligare komponenter vid behov.
Jämför samma färdigställningsnivå
Fastställ ritningsrevision, monteringskvantiteter, utrustningsgränssnitt, ytbearbetning och leveransmål. Separera strukturell konstruktion, fundamenter, utrustning, lossning och montering på plats från det levererade paketet, såvida inte erbjudandet uttryckligen inkluderar dessa. En färdigmonterad leverans och lösa, klippta profiler är olika inköp även om deras uppgivna stålvikt är densamma.
De sju kostnadsdrivarna nedan förklarar arbetet inom ett matchat område av tillverkning och leverans. Deras relativa kostnad beror på den faktiska konstruktionen och de mottagna erbjudandena.
Sju kostnadsdrivare att granska i ett erbjudande om anpassad stålkonstruktion
Be uppskattaren koppla ett prisavstånd till de berörda delarna eller arbetsmomenten. Det gör svaret användbart: det kan identifiera en konstruktionsändring som är värd att överväga, ett nödvändigt krav som måste behållas eller en tjänst som saknas i det konkurrerande erbjudandet.
Svep för att visa hela tabellen.
| Kostnadsdrivare | Hur den påverkar kostnaden | Underlag för tilldelningen | Indata att granska |
|---|---|---|---|
| 1. Materialspecifikation och inköpt utbyte | Den specificerade materialklassen/produktformen, lagerlängder eller plåtar, klippöverdraget och återanvändbara rester avgör vad som måste köpas – inte bara vad som återstår i den färdiga ramen. | Godkänd materialuttagning, inköpskvantiteter och leverantörens materialgrund. | Behåll det godkända materialet; fråga om ett annat lagerformat eller en kombinerad klippningssats kan minska inköpt material utan att skapa oönskad lagerhållning. |
| 2. Delvariation och förberedelse | Unika märkningar, upprepade kvantiteter, klippningar, hål, utskärningar och böjningar påverkar detaljering, programmering, fixturarbete och bearbetning. Samma vikt kan innebära mycket olika antal arbetsmoment. | Del-/arbetsmomentsschema samt separata kostnader för första enheten eller installationsarbete. | Gruppera verkligen identiska delar och prissätt variationer separat; fråga konstruktören om undvikbara enskilda detaljer innan release. |
| 3. Fogmontering, svetsning och montering | Fogtyp, svetsdimensioner, tillgänglighet, positionering och monteringssekvens påverkar förberedelse, montering, svetsning och hantering. Enbart total svetslängd är otillräcklig. | Fogschema, uppdelning mellan verkstad/fält, svetskrav och föreslagen tillverkningssekvens. | Låt konstruktören och tillverkaren bedöma enklare lämpliga detaljer; minska inte svetsningar eller lägg till fältskarf genom ett inköpsinstruktion. |
| 4. Precision för färdiga gränssnitt | Maskinbearbetade ytor, samsvarande hålsamband och striktare färdig geometri kan kräva ytterligare arbetsoperationer, fixtur och mellanliggande kontroll efter svetsning eller slutförande. | Krav på utrustning/gränssnitt med referenspunkter, mätbara parametrar, tillåtna avvikelser och mätstadium. | Tillämpa striktare krav endast på de funktioner som kräver dem; prisbelägg deras utförande separat från vanlig medlemsförberedelse. |
| 5. Ytförberedelse och skyddande ytbehandling | Område, tillgänglighet, systemuppbyggnad, skyddsförmedling (maskering), hantering och omfattning av reparation påverkar beläggningsarbetet. Galvanisering kan kräva specifika tillverkningsdetaljer för ventilerings- och avrinningsändamål. | Ytbehandlingsschema, baserat på område/samling, reserverade ytor samt omfattning av behandling/reparation. | Prisbelägg det specificerade fullständiga systemet; samordna tillverkningen med ytbehandlingsprocessen innan färg byts mot galvanisering eller vice versa. |
| 6. Inspektion, provning och spårbarhet | De krävda metoderna, omfattningen, inspektionspunkterna och dokumentationskraven innebär extra inspektions- och samordningsarbete utöver tillverkningen av delen. Olika skarfdetaljer kan ha olika provningsomfattning. | Inspektions-/provningsplan kopplad till del- och skarfmärkning, godkännandegrund, rapportering samt ansvarsområden för oberoende parter. | Vere över den krävda omfattningen och prisbelägg dess inkluderade tjänster en gång; skilj mellan rutinmässiga kontroller och ytterligare avtalade provningar. |
| 7. Fraktenheter och leveransmönster | Samlingsvolym, skydd, hantering, förpackning, lastutnyttjande och antal leveranser påverkar levererad kostnad. Mindre enheter kan kräva konstruerade fraktskarf och arbete på plats. | Schema för förpackade enheter, hanteringsmassor, mottagningsbegränsningar, fraktbatcher och fraktkalkyler. | Jämför genomförbara fraktarrangemang med deras konsekvenser för anslutning; bekräfta om lossning och montering på plats ingår utanför priset. |
1. Skilj köpt material från färdigt vikt och fraktvikt
Färdig stålvikt beskriver de konstruerade profilerna och plåtarna. Köpt material beror också på det faktiska lagerhållningen och skärningsplanen. Bruttofraktvikt inkluderar även andra fraktade föremål och förpackning. Ange vilken kvantitet som ingår i nämnaren i ett pris; anta inte att en tillverkningskostnad inkluderar material, eller använd en förpackningslistas vikt som nettostrukturuppräkning.
2. Räkna unika delar och deras förberedelse
En bärlösning med många små plåtar och olika hål kan kräva mer förberedelse än en tyngre, upprepad del. Räkna antalet unika delmärken och kvantiteter mot de erforderliga arbetsoperationerna. En första-enhetens fästning eller program kan användas för upprepade delar, medan en handmärkt eller ändrad gränssnittsanordning kan kräva egen förberedelse. Skaffa utförarens pris för just denna blandning i stället för att tillämpa en antagen volymrabatt.
3. Prisbelägg de faktiska skarvarna och tillträdet för montering
Räkna både fogar och delar. Fogschema styr förberedelse och svetsgeometrin; verkstadsplanen styr hur fogen nås och positioneras. AISC:s Scheduling and Estimating Module, §2.22, identifierar fogtyp, längd och effektiv halsbredd som uppskattningsindata och noterar att vissa svetsar kräver flera pass. Dessa indatat förklarar varför lika många fot svets inte nödvändigtvis innebär lika mycket arbete.
4. Specificera färdiga utrustningsgränssnitt
För utrustningsfästen och samsvarande gränssnitt, identifiera den färdiga parametern och var den mäts. Totalramstorlek, ett lokalt hålmönster och förhållandet mellan monteringsytor är olika krav. Maskinbearbetning eller annan godkänd slutföringsprocess kan behövas; utrustningens faktiska krav är avgörande.
ANSI/AISC 303-22, kommentar till §11.2, kräver att ytterligare konstruktionstoleranser identifieras i avtalsdokumenten som en mätbar parameter och acceptabel avvikelse. Dess allmänna toleranser för stålkonstruktionstillverkning är inte en specifikation för färdigt maskingränssnitt. Kom överens om det erforderliga gränssnittsvillkoret efter relevanta svets- och bearbetningsmoment, så att leverantören inte prissätter vanlig tillverkning medan köparen förväntar sig en precisionsbearbetad support.
5. Genomför den fullständiga ytbehandlingen under hela tillverkningsprocessen
Ytbehandlingskostnaden styrs av specificerad förbehandling, beläggningssystem, ytor och massa. Inkludera otillgängliga hörn, reserverade anläggnings-/kontaktytor, skydd vid hantering samt specificerad omfattning för bättringsmålning. För varmgalvanisering efter tillverkning ska ventilering och dränering lösas med konstruktör och galvanisör innan konstruktionen stängs. AGAs vägledning för ventilerings- och dräneringsmöjligheter förklarar varför behandlingsvätskor och zink behöver en fri flödesväg; den ersätter inte projektets godkända detaljlösning.
6. Identifiera den inköpta inspektions- eller provningstjänsten
Inspektion är en separat kostnadstillägg även när den ingår i monteringspriset. Identifiera de krävda dimensionskontrollerna, svetskontrollerna, beläggningskontrollerna och material-/delregistreringarna. Kontraktet bör ange eventuell oberoende provning och vem som betalar för den. Ett högre inspektionspris kan avspegla ytterligare specificerade provningar, inte ett påstående om att en annan leverantör får undanta sig de gemensamma godkännandekraven.
7. Prisbelägg genomförbara förpackade enheter och leveransbatcher
Använd de faktiska fraktenheter och destinationens begränsningar. En monterad ram kan minska arbetet på plats men uppta mer utrymme i en lastbil; en uppdelad ram kan transporteras mer kompakt men kräver ytterligare plåtar, bultar och montering på plats. Jämför båda alternativen inklusive deras fullständiga anslutnings- och mottagningsarrangemang. Fraktbesparingar innebär inte att konstruktionen kan delas vid en praktisk förpackningslinje.
Exempel: förklara ett prisavstånd mellan stödpaket med samma vikt
Anta ett köp av 16 utrustningsstödskit för en anläggning i USA. Två alternativa konstruktioner har redan godkänts för samma utrustningsreaktioner, rörelse, monteringsgränssnitt, ytbearbetning och driftåtkomst. Båda kan levereras och monteras enligt den ursprungliga mottagningsplanen. A använder fler verkstadskompletterade monteringsenheter; B delar upp varje kit i mindre transportsenheter med egna godkända anslutningar.
Anta att varje hypotetiskt paket med 16 set innehåller 8 000 lb färdiga profiler och plåtar, exklusive lösa förbindningsdelar, beläggning och förpackning från denna vikt. Båda citatpriserna inkluderar de schemalagda förbindningsdelarna. A har 112 skurna/bohrade delar med sju unika märkningar och 64 svetsförbindningar utförda i verkstaden; B har 176 delar med elva unika märkningar och 96 svetsförbindningar utförda i verkstaden.
Erbjudandena använder samma hypotetiska USD-ingångsvärden och samma gräns för leverans exklusive moms vid fabriksgrinden, före lossning. Varje erbjudande inkluderar materialinköp, de angivna bearbetnings-, ytbehandlings- och inspektionstjänsterna, förpackning, leverantörens hantering och frakt, där både overhead och marginal redan är allokerade till respektive poster. Båda använder samma krav på färdiga gränssnitt. Deras godkända inspektionsplaner kräver olika omfattning av fogkontroll, vilket återspeglas i de erbjudna beloppen. Stålkonstruktion, fundamenter, utrustning, lossning, montering på plats och tillämpliga skatter för köparen ingår inte i någon av totalsummorna.
Svep för att visa hela tabellen.
| Prisbelaggt arbete | A: Enheter färdigställda i verkstaden | B: Mindre förpackningsenheter för frakt | B minus A |
|---|---|---|---|
| 1. Materialinköp och schemalagd utrustning | $18,000 | $18,000 | $0 |
| 2. Detaljritning, skärning/borrning och inställning | $4,200 | $5,200 | +$1,000 |
| 3. Fogmontering, svetsning och montering | $6,300 | $9,000 | +$2,700 |
| 4. Färdigställande av slutgiltiga anslutningar | $1,600 | $1,600 | $0 |
| 5. Ytförberedelse och ytbehandling | $3,200 | $3,500 | +$300 |
| 6. Specificerad kontroll och dokumentation | $1,200 | $1,800 | +$600 |
| 7. Förpackning, hantering och frakt | $3,000 | $2,200 | −$800 |
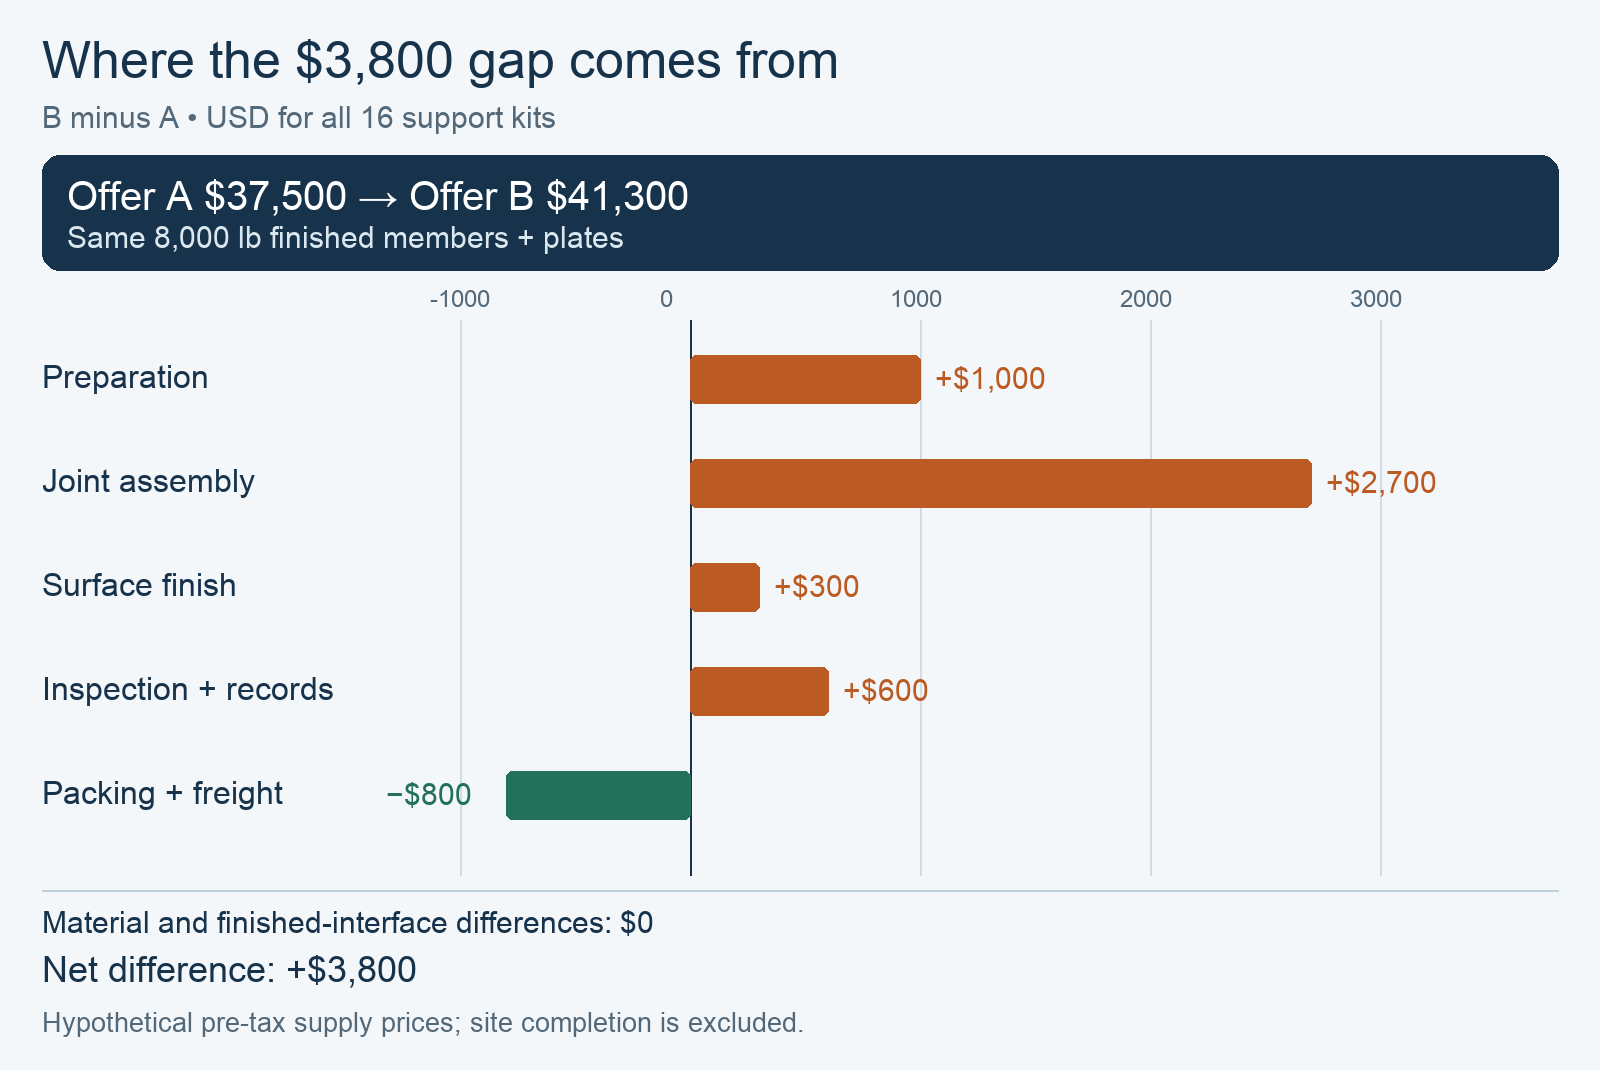
| Matchad levererad-total | $37,500 | $41,300 | +$3,800 |
Beräkna skillnaden och identifiera dess orsak
A summerar till 18 000 USD + 4 200 USD + 6 300 USD + 1 600 USD + 3 200 USD + 1 200 USD + 3 000 USD = 37 500 USD. B summerar till 18 000 USD + 5 200 USD + 9 000 USD + 1 600 USD + 3 500 USD + 1 800 USD + 2 200 USD = 41 300 USD. Skillnaden på 3 800 USD består av 1 000 USD + 2 700 USD + 300 USD + 600 USD − 800 USD. Material- och slutgiltiga anslutningsersättningar bidrar inte till denna skillnad.
För denna matchade leveransjämförelse bör alternativ A föredras så länge båda godkända konstruktioner och mottagningsplaner fortfarande är giltiga: dess lägre ersättningar för förberedelse, montering, ytbehandling och kontroll överväger B:s fördel på 800 USD för förpackning/frakt. Den lika slutgiltiga vikten förklarar inte dessa skillnader. Gör inte om exemplet till en marknadspris per pund eller anta att verkstadsmontage alltid är fördelaktigare.
Behåll fältsfärdigställning utanför leveransjämförelsen
Platsen kräver fortfarande en separat budget för färdigställning. B:s fältmontering ingår inte i dess leveranstotal, precis som A:s lossning och arbete på platsen inte ingår i A:s total. Hämta dessa kostnader innan det lägre fullständigt installerade alternativet fastställs. Ingen av de utelämnade arbetena eller köparens ansvar är noll.
En ändrad mottagningsrutin kan återvända valet
Ändra nu mottagningsvillkoren: mellanliggande utrustning gör att A:s monterade enheter är för stora för den tillgängliga transportvägen, medan B:s godkända mindre enheter fortfarande får plats. A är inte längre en genomförbar inköpsalternativ som det erbjuds. Behåll B som det fungerande alternativet eller skaffa en godkänd omformning av A till flerdelsenheter samt en reviderad prisuppgift för A; den tidigare totalsumman på 37 500 USD kan inte användas för att prissätta den nya konfigurationen.
Vanliga frågor
Vad ska ske när ett offertgiltighetsdatum löper ut innan ritningarna har släppts?
Bekräfta återigen priset och tidsplanen mot den slutgiltiga revisionen och de återstående kommersiella antagandena. Fråga vilka ersättningar för material, underentreprenör eller frakt som har ändrats och vilka som fortfarande är fasta. Behandla inte ett utgått budgetpris som ett bindande produktionspris, eller tillämpa en generell procentsatsuppdatering utan leverantörens reviderade underlag.
Kan en stålprisjustering tillämpas på hela monteringspriset?
Använd de justeringsvillkor som faktiskt har blivit överenskomna för ordern. Identifiera prisbeståndsdelen, referensdatum, utlösande villkor och beräkningsunderlag. Material, verkstadsarbete, provning och frakt är separata kostnadselement; en förändring i ett av dem innebär inte automatiskt samma förändring i alla andra. Hämta den reviderade totalen istället för att multiplicera hela paketet med en råstålindex.
Om köparen betalar för en fästutrustning – vem äger den vid nästa order?
Dokumentera äganderätt, förvaring, underhåll, rätt till återanvändning och eventuella överlåtelsevillkor i inköpsavtalet. Att betala för en installationslinje förklarar inte om avgiften täcker en fysisk fästutrustning, programmeringsarbete eller endast den första produktionsinställningen. Koppla eventuella prisantaganden för upprepad beställning till verktygen och dokumentationen som faktiskt kommer att vara tillgängliga.
Hur ska en ritningsändring efter skärning prissättas?
Identifiera de berörda delmarkeringarna och arbetet som redan utförts. Separera användbart material, reservdelar, ytterligare förberedelse, omarbete, återställning av ytbehandling samt eventuellt ändrad kontroll eller frakt. Kom överens om revisionen och justeringen innan det tidigare enhetspriset betraktas som giltigt för den nya konfigurationen; obetydliga delar kan behålla sitt befintliga prisunderlag.
Vem betalar för omkontroll efter en svetsreparation?
Använd de avtalade villkoren för avvikelse och kontroll i ordern. Hämta först den tekniska godkännandet för den föreslagna reparationen; identifiera sedan reparationens genomförande, omprövning, eventuell återbesök för vittneskontroll och de relaterade kostnaderna. Dokumentera dessa kostnader mot den berörda fogmarkeringen. Anta inte att en reparation automatiskt är tillåten eller att en part alltid betalar alla efterföljande kostnader.
Kan offertpriser i olika valutor jämföras med hjälp av en enda omräknad total?
Använd en angiven jämförelsevaluta, omräkningskälla och datum, och bevara de ursprungliga offertbeloppen. Behåll den faktiska betalningsvalutan, avgifterna, betaldatumen och eventuella villkor för växelkursjustering synliga. En omräkning kan justera kalkylbladet för jämförelse; den fixerar inte växelkursen eller garanterar det slutgiltiga betalda beloppet.
Teknisk grund och omfattning av källa
Undervisningsmaterial för byggledning från AISC, Scheduling and Estimating Module, modul två, §§2.20–2.22, tryckta sidorna 72–80: mängdberäkning, tillverkarens arbetsomfattning, detaljprojektering och tillverkningsmoment, ytbehandling, inspektion, hantering och frakt; indata för svetsmängder på s. 80. Texten anger att den togs fram 1999. Endast den kvalitativa arbetsuppdelningen används; historiska priser, procentsatser, produktivitet och normreferenser utgör inte aktuella kalkylunderlag.
ANSI/AISC 303-22, Regler för standardpraxis vid stålbyggnader och stålbryggor, 9 maj 2022, kommentar till §11.2, tryckt sida 16.3–63: ytterligare konstruktionsmåtttoleranser bör ange det uppmätta parametervärdet och den tillåtna avvikelsen i avtalsdokumenten. Allmänna toleranser för strukturell konstruktion fastställer inte utrustningens slutliga gränssnittskrav.
American Galvanizers Association, Ventilation och avvattning, uppdaterad oktober 2019, inledande förklaring och avsnittet Avvattning, granskad 20 oktober 2026: tillverkningsflödesvägar för galvanisering efter konstruktion. Här anges inga universella håldimensioner eller slutgiltig prisuppgift. Grupperingen i sju drivkrafter, kommersiella jämförelseåtgärder och samtliga exempeloffert är redaktionella eller hypotetiska, såsom angivet.