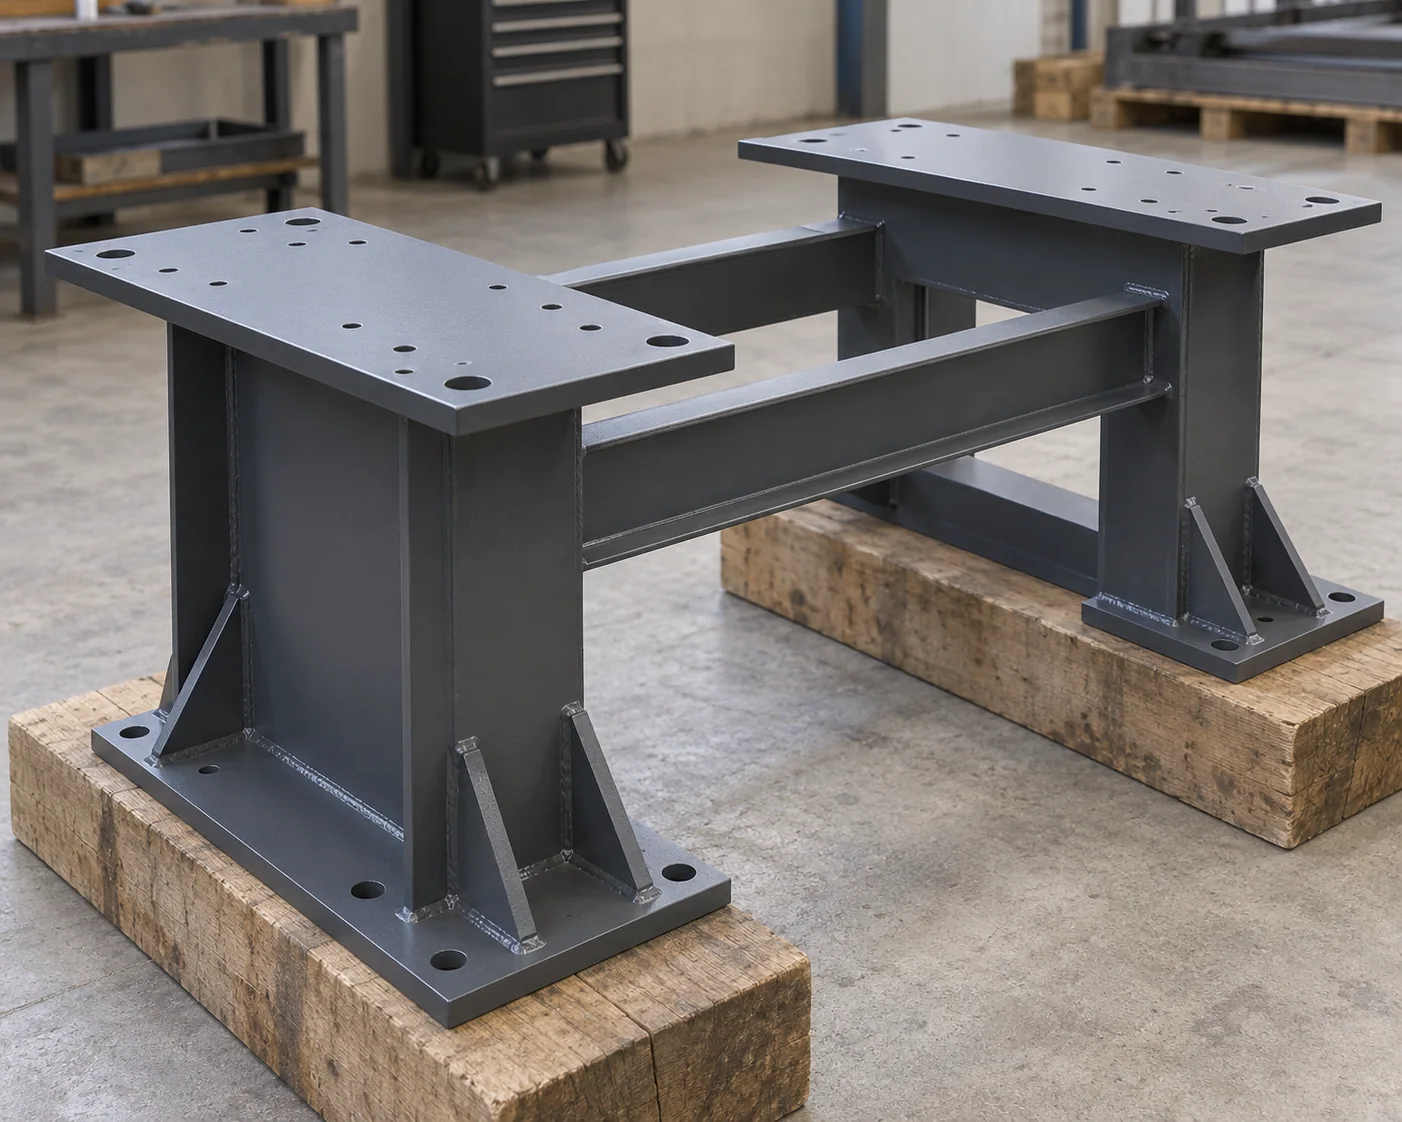
Defina el paquete de estructura metálica de soporte antes de comparar precios
para estructuras de soporte de equipos, soportes de transportadores o estructuras de soporte de planta. Un bastidor de plataforma no incluye automáticamente el tablero, las escaleras ni las barandillas. Identifique esos elementos adicionales cuando sean necesarios.
Compare el mismo nivel de finalización
Fije la revisión de los planos, las cantidades de ensamblaje, las interfaces con los equipos, el acabado y el punto final de entrega. Separe del paquete suministrado el diseño estructural, las cimentaciones, los equipos, la descarga y el montaje en obra, salvo que la oferta los incluya expresamente. Un ensamblaje terminado y entregado difiere claramente de una provisión de piezas cortadas sueltas, incluso si sus pesos de acero cotizados coinciden.
Los siete factores que se indican a continuación explican el trabajo comprendido dentro de un alcance coincidente de fabricación y entrega. Su costo relativo depende del diseño real y de las ofertas recibidas.
Siete factores de costo que debe verificar en una oferta de estructura metálica personalizada
Pida al estimador que vincule la diferencia de precio con las piezas u operaciones afectadas. Esto hace que la respuesta sea útil: puede identificar un cambio de diseño digno de consideración, un requisito necesario que debe mantenerse o un servicio ausente en la oferta competidora.
Deslice para ver la tabla completa.
| Factor de costo | Cómo modifica el costo | Evidencia que sustenta la asignación | Insumos a revisar |
|---|---|---|---|
| 1. Especificación del material y rendimiento de compra | La calidad/forma del producto especificada, las longitudes en stock o las chapas, la holgura de corte y los restos aprovechables determinan qué debe comprarse, no solo qué queda en el bastidor terminado. | Desglose de materiales autorizados, cantidades de compra y base material del proveedor. | Mantenga el material aceptado; pregunte si un formato distinto de material en stock o un lote combinado de corte reduce la cantidad de material comprado sin generar existencias innecesarias. |
| 2. Variedad y preparación de piezas | Las marcas únicas, las cantidades repetidas, los cortes, los agujeros, los recortes (copes) y los dobleces determinan el trabajo de detallado, programación, fijaciones y procesamiento. Piezas de igual peso pueden requerir cantidades muy distintas de operaciones. | Programa de piezas/operaciones y cargos separados por primera unidad o por puesta en marcha. | Agrupe piezas verdaderamente idénticas y cotice las variantes por separado; consulte al diseñador sobre detalles únicos evitables antes de la liberación. |
| 3. Ajuste, soldadura y ensamblaje de uniones | El tipo de unión, las dimensiones de la soldadura, el acceso, la posición y la secuencia de ensamblaje modifican el trabajo de preparación, ajuste, soldadura y manipulación. Solo indicar la longitud total de soldadura es insuficiente. | Programa de uniones, división taller/campo, requisitos de soldadura y secuencia de fabricación propuesta. | Haga que el diseñador y el fabricante evalúen detalles adecuados más sencillos; no reduzca soldaduras ni añada uniones de campo mediante instrucciones de compra. |
| 4. Precisión de las interfaces terminadas | Caras mecanizadas, relaciones entre agujeros de acoplamiento y geometrías terminadas más ajustadas pueden requerir operaciones adicionales, fijaciones y controles intermedios tras la soldadura o el acabado. | Requisitos del equipo o de la interfaz, con referencias (datums), parámetros medidos, desviaciones permitidas y etapa de medición. | Aplique requisitos más ajustados únicamente a las características que los necesitan; cotice su ejecución por separado de la preparación ordinaria de los elementos. |
| 5. Preparación superficial y acabado protector | El área, el acceso, la construcción del sistema, el enmascaramiento, la manipulación y el alcance de las reparaciones afectan al trabajo de recubrimiento. La galvanización puede requerir detalles de fabricación para ventilación y drenaje. | Programa de acabados, base por área o por ensamblaje, caras reservadas y alcance del tratamiento o reparación. | Cotice el sistema completo especificado; coordine la fabricación con el proceso de acabado antes de cambiar pintura por galvanización o viceversa. |
| 6. Inspección, ensayos y trazabilidad | Los métodos requeridos, el alcance, los puntos de verificación y los registros generan trabajo de inspección y coordinación adicional al fabricar la pieza. Distintos detalles de junta pueden tener distintos alcances de examen. | Plan de inspección/ensayo vinculado a las marcas de pieza y junta, base de aceptación, informes y responsabilidades de terceros independientes. | Acordar una vez el alcance requerido y su precio incluido; distinguir las comprobaciones rutinarias de los ensayos contractuales adicionales. |
| 7. Unidades de envío y patrón de entrega | El volumen de ensamblaje, la protección, la manipulación, el embalaje, la utilización de la carga y el número de entregas afectan al costo final entregado. Unidades más pequeñas pueden requerir juntas de transporte diseñadas y trabajos en obra. | Programa de unidades embaladas, masas a manipular, restricciones de recepción, lotes de envío y cotización de flete. | Comparar las opciones factibles de envío con sus consecuencias en las conexiones; confirmar si la descarga y el ensamblaje en obra quedan excluidos del precio. |
1. Diferenciar el peso del material comprado del peso final y del peso de envío
El peso final del acero corresponde a los perfiles y chapas diseñados. El peso del material comprado depende también del stock real y del plan de corte. El peso bruto de envío incluye además los demás elementos enviados y el embalaje. Especificar qué cantidad figura en el denominador del precio; no asumir que una tarifa de fabricación incluye el material ni utilizar el peso de la lista de embalaje como peso neto de la toma de medidas estructural.
2. Contar las piezas únicas y su preparación
Un soporte con muchas chapas pequeñas y diferentes perforaciones puede requerir más preparación que un perfil más pesado pero repetido. Contar las marcas y cantidades de piezas únicas frente a las operaciones necesarias. Un dispositivo o programa para la primera unidad puede servir para piezas repetidas, mientras que una interfaz asimétrica o modificada puede requerir su propia preparación. Obtener del fabricante el precio correspondiente a esa mezcla real, en lugar de aplicar un descuento por volumen supuesto.
3. Preciar las juntas reales y el acceso para su ensamblaje
Contar tanto las juntas como las piezas. El programa de juntas controla la preparación y la geometría de la soldadura; el plan de taller controla cómo se accede y posiciona la junta. El Módulo de Programación y Estimación de la AISC, §2.22, identifica el tipo de junta soldada, su longitud y su garganta efectiva como entradas para la estimación, y señala que algunas soldaduras requieren múltiples pasadas. Estas entradas explican por qué una misma longitud de soldadura no implica necesariamente un esfuerzo equivalente.
4. Especificar las interfaces finales del equipo
Para los asientos y las interfaces de acoplamiento del equipo, identificar el parámetro final y dónde se mide. El tamaño total del bastidor, un patrón local de agujeros y la relación entre las caras de montaje son requisitos distintos. Puede ser necesario mecanizado u otro proceso de acabado aceptado; el requisito real del equipo es el que decide.
La norma ANSI/AISC 303-22, comentario de la sección 11.2, exige que las tolerancias adicionales de diseño se identifiquen en los documentos contractuales como un parámetro medido y una desviación aceptable. Sus tolerancias generales de fabricación estructural no constituyen una especificación de interfaz para maquinaria terminada. Acordar el estado requerido de la interfaz tras las operaciones pertinentes de soldadura y acabado, para que el proveedor no cotice una fabricación ordinaria mientras que el comprador espere un soporte terminado con precisión.
5. Aplicar el acabado completo durante toda la fabricación
El costo del acabado sigue la preparación especificada, el sistema de recubrimiento y las superficies, así como la masa. Incluya las esquinas inaccesibles, las caras de asiento/contacto reservadas, la protección durante la manipulación y el alcance especificado de retoques. Para la galvanización en caliente después de la fabricación, resuelva los requisitos de ventilación y drenaje con el diseñador y el galvanizador antes de cerrar el conjunto. La guía de Ventilación y Drenaje de la AGA explica por qué los líquidos de tratamiento y el zinc necesitan una trayectoria de flujo libre; dicha guía no sustituye el detalle aceptado para el proyecto.
6. Identificar el servicio de inspección contratado
La inspección constituye un rubro separado, incluso cuando se incluye en el precio del ensamblaje. Identificar las comprobaciones dimensionales requeridas, el examen de soldaduras, las verificaciones del recubrimiento y los registros de materiales/piezas. El contrato debe especificar cualquier ensayo independiente y quién lo financia. Un precio mayor de inspección puede reflejar ensayos específicos adicionales, no una afirmación de que otro proveedor esté autorizado a omitir los requisitos comunes de aceptación.
7. Preciar unidades embaladas y lotes de entrega factibles
Utilizar las unidades reales de envío y las restricciones del destino. Un bastidor ensamblado puede reducir los trabajos en obra, pero ocupa más espacio en el camión; un bastidor dividido puede transportarse de forma más compacta, aunque añade chapas, pernos y ensamblaje en obra. Comparar ambas opciones considerando sus disposiciones completas de conexión y recepción. La economía del flete no justifica que el diseño pueda dividirse en una línea de embalaje conveniente.
Ejemplo: explicación de la brecha de precios entre paquetes de soporte de igual peso
Supóngase la compra de 16 kits de soportes para equipos en una planta estadounidense. Ya se han aprobado dos diseños alternativos para las mismas reacciones del equipo, movimientos, interfaces de montaje, acabado y acceso operativo. Ambos pueden entregarse y ensamblarse según el plan inicial de recepción. El diseño A utiliza más conjuntos terminados en taller; el diseño B divide cada kit en unidades de envío más pequeñas, con sus propias conexiones aprobadas.
Suponga que cada paquete hipotético de 16 kits contiene 8 000 lb de miembros y placas terminados, excluyendo los sujetadores sueltos, el recubrimiento y el embalaje de ese peso. Ambos precios cotizados incluyen sus sujetadores programados. A tiene 112 piezas cortadas/perforadas con siete marcas únicas y 64 uniones soldadas en taller; B tiene 176 piezas con once marcas únicas y 96 uniones soldadas en taller.
Las ofertas utilizan las mismas entradas hipotéticas en USD y el mismo límite de suministro entregado, previo al descargue y sin impuestos, en la puerta de la planta. Cada una incluye la compra de materiales, los servicios de fabricación/terminación/inspección listados, embalaje, manipulación por parte del proveedor y flete, con los costos generales y el margen ya asignados a sus partidas. Ambas usan los mismos criterios requeridos para las interfaces terminadas. Sus planes de inspección aceptados exigen distintos grados de examen de juntas, reflejados en las tolerancias ofrecidas. El diseño estructural, las cimentaciones, los equipos, el descargue, el montaje en obra y los impuestos aplicables al comprador quedan excluidos de ambos totales.
Deslice para ver la tabla completa.
| Trabajo cotizado | A: unidades completadas en taller | B: unidades de envío más pequeñas | B menos A |
|---|---|---|---|
| 1. Compra de materiales y hardware programado | $18,000 | $18,000 | $0 |
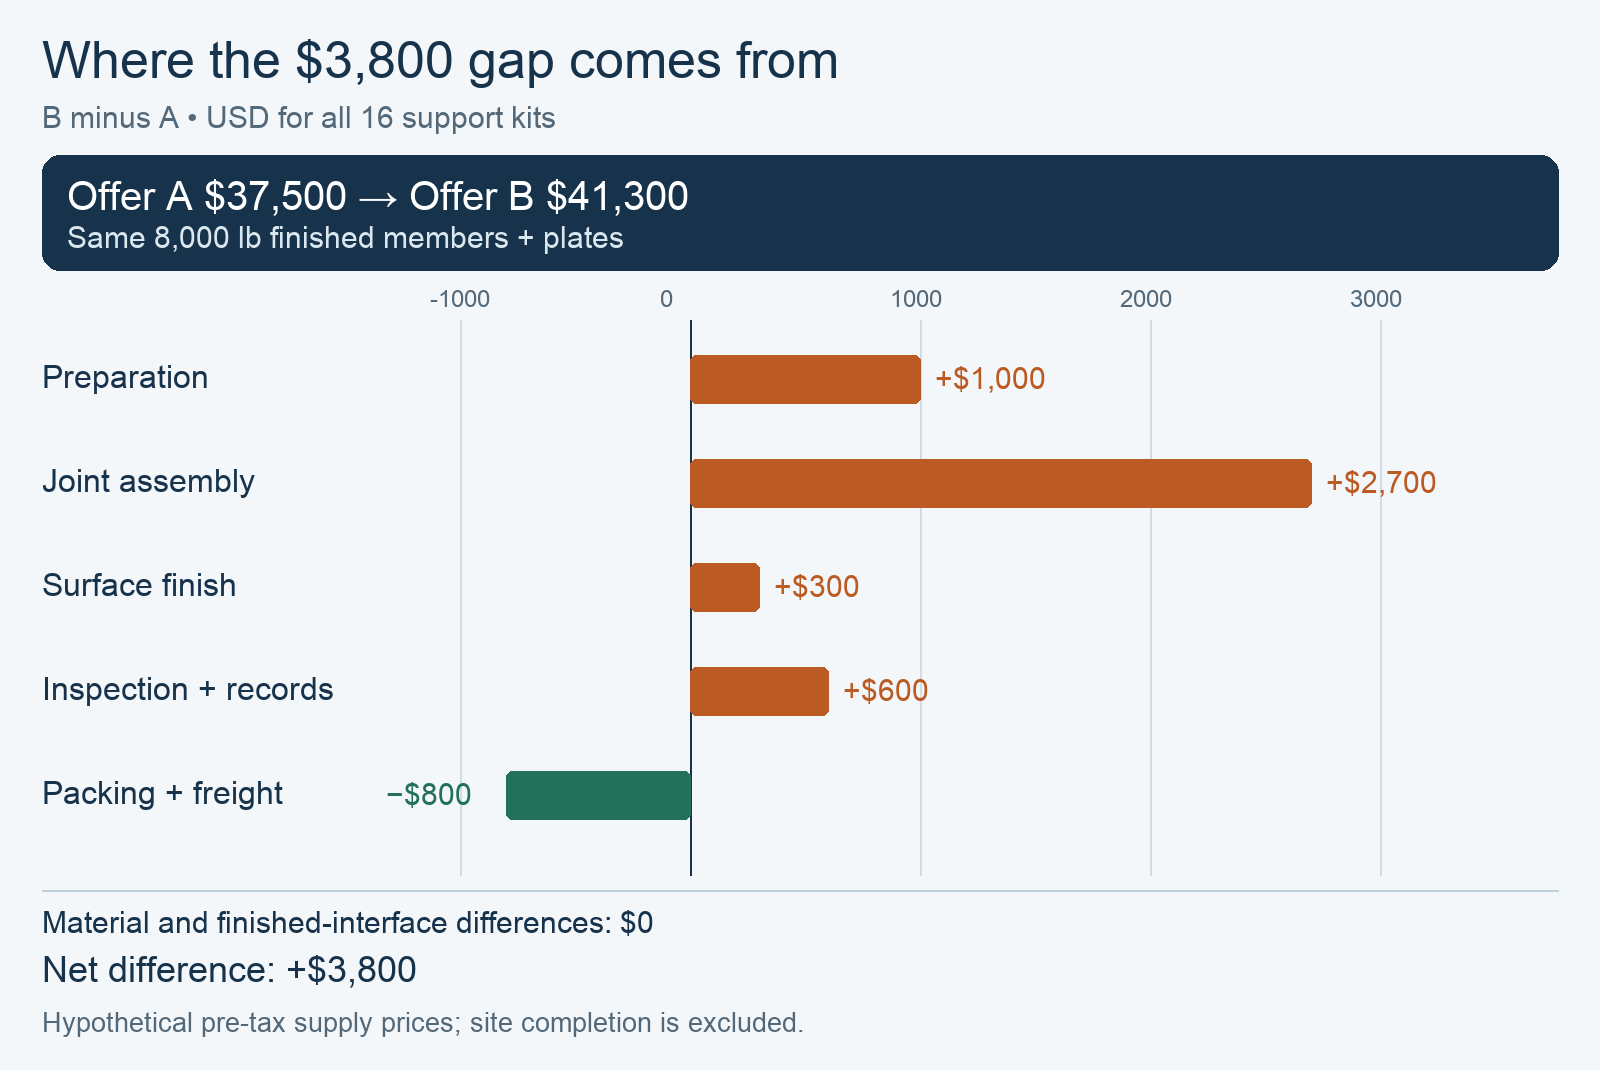
| 2. Detallado, corte/perforación y preparación | $4,200 | $5,200 | +$1,000 |
| 3. Ajuste, soldadura y ensamblaje de uniones | $6,300 | $9,000 | +$2,700 |
| 4. Finalización de las interfaces terminadas | $1,600 | $1,600 | $0 |
| 5. Preparación superficial y acabado | $3,200 | $3,500 | +$300 |
| 6. Inspección y registros especificados | $1,200 | $1,800 | +$600 |
| 7. Embalaje, manipulación y flete | $3,000 | $2,200 | −$800 |
| Total coincidente de suministro entregado | $37,500 | $41,300 | +$3,800 |
Calcule la diferencia e identifique su causa
A suma $18 000 + $4200 + $6300 + $1600 + $3200 + $1200 + $3000 = $37 500. B suma $18 000 + $5200 + $9000 + $1600 + $3500 + $1800 + $2200 = $41 300. La diferencia de $3800 corresponde a $1000 + $2700 + $300 + $600 − $800. Las provisiones para materiales y para finalización de interfaces no contribuyen a esa brecha.
Para esta comparación de suministro equiparado, prefiera la opción A mientras ambos diseños aceptados y los planes de recepción sigan siendo válidos: sus menores provisiones para preparación, montaje, acabado e inspección superan la ventaja de $800 de B en embalaje/flete. El peso terminado idéntico no explica esas diferencias. No convierta el ejemplo en una tarifa de mercado por libra ni asuma que la finalización en taller siempre resulta más económica.
Mantenga la finalización en obra fuera de la comparación de suministro
La obra sigue requiriendo un presupuesto separado para su finalización. El montaje en campo de B queda fuera de su total de suministro, al igual que la descarga y los trabajos en obra de A quedan fuera del total de A. Obtenga esos costes antes de designar la opción con menor costo instalado total. Ningún trabajo omitido ni ninguna responsabilidad del comprador tiene costo nulo.
Un cambio en la ruta de recepción puede invertir la decisión
Ahora cambie la condición de recepción: los equipos intermedios hacen que las unidades ensambladas de A sean demasiado grandes para la ruta disponible, mientras que las unidades más pequeñas aceptadas de B siguen cabiendo. A ya no es una opción viable de compra tal como se ofreció. Mantenga a B como la opción factible o bien obtenga un rediseño aceptado en unidades separadas y un precio revisado para A; el antiguo total de 37 500 USD no es válido para esa nueva configuración.
Preguntas frecuentes
¿Qué debe hacerse cuando una cotización expira antes de la emisión de los planos?
Vuelva a confirmar el precio y el cronograma frente a la revisión final y las suposiciones comerciales restantes. Pregunte qué provisiones para materiales, subcontratación o flete han cambiado y cuáles permanecen firmes. No trate un precio presupuestario vencido como un precio de producción comprometido, ni aplique una actualización porcentual general sin la base revisada del proveedor.
¿Puede aplicarse un ajuste por precio del acero al precio total del conjunto?
Utilice los términos de ajuste efectivamente acordados para el pedido. Identifique el componente de precio, la fecha de referencia, el desencadenante y la base de cálculo. Los materiales, el trabajo en taller, las pruebas y el flete son elementos de coste independientes; un cambio en uno no implica el mismo cambio en los demás. Obtenga el nuevo total revisado en lugar de multiplicar todo el paquete por un índice de acero en bruto.
Si el comprador paga una fijación, ¿quién es su propietario para el siguiente pedido?
Registre la propiedad, almacenamiento, mantenimiento, derechos de reutilización y cualesquiera condiciones de transferencia en el acuerdo de compra. Pagar una línea de preparación no aclara si el cargo cubre una fijación física, trabajo de programación o únicamente la primera preparación para producción. Vincule cualquier suposición de precio para pedidos repetidos a las herramientas y registros que efectivamente permanecerán disponibles.
¿Cómo debe cotizarse un cambio en los planos tras el corte?
Identifique las marcas de pieza afectadas y el trabajo ya ejecutado. Separe el material utilizable, las piezas de repuesto, la preparación adicional, el retrabajo, la restauración del acabado y cualquier inspección o flete modificados. Acuerde la revisión y el ajuste antes de considerar válido el antiguo precio unitario para la nueva configuración; las piezas no afectadas pueden conservar su base de precios existente.
¿Quién paga la reinspección tras una reparación de soldadura?
Aplique los términos acordados en el pedido respecto a no conformidades e inspección. Primero obtenga la autorización técnica requerida para la reparación propuesta; luego identifique la ejecución de la reparación, la reinspección, cualquier visita de retorno de testigo y los cargos relacionados. Conserve estos registros asociados a la marca de junta afectada. No asuma que una reparación está automáticamente permitida ni que una parte paga siempre todos los costes posteriores.
¿Pueden compararse ofertas en distintas monedas mediante un único total convertido?
Utilice una moneda de comparación declarada, una fuente y una fecha de conversión, y conserve los importes originales cotizados. Mantenga visibles la moneda real de pago, las comisiones, las fechas de pago y cualesquiera términos de ajuste cambiario. Una conversión puede alinear la hoja de cálculo para comparación, pero no fija el tipo de cambio ni garantiza el importe final pagado.
Base técnica y alcance de origen
Material docente sobre gestión de la construcción, alojado por la AISC, Módulo de Programación y Estimación, Módulo Dos, §§2.20–2.22, páginas impresas 72–80: toma de mediciones (takeoff), alcance del fabricante, detallado y operaciones de fabricación, acabado, inspección, manipulación y flete; entradas de cantidades de soldadura en la pág. 80. El texto identifica como contexto de su elaboración el año 1999. Únicamente se utiliza la descomposición cualitativa del trabajo; los precios históricos, porcentajes, productividad y referencias normativas no constituyen datos actuales de estimación.
ANSI/AISC 303-22, Código de Prácticas Estándar para Edificios y Puentes de Acero, 9 de mayo de 2022, comentario de la Sección 11.2, pág. impresa 16.3-63: las tolerancias adicionales de diseño deben especificar claramente el parámetro medido y la desviación permitida en los documentos contractuales. Las tolerancias generales de fabricación estructural no establecen los requisitos finales de interfaz del equipo.
Asociación Americana de Galvanizadores (AGA), Ventilación y Drenaje, actualizado en octubre de 2019, explicación inicial y sección «Drenaje», verificado el 20 de octubre de 2026: rutas de flujo de fabricación para la galvanización posterior a la fabricación. No se especifican aquí dimensiones universales de perforaciones ni precios definitivos de acabado. La agrupación en siete factores impulsadores, las acciones comparativas comerciales y todas las ofertas de ejemplo son de carácter editorial o hipotético, tal como se indica.