Commencer par une spécification de tube pour chaque service utilitaire
Séparer l’eau de refroidissement, la vapeur et l’air comprimé
L’eau de refroidissement, la vapeur et l’air comprimé ne doivent pas partager une même sélection de matériau simplement parce qu’ils sont installés sur le même châssis. Utilisez les conditions de service approuvées et la spécification de tuyauterie pour chaque ligne : composition du fluide, pression et température de conception, dispositions anticorrosion, propreté et exigences projet applicables. Ce guide concerne la sélection du lot de fourniture ; il ne détermine pas une nuance de matériau pour un service non défini.

Harmoniser les descriptions des tubes et des raccords
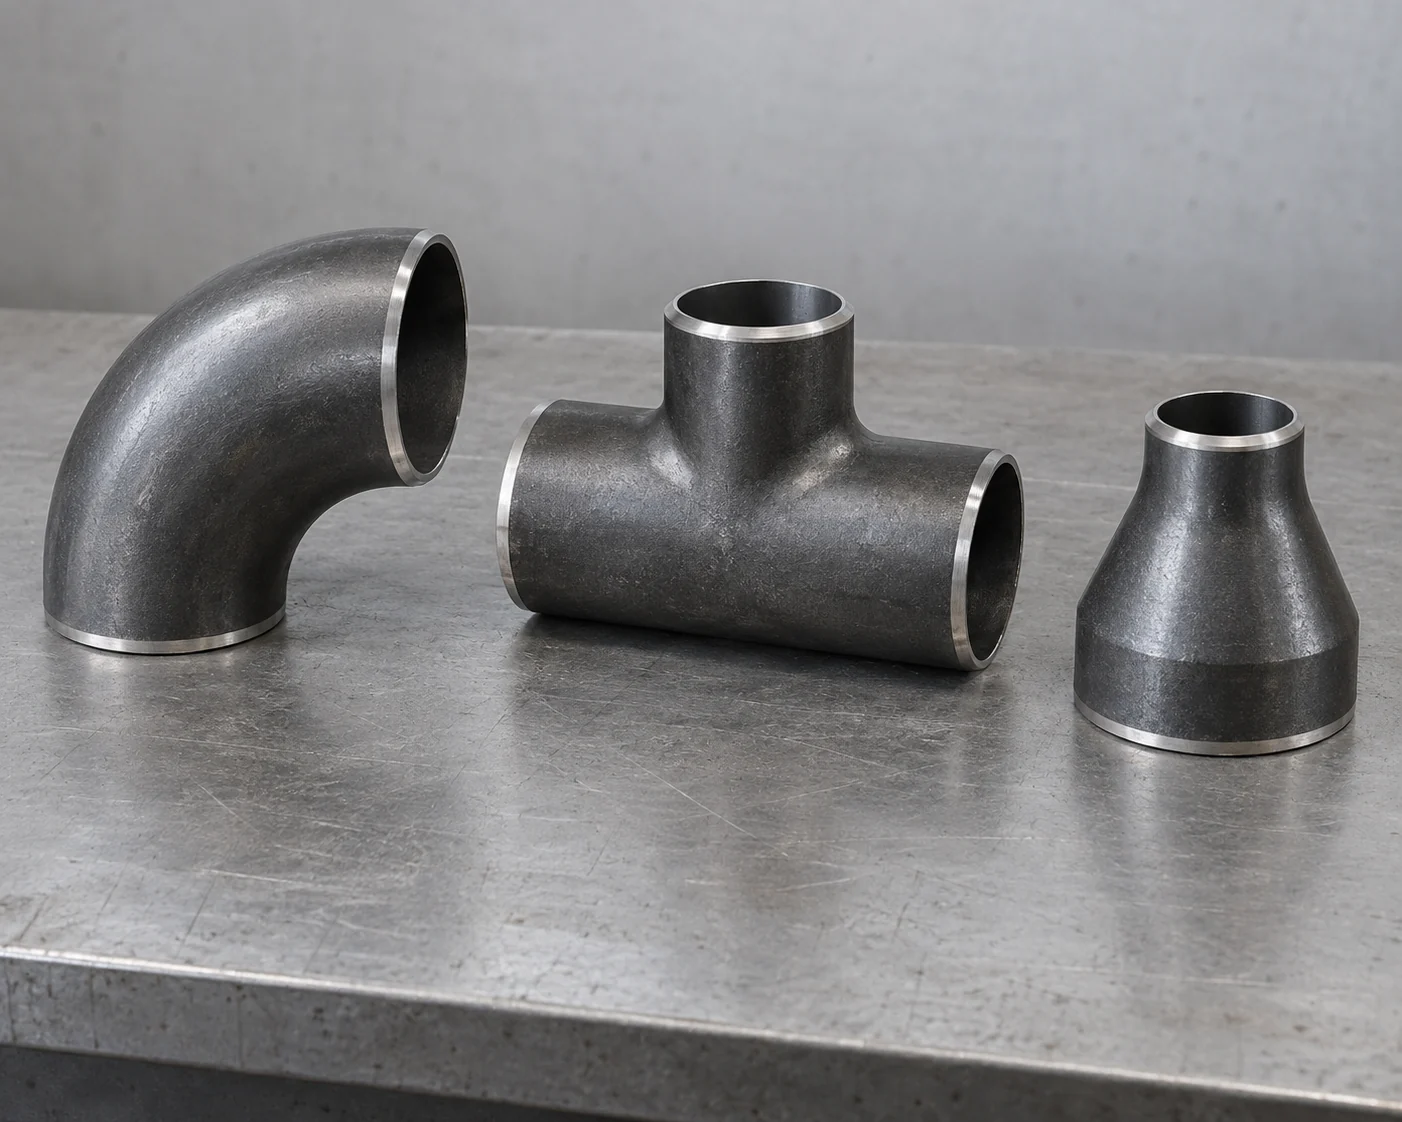
Traduire cette spécification en articles commandables. Identifier le matériau et la norme produit du tube, sa dimension nominale, l’épaisseur de paroi requise et ses extrémités. Spécifier le type, le matériau, les dimensions et les détails des extrémités de soudure du raccord correspondant. Pour les joints brides, inclure également dans le lot la face d’assemblage, la base du classement des brides, les joints et les exigences en matière de boulonnage.
La norme ASME B16.9 couvre les raccords forgés à souder bout à bout fabriqués en usine dans le cadre de son domaine d’application déclaré. Elle ne sélectionne pas, de par son seul intitulé, le matériau du raccord ni ne garantit que l’ensemble du chariot convient à un service particulier. De même, le projet doit déterminer si la norme de tuyauterie ASME B31.3 ou une autre norme s’applique ; la norme B31.3 couvre notamment les canalisations reliant des équipements fournis en lots.
Choisir des matériaux en vrac, des tronçons préfabriqués ou un lot hybride
Les lots en vrac laissent la fabrication à la charge du constructeur de chariots
Un lot de matériaux en vrac fournit les tubes et les raccords destinés à être découpés, assemblés et soudés par le fabricant. Il préserve la flexibilité pendant la phase de développement de l’agencement du chariot et convient à un entrepreneur disposant des capacités de fabrication nécessaires. La comparaison des prix doit inclure ce travail restant, ainsi que les inspections et la manutention des matériaux.
Les tronçons préfabriqués et les lots hybrides déplacent une partie sélectionnée du travail hors site
Un lot de tronçons préfabriqués fournit des ensembles de tubes identifiés, réalisés conformément à des plans contrôlés. Il déplace le travail vers l’atelier, mais engage l’acheteur sur la géométrie déclarée. Il est particulièrement utile lorsque les positions des équipements, les orientations des raccordements et les limites de transport sont définies. L’achat de tronçons relève d’une portée différente de celle de l’achat des composants en vrac figurant sur leurs nomenclatures.
Un lot hybride préfabrique les tronçons internes stables et fournit des pièces de fermeture sur site clairement définies. Ces pièces correspondent à des emplacements prédéterminés pour l’assemblage final, avec un plan spécifié de jonction, d’inspection et d’essai. Elles ne constituent pas une autorisation de découper ou de rerouter n’importe quelle partie du chariot jugée commode. Cette approche est utile lorsque le chariot est prêt, mais que les raccordements externes nécessitent encore une dernière levée topographique.
Faites glisser pour afficher le tableau complet.
| Lot | Meilleure adéquation | Travail ou exposition restant |
|---|---|---|
| Tubes et raccords en vrac | Constructeur de chariots compétent ; géométrie encore en cours de définition | Découpe, assemblage (fit-up), jonction, inspection et montage |
| Tronçons préfabriqués | Plans stables et interfaces équipements | Protection lors du transport, adaptation à l’installation et essais finaux du système |
| Tronçons de tuyauterie pour atelier plus pièces de fermeture | Intérieur stable du châssis ; dimensions finales du site non résolues | Fabrication des pièces de fermeture sur mesure et travaux d’inspection/essai spécifiés |
Prévoir dans la conception la possibilité de démonter les équipements et les raccordements sur site
Prévoir un espace permettant le retrait des équipements
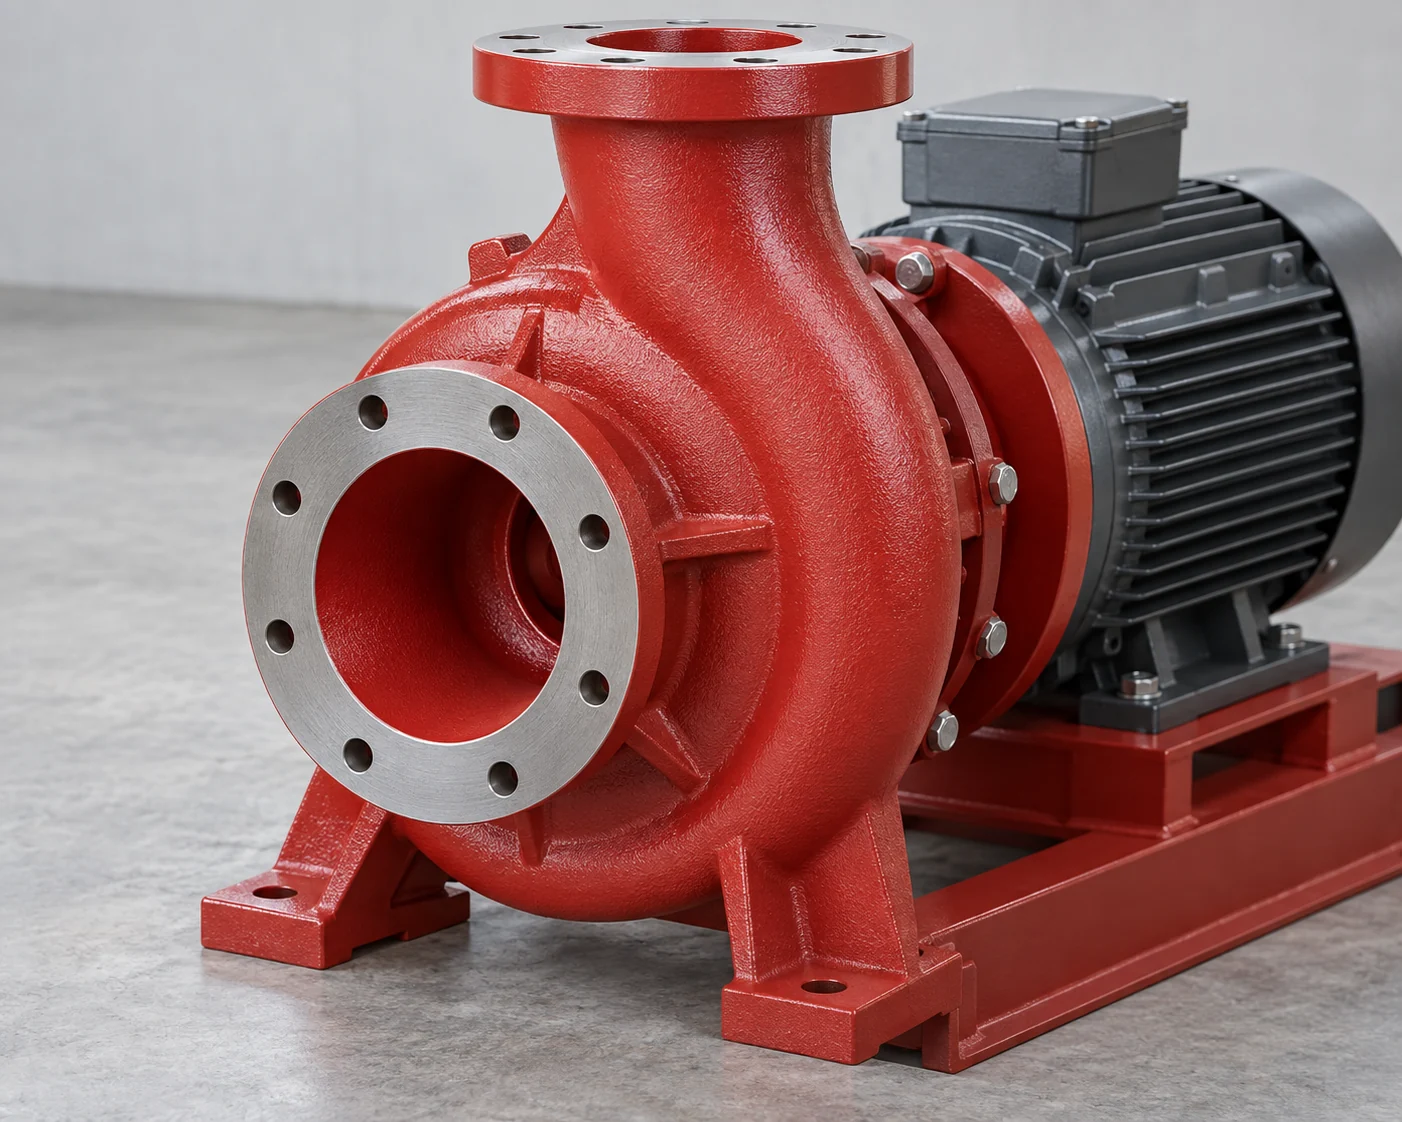
Indiquer les raccordements tubulaires sur la disposition réelle des équipements. Un joint démontable n’est utile que si la pièce raccordée peut être retirée et si les outils y ont accès. Vérifier, avant de fixer les longueurs d’assemblage, la procédure d’entretien de la pompe ou de la vanne, le sens de retrait du tronçon, l’accès aux brides et l’arrangement des supports.
Décrire les deux côtés de chaque raccordement sur site
Définir chaque limite du châssis par identification de ligne, détails du raccordement, position et orientation. Préciser quel côté fournit la bride d’assemblage, la garniture, les boulons et les matériaux de fermeture. Utiliser les dessins actuels du fournisseur d’équipement pour les positions des embouts ; une image conceptuelle ne peut pas fournir ces dimensions.
Ne pas confondre la revue des supports de tuyauterie et des charges appliquées aux embouts avec le simple fait de faire coïncider les extrémités. L’agencement final doit convenir à l’équipement retenu tant lors de l’installation qu’en service. Un raccord souple ou une soudure sur site ne constitue pas une solution générale à une tuyauterie non supportée ou mal alignée.
Exemple : préfabriquer le chariot et mesurer les pièces de fermeture sur site
Deux offres complètes, une priorité pour les travaux sur site
Considérez un skid hypothétique d’eau de refroidissement. L’implantation interne de ses équipements et ses plans de tuyauterie sont approuvés, et le matériau des tubes, les joints, les supports et les exigences d’inspection sont définis. Les deux raccordements externes aux collecteurs feront l’objet d’un relevé dimensionnel définitif après l’installation des équipements adjacents. Le projet autorise les soudures de raccordement prévues sur site et met à disposition du personnel qualifié ainsi que les inspections et essais finaux requis. Ces hypothèses ne s’appliquent qu’à cet exemple.
Deux offres complètes répondent aux mêmes exigences de matériaux et de qualité. L’offre A fournit un kit en éléments séparés, un entrepreneur qualifié réalisant toute la fabrication du skid sur site. L’offre B fournit des tronçons internes préfabriqués en atelier ainsi que les matériaux spécifiés pour deux raccordements finaux mesurés sur site. Les deux offres permettent de respecter la date d’installation et incluent les mêmes essais finaux requis du système. Le maître d’ouvrage souhaite minimiser les travaux de fabrication dans la zone encombrée de l’usine.
Le lot retenu et ses limites
Choisir l’option B : libérer les dessins des tronçons internes stables pour la fabrication en atelier, tout en reportant la définition des deux dimensions finales des pièces de fermeture à la levée sur site. Cela répond à la priorité de l’exploitant concernant l’espace de travail, sans prétendre que les dimensions externes sont déjà connues. Conserver comme éléments distincts du périmètre d’intervention la fabrication en atelier, la livraison, la fabrication des pièces de fermeture et les essais finaux du système, afin qu’aucun d’entre eux ne soit omis entre les deux offres.
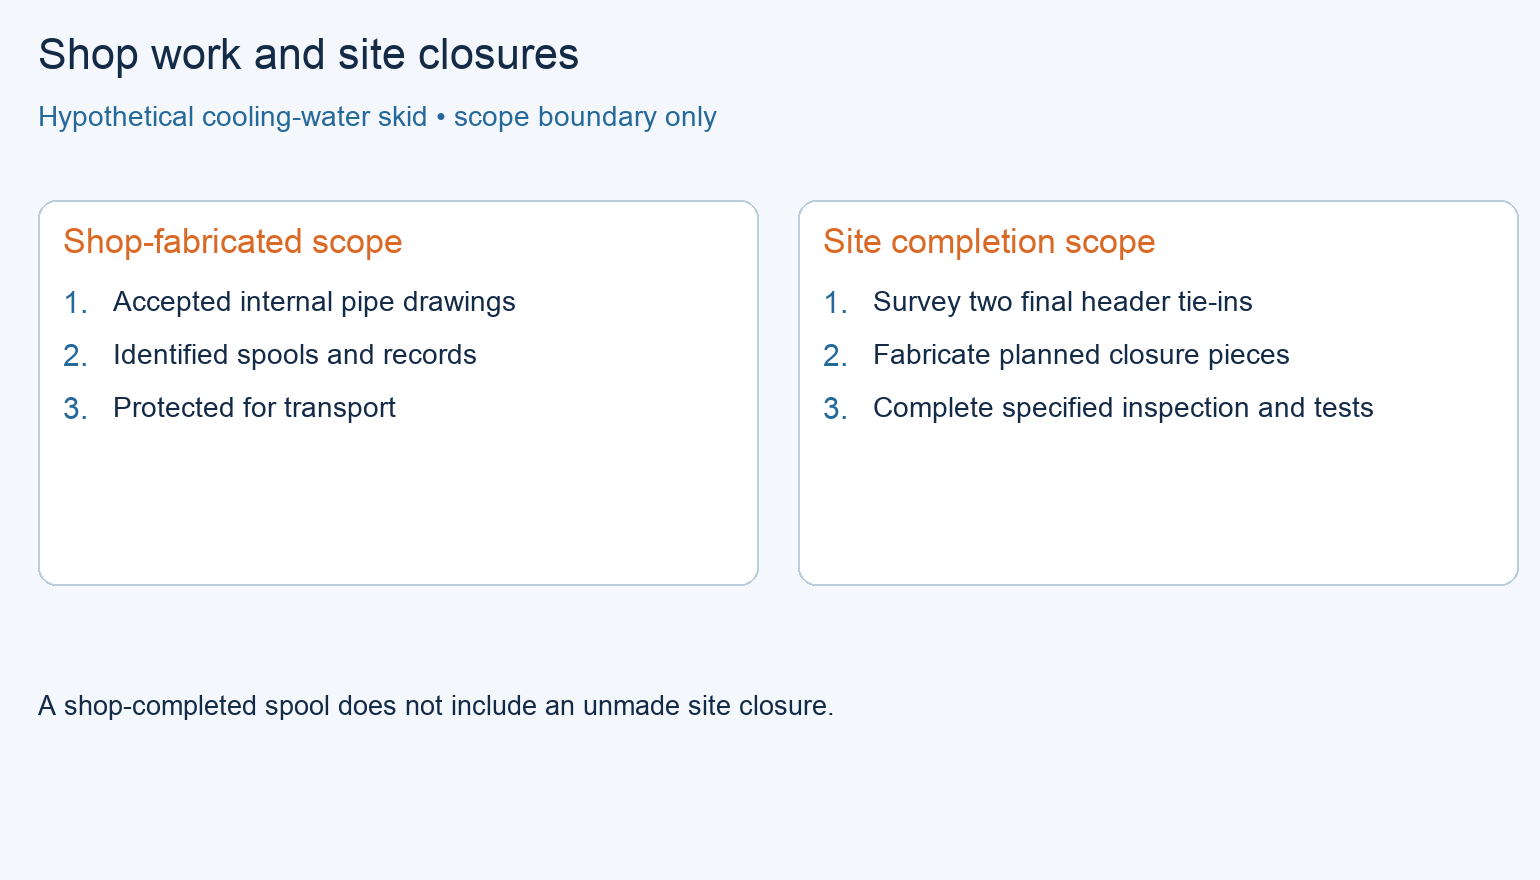
Un ensemble complet de tronçons de raccordement externes préfabriqués est prématuré dans le cadre de ces hypothèses. Si le relevé sur site est finalisé avant la fabrication et que l’ensemble assemblé peut être transporté et installé, la préfabrication de ces pièces peut également devenir envisageable. Si le soudage sur site est interdit, il faut revoir les limites d'interface pour adopter une méthode d’assemblage acceptée ou attendre les cotes définitives ; la configuration hybride décrite ici n’est plus prête à être commandée.
Aucune économie de coût ou de délai n’est supposée. Comparer les offres complètes en matière de matériaux, fabrication, examen, nettoyage, protection, transport, travaux sur site et essais. Pour l’option B, ne pas comptabiliser une deuxième fois la fabrication en atelier incluse dans l’offre ; ne pas considérer les travaux de fermeture non cotés comme gratuits.
Commander la portée finale, puis la préserver jusqu’à la livraison
Distinguer la fourniture de matériaux de la fabrication des tronçons
Lister la livraison correspondant à chaque article : composant détaché, tronçon fini ou assemblage installé. Ajouter la révision des dessins et les documents requis. Préciser si le prix comprend le soudage, l’examen, les essais, le nettoyage, le revêtement et la préservation. Le fournisseur des tubes et raccords peut être différent de l’entreprise chargée de la fabrication des tronçons.
Clarifier clairement l’acceptation en atelier et les essais finaux du système
Identifier les tronçons et les matériaux détachés de fermeture afin que l’équipe de réception puisse les rattacher aux dessins en cours. Protéger les extrémités et les surfaces conformément aux exigences liées au service et à la manutention. Séparer les matériaux qui ne doivent pas être mélangés pendant le stockage ou la fabrication.
Convenir de ce qu’une livraison complète en atelier démontre et de ce qui reste à valider sur site. Les essais en atelier d’un assemblage défini ne couvrent pas automatiquement une soudure de fermeture ultérieure ni le système entièrement raccordé. Les exigences réglementaires du projet déterminent les limites, la séquence et les documents relatifs aux essais.
Questions fréquentes
Un châssis modulaire nécessite-t-il toujours des tubes sans soudure ?
Non. Utiliser le produit tube et le procédé de fabrication admis par la spécification projet pour ce service. La modularité à elle seule ne rend pas obligatoire l’emploi de tubes sans soudure, et le terme « sans soudure » ne garantit pas l’adéquation sans préciser la nuance, l’épaisseur de paroi et les conditions de service.
Tous les raccordements au châssis doivent-ils nécessairement être réalisés par brides ?
Pas nécessairement. Des raccordements démontables peuvent être utiles là où un équipement ou un tronçon doit être entretenu, mais chaque joint exige un espace adapté, une étanchéité correcte et des dispositions d’assemblage appropriées. Se référer à la conception de tuyauterie admise pour décider où placer les raccordements soudés, bridés ou autres types autorisés.
Une longueur supplémentaire de tube peut-elle remplacer une pièce de fermeture prévue ?
Du matériau supplémentaire peut être utile, mais il ne définit ni l’emplacement autorisé d’un joint sur site ni la manière dont celui-ci sera inspecté et essayé. Indiquer dans la conception l’emplacement et le mode de raccordement de la pièce de fermeture, puis fournir le matériau nécessaire à cette opération.
Que se passe-t-il si le fournisseur de l’équipement modifie la position d’un embout ?
Vérifiez la géométrie du tronçon concerné, ses supports, l’espace nécessaire à son retrait et les limites du chantier avant de le libérer ou de le modifier. Mettez en attente la fabrication concernée pendant la révision du plan. Les parties inchangées et indépendamment réalisables peuvent toutefois progresser si l’équipe projet accepte cette séparation.
Les pièces de raccordement provenant de différents fabricants peuvent-elles être regroupées dans un même lot ?
Elles peuvent être considérées comme compatibles lorsque les produits spécifiques répondent aux mêmes exigences acceptées en matière de matériaux, de dimensions et d’assemblage. Préservez leur identification ainsi que les documents requis. Le nom d’un seul fournisseur ne dispense pas de ces vérifications, et des noms différents n’impliquent pas automatiquement l’inadéquation du lot.
Un essai de pression en atelier suffit-il pour valider le skid installé ?
Uniquement pour la portée et les conditions couvertes par cet essai. Les raccordements effectués ultérieurement ainsi que le système final peuvent nécessiter des examens ou essais supplémentaires conformément aux exigences applicables. Définissez clairement ces limites avant de conclure qu’une offre inclut l’intégralité des essais requis.
Fondement technique et portée des sources
ASME B31.3-2024, Tuyauteries industrielles, description publique de la portée : matériaux, conception, fabrication, assemblage, montage, examen, inspection et essais, y compris les tuyauteries reliant des équipements pré-assemblés. Cette description publique établit la portée ; elle ne constitue ni un examen intégral du code ni une détermination du code applicable à un skid donné.
ASME B16.9-2024, Raccords forgés soudés bout à bout fabriqués en usine, description publique de la portée : dimensions, tolérances, classes de pression, essais et marquages des raccords relevant de ce domaine. Sources vérifiées le 19 octobre 2026. Les choix de lot et l’exemple du circuit d’eau de refroidissement constituent des orientations rédactionnelles et des hypothèses explicites, non des dispositions de fabrication imposées par le code.
Département américain de l’Énergie, Amélioration des performances des systèmes de pompage : guide à l’usage de l’industrie, deuxième édition, mai 2006, pages 31–32 : supports de tuyauterie et charges d’ajustement à proximité des pompes. Les limites spécifiques à l’équipement demeurent définies dans la documentation technique de la pompe sélectionnée.