
ابتدا شرایط تحویل را مقایسه کنید
سیمپیچ نورد گرم در حالت اولیه و سیمپیچ نورد گرم بدون پوسته (HRPO)
سیمپیچ نورد گرم در حالت اولیه ممکن است دارای لایهٔ اکسیدی (پوستهٔ نورد) باشد که در طول فرآیند نورد گرم ایجاد میشود. شیمیاییکردن (پیکلینگ) این لایه را حذف میکند؛ HRPO محصول پیکلشدهای است که با روغن عرضه میشود. این ماده همچنان فولاد نورد گرم است. حذف لایهٔ اکسیدی بهتنهایی، ابعاد یا خواص مکانیکی یک محصول نورد سرد را به آن نمیدهد.

سیمپیچ نورد سرد آنیلشده و سیمپیچ سختکامل (Full-Hard)
نورد سرد، ضخامت نوار را بیشتر کاهش میدهد و میتواند بافت سطحی مورد نظر را ایجاد کند. مسیر رایج تولید ورق نورد سرد نهایی شامل آنیلکردن و غلتکزنی تنظیمکننده (Temper Rolling) است. مادهٔ سختکامل شرایط تحویل متفاوتی است. برای پوستهای که دارای تاها، لبههای تاخورده یا اجزای کشیدهشده است، بهجای سفارش صرفاً «فولاد نورد سرد»، درجه و شرایط مورد نیاز را مشخص کنید.
این مقایسه مربوط به زیرلایهٔ فولاد کربنی بدون پوشش است که قرار است ساخته و پرداخت شود. سیمپیچهای گالوانیزه، پیشرنگشده و ضدزنگ گزینههای پوششی یا مادی متفاوتی را ارائه میدهند. در صورت نیاز به آنها بر اساس محیط کار یا مشخصات پوسته، بهصورت جداگانه انتخاب شوند.
پنل نهایی تعیینکنندهٔ الزامات باشد
سطوح قابلمشاهده و ظاهر رنگآمیزیشده
درِ قابلمشاهده و پوشش عقب پنهان ممکن است حتی زمانی که هر دو رنگآمیزی شدهاند، محدودیتهای ظاهری متفاوتی داشته باشند. مشخص کنید کدام سطوح قابلمشاهدهاند، سیستم پوششی مورد استفاده و نمونهٔ نهایی قابلقبول. برای پنلهای حساس به ظاهر، ارزیابی اولیه سیمپیچ نورد سرد توصیه میشود؛ اما ظاهر درخشان سیمپیچ، تضمینی برای تطابق پوستهٔ رنگآمیزیشده با نمونهٔ توافقشده نیست.
از سازنده بخواهید پنلهای نهایی را پس از مراحل واقعی برش، خمکردن، اتصال و پوششدهی مقایسه کند. بافت سطحی، فرورفتگیها و علامتها را در نقاطی که قابلمشاهده باقی میمانند، بررسی کنید. لایهٔ ضخیمتر رنگ، راهحل عمومی برای زیرلایهای نامناسب نیست. HRPO زمانی مناسب است که نتیجهٔ نهایی آن با الزامات توافقشدهٔ ظاهری و پوششی تطابق داشته باشد.
ضخامت، تختبودن و تناسب مونتاژ
برای تناسب، ضخامت را بر حسب میلیمتر یا اینچ، تغییرات مجاز آن و تختبودن مورد نیاز پس از ترازکردن و برش مشخص کنید. ویژگیهایی که از این ابعاد استفاده میکنند را بررسی کنید: بازگشتهای تاخورده، شکاف درِ، فلنجهای متصلشونده و درگیری پیچها. بهجای اینکه فرض کنید تمام سیمپیچهای نورد سرد دارای تلرانسهای سختتر از تمام سیمپیچهای نورد گرم پردازششده هستند، تلرانسهای ارائهشده را مقایسه کنید.
کیفیت سطحی کویل و تختگی قطعهٔ ساختهشده، دو مفهوم جداگانه هستند. سازنده باید نشان دهد که فرآیند انتخابشدهٔ تسطیح، برش و اتصال قادر به تولید پنل مورد نیاز است. صرفاً ارائهٔ گواهی مواد، تضمینکنندهٔ تختبودن پوشش جوشخورده نیست.
درجهٔ فولاد را با سختترین عملیات شکلدهی تطبیق دهید
ویژگیِ اصلی را آزمایش کنید
پیش از انتخاب کویل، ویژگیِ پرچالشترین روی نقشه را شناسایی کنید: خم با شعاع کوچک، لبهٔ بسته (Hem)، فرورفتگی کشیدهشده یا لوور. درجهٔ فولاد، حالت تحویل و خواص مکانیکی مورد نیاز را با سازنده توافق کنید، سپس آن ویژگی را با ابزارهای پیشبینیشده و جهتگیری مواد آزمایش کنید. یک نمونهٔ آزمایشی تخت و ساده نمیتواند تمام ویژگیهای پوشش را نشان دهد.
استحکام و قابلیت شکلپذیری جزو مشخصات فنی هستند
دو خانواده را با عباراتی مانند «فولاد نوردشده سرد مقاومت بیشتری دارد» یا «فولاد نوردشده گرم بهراحتیتر خم میشود» رتبهبندی نکنید. کاهش سرد، عملیات退یل (annealing) و درجه انتخابشده بر روی حالت تحویلدادهشده تأثیر میگذارند. خواص تسلیم و کشش مشخصشده، نیازهای شکلپذیری (ductility) و نتیجه واقعی شکلدهی را مقایسه کنید. فولاد نوردشده سرد با سختی کامل (Full-hard cold-rolled) نباید صرفاً بهدلیل تطابق ضخامت اسمی، جایگزین محصول آنیله تأییدشده شود.
پس از اینکه هر دو نوع کویل بهدرستی قطعه را شکل دادند، تفاوتهای باقیمانده در تولید را مقایسه کنید: تنظیمات ابزارها، پردازش سطحی ظاهری، علامتهای ناشی از دستکاری و کار اضافی لازم برای حفظ پنلها در حد مجاز از نظر پایانکار و انطباق ابعادی. این تفاوتها ممکن است حتی زمانی که هیچیک از مواد از نظر فنی رد نشدهاند، تصمیم نهایی خرید را تعیین کنند.
پیش از پوششدهی، چه کارهایی باقی مانده است؟
حذف پوستهٔ نورد (Scale Removal) معادل تمیزکاری نیست
برای محصول نوردشدهٔ گرم در حالت تحویلشده، نحوهٔ برخورد فرآیند انتخابشدهٔ پوششدهی با پوستهٔ نورد را مشخص کنید. برای محصولات HRPO و کویلهای نوردشدهٔ سرد با روغن، نوع تمیزکاری لازم برای حذف روغن و سایر آلایندهها را تعیین کنید. اسیدشویی (Pickling) به معنای آمادهبودن برای رنگآمیزی نیست و سطح تمیزِ ظاهری کویل نوردشدهٔ سرد، الزامات پیشپردازش سیستم پوششی را از بین نمیبرد.
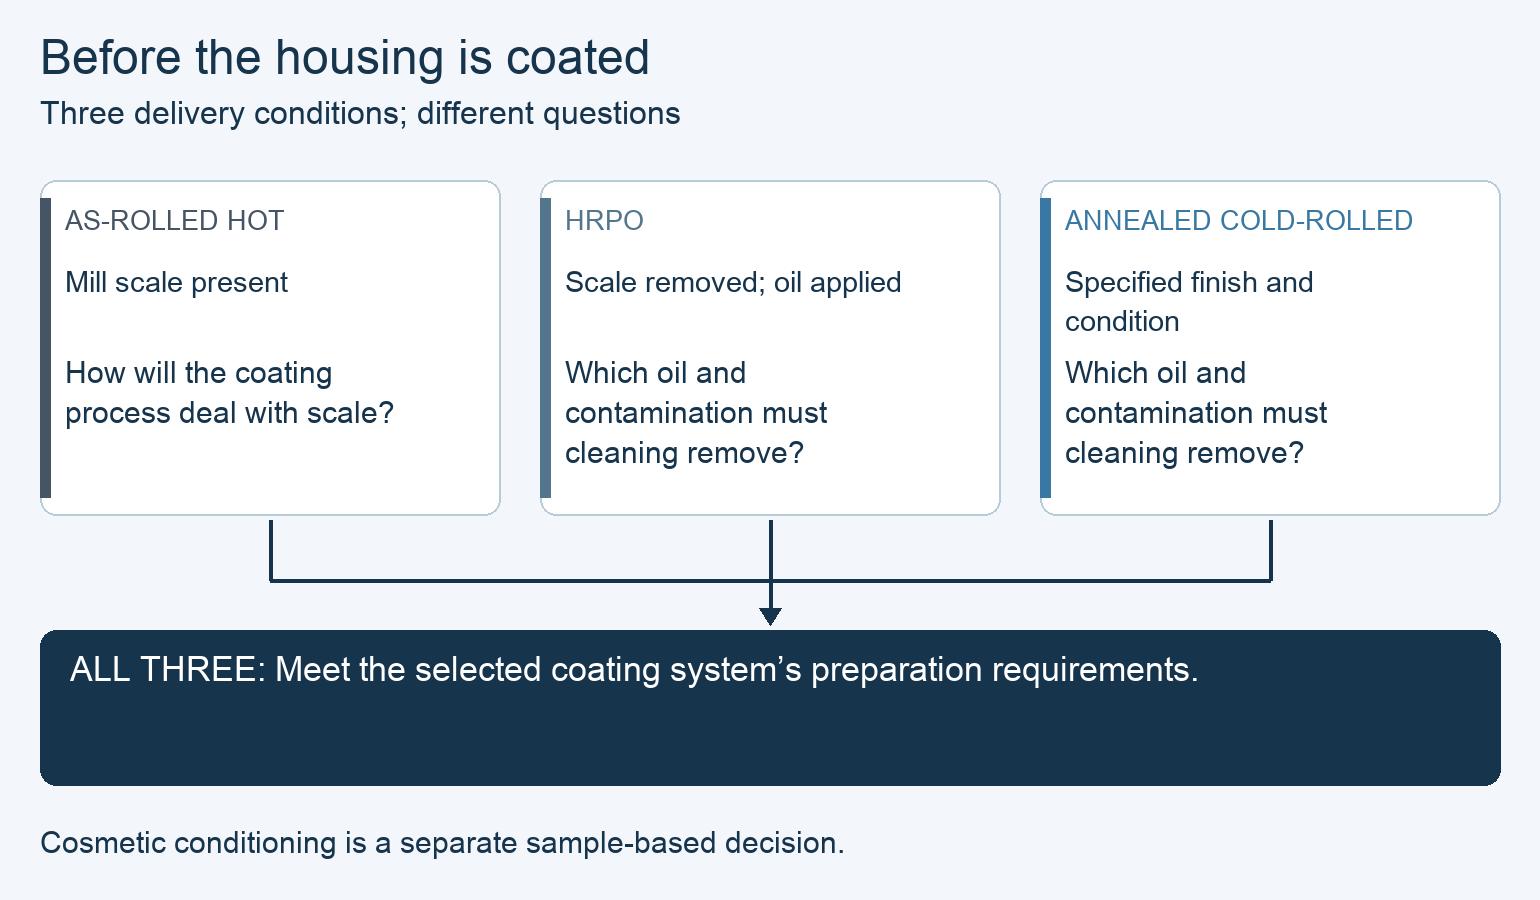
حذف پوستهٔ نورد، پردازش سطحی ظاهری و پیشپردازش پوشش را در پیشفاکتور بهطور جداگانه ذکر کنید؛ زیرا هر کدام مشکل متفاوتی را حل میکنند. از تأمینکنندهٔ کویل بپرسید کدام عملیات را انجام داده است، از سازنده بپرسید کدام عملیات را انجام خواهد داد و کدامها در قیمت نهایی پایانکار گنجانده شدهاند. برای زیرلایهٔ واقعی و شرایط قرارگیری، الزامات فرآیندی فعلی تأمینکنندهٔ پوشش انتخابشده را دنبال کنید.
محیط سرویسدهی همچنان اهمیت دارد
نام «نوردشدهٔ گرم» یا «نوردشدهٔ سرد» بهخودیخود حفاظت در برابر خوردگی در شرایط سرویس را تضمین نمیکند. سیستم نهایی پوشش و الزامات پذیرش آن را برای محیط مورد نظر پوشش، از جمله لبهها و نواحی اتصالی، توافق کنید. روغن موقتی که در طول انبارداری استفاده میشود، جایگزین سیستم نهایی محافظتی نیست.
مثالی از یک پوسته: هر دو ماده قابلقبول هستند، اما یکی نیاز به پرداخت کمتری دارد
شرایط پیش از مقایسه
یک محفظه ماشینآلات داخلی فرضی با پنلهای جانبی خمکاریشده و یک درب سرویس رنگشده قابل مشاهده را در نظر بگیرید. هر دو گرید پیشنهادی، الزامات مقاومت، ضخامت، انطباق ابعادی و شکلپذیری مندرج در نقشه را برآورده میکنند. هر دو تأمینکننده قادر به تأمین مقدار و زمان تحویل تعیینشده هستند. قطعات آزمایشی با استفاده از سیستم رنگ مشخصشده، آزمونهای عملکرد پوشش و پذیرش ظاهری را با موفقیت پشت سر گذاشتهاند، اما روشهای آمادهسازی سطحِ تأییدشده متفاوت هستند. این یافتهها فرضی بوده و نتایج حاصل از پروژههای مشتریان METDAX نیستند.
مسیر نوردشدهٔ سرد پس از تمیزکاری عادی ساخت و پیشپردازش پوشش، به ظاهر تأییدشده میرسد. مسیر HRPO نیازمند یک عملیات اضافی پردازش سطحی ظاهری قبل از همان مرحلهٔ پیشپردازش است. کارگاه میتواند هر دو مسیر را در زمان تعیینشده انجام دهد، اما مایل است ظرفیت پایانکار را برای سایر کارها حفظ کند. مقایسهٔ قیمت کلی ارائه نشده است.
انتخاب و عواملی که میتوانند آن را تغییر دهند
برای اولویت تولید اعلامشدهٔ این سفارش، مسیر نوردشدهٔ سرد تأییدشده را انتخاب کنید؛ زیرا این انتخاب عملیات اضافی پردازش سطحی را حذف میکند. HRPO از مشخصات پوشش رد نشده است؛ بلکه در این فرآیند فرضی نیازمند کار بیشتری است. این انتخاب مسیر سادهتری برای پایانکار ایجاد میکند، نه اینکه صرفهجویی اندازهگیریشده یا برتری عمومی نوردشدهٔ سرد را نشان دهد.
اگر آزمایش HRPO بدون انجام عملیات اضافی به ظاهر تأییدشده برسد، دلیل اعلامشدهٔ ترجیح نوردشدهٔ سرد از بین میرود. اگر سفارشدهنده بهجای زمان، هزینه را اولویت قرار دهد، پیش از انتخاب نهایی، قیمتهای کامل را شامل عملیات پردازش سطحی مقایسه کنید. تغییر به پنل پنهان یا استفاده از پایانکار متفاوتی نیز میتواند نیازهای ظاهری را تغییر دهد و مقایسهٔ مجدد را ضروری سازد.
برای مشاهده کامل جدول، اسلاید دهید.
| الزام یا وظیفه | پیشنهاد نوردشدهٔ سرد آنیله | پیشنهاد HRPO |
|---|---|---|
| درجهٔ فولاد، قابلیت شکلپذیری، ضخامت و انطباق ابعادی | پذیرفتهشده | پذیرفتهشده |
| ظاهر نهایی و عملکرد پوشش | با مسیر ذکرشده پذیرفته شده | با مسیر ذکرشده پذیرفته شده |
| آمادهسازی ظاهری اضافی قبل از آمادهسازی مشترک برای پوششدهی | در این آزمایش نیازی ندارد | در این آزمایش نیاز است |
| تحویل و امکانپذیری در کارگاه | موعد تحویل رعایت شده است | موعد تحویل رعایت شده است |
| هزینه کلی | هنوز مقایسه نشده است | هنوز مقایسه نشده است |
انتخاب را به سفارش سیمپیچی قابل مقایسه تبدیل کنید
مشخص کردن ماده تحویلشده
همان ویرایش پوشش، تعداد، درجه و شرایط مورد نیاز، تلرانس ضخامت، عرض، وضعیت لبهها، محدودیتهای اندازه پیچ و تاریخ تحویل را به هر دو تأمینکننده ارسال کنید. نمونه ظاهری و الزامات ساخت یا پوششدهی که بر سطح تأمینشده تأثیر میگذارند را نیز ارسال کنید. اگر تأمینکننده درجه یا پایانکار متفاوتی پیشنهاد دهد، پیش از اینکه پیشنهاد را معادل در نظر بگیرید، الزام تغییریافته را شناسایی کنید.
مقایسه هزینه در مرحله پوستههای تمامشده
مقایسه کنید: کویل تحویلشده بهعلاوه فرآیندهای پردازشی باقیمانده برای دستیابی به پوستههای پذیرفتهشده یکسان — شامل تسطیح یا برش، شکلدهی و اتصال، آمادهسازی سطح، پوششدهی و هر تفاوتی که در ضایعات یا بازکاری اثبات شده باشد. هر مورد را بهعنوان «شاملشده»، «بهصورت جداگانه قیمتگذاریشده»، «توسط خریدار انجامشده» یا «بدونتصمیم» علامتگذاری کنید. هر عملیات شاملشده را تنها یکبار ثبت کنید؛ هزینههای بدونتصمیم را باقی بگذارید و صفر وارد نکنید.
نمونه آزمایشی پذیرفتهشده، درجه ماده و شرایط تحویل را همراه سفارش نگه دارید تا تولید از همان ماده اولیهای که در مقایسه استفاده شده است، آغاز شود. هر تغییری در شرایط یا نیازمندی پایانکار را پیش از اینکه پیشنهاد اصلاحشده را معادل در نظر بگیرید، حل کنید.
سوالات متداول
آیا میتوانم بر اساس شماره گیج (Gauge) بهجای ضخامت سفارش دهم؟
از ضخامت و واحد صریحی استفاده کنید، همراه با تلرانس قابل اعمال. اعداد گیج ممکن است بر اساس جداول مختلفی تفسیر شوند؛ بنابراین یک عدد گیج خالی، بعد خرید را تعیین نمیکند. پایه ابعادی یکسان را در نقشه، پیشفاکتور و سند بازرسی حفظ کنید.
آیا میتوان از محصولات کویل متفاوتی برای بدنه و درب پوسته استفاده کرد؟
بله، بهشرط اینکه هر قطعه نیازمندیهای خود در زمینه ماده، شکلدهی، انطباق و پایانکار را برآورده کند. دربی که قابل مشاهده است ممکن است مستلزم سطح تأمینشدهای متفاوت از پنل بدنهای پنهان باشد. برنامه مواد اختصاصی هر قطعه را شفاف نگه دارید تا جایگزینی در تولید، پایانکار پنل پنهان را به درب منتقل نکند.
آیا فرآیند پیکلینگ (Pickling) خراشها یا فرورفتگیها را از بین میبرد؟
پیکلینگ اکسید سطحی را حذف میکند و فرآیند عمومی تعمیر فولاد آسیبدیده یا دارای عیوب سطحی نیست. محدودیتهای عیوب سطحی را توافق کنید و نمونهها را پس از فرآیند پایانکار برنامهریزیشده بازرسی کنید. عیوبی را که فرآیند پذیرفتهشده قادر به رفع آن نیست، رد یا حل کنید.
آیا کویل با استحکام بالاتر میتواند ضخامت پوسته را کاهش دهد؟
تنها پس از ارزیابی مجدد طراحی پوسته. استحکام تنها نیازمندی نیست: سختی پنل، شکل محلی، جزئیات پیچها، شکلدهی و نحوه دستکاری میتوانند کاهش ضخامت را محدود کنند. تغییر گیج را تنها بر اساس مقایسه استحکام انجام ندهید.
اگر پنل آزمایشی قبول شد اما پنلهای تولیدی قبول نشد، چه اقدامی باید انجام دهم؟
درجه و شرایط تحویلشده، ضخامت و سوابق سطحی را با ماده آزمایشی مقایسه کنید، سپس تنظیمات ابزار و پایانکار را مقایسه کنید. ورودی تغییریافته را پیش از تغییر مشخصات ماده شناسایی کنید. قابلیت ردیابی پنلهای آزمایشی پذیرفتهشده و تولیدی را بههم پیوند دهید تا امکان بررسی علت فراهم شود.
آیا میتوانم از کویل آمادهپوششدهی شده (Prepainted) بهجای پوششدهی پس از ساخت استفاده کنم؟
این تغییر، مسیر تولید را تحت تأثیر قرار میدهد. بررسی کنید که آیا پوشش میتواند فرآیند شکلدهی برنامهریزیشده را تحمل کند و لبههای برشخورده، اتصالات و هرگونه جوشکاری چگونه پایانیافتهاند. نمونهای کامل را ارزیابی کنید و عملکرد مورد نیاز در خدمات را بررسی نمایید؛ مقاطع پیشرنگشده (prepainted coil) معادل مستقیم سفارش مقاطع بدون پوشش (uncoated coil) نیستند.
پایه فنی و محدوده منبع
کمیسیون بینالمللی تجارت ایالات متحده (USITC)، محصولات فولادی نورد گرم، انتشار شماره ۳۹۵۶، اکتبر ۲۰۰۷، جلد اول، صفحات I-34 تا I-35، بهویژه یادداشتهای ۵۳ تا ۵۵ و بخش «عملیات بعدی»: پردازش گرم، شستوشوی اسیدی (پیکلینگ)، کاهش سرد و پردازشهای بعدی. این اسناد صرفاً برای تمایزهای تولیدی بهکار میروند و نه برای قیمتهای فعلی بازار یا مشخصات خرید.
سازمان حفاظت محیط زیست ایالات متحده (US EPA)، پوششدهی سطحی قطعات و محصولات فلزی متنوع، انتشار شماره EPA-450/2-78-015، جلد ششم، ژوئن ۱۹۷۸، بخش ۱.۲: تمیزکاری و پیشدرمانی قبل از پوششدهی. این سند صرفاً برای تمایز بین تمیزکاری زیرلایه و پوششدهی بهکار میرود؛ شیمی فرآیند فعلی و الزامات نظارتی باید از اسناد جاری و مربوطه استخراج شوند.
شرکت استیل داینامیکس، واحد بتلر، محصولات، بخشهای «ورق نورد گرم پیکلشده» و «ورق نورد سرد»، بررسیشده در تاریخ ۱۵ اکتبر ۲۰۲۶: نمونههایی از شرایط تحویل پیکلشده، آنیلشده و سختی جایگزین. توصیف محصولات این تولیدکننده، درجهها، محدودههای ابعادی یا قابلیتهای METDAX را تعیین نمیکند.