
Jämför först leveransvillkoret
Varmvalsad, icke-valsad kallband och HRPO
Varmvalsat band kan ha en millskala, dvs. en oxidlager som bildas under varmvalsningen. Avskalning tar bort detta lager; HRPO är det avskalade materialet som levereras med olja. Det är fortfarande varmvalsat stål. Att ta bort skalan ger inte i sig samma mått eller mekaniska egenskaper som kallvalsat material.

Glanstänkt kallvalsat och fullhårt band
Kallvalsning minskar ytterligare bandets tjocklek och kan ge en önskad ytyta. En vanlig tillverkningsväg för färdigt kallvalsat plåt inkluderar glanstänkning och eftervalsning. Fullhårt material är ett annat leveransillfälle. För ett hölje med veck, vikar eller djupdragna detaljer ska den krävda stålsorten och leveransformen anges istället for att endast beställa 'kallvalsat stål'.
Denna jämförelse avser okomponerad kolstålssubstrat som kommer att bearbetas och slutföras. Galvaniserat, förfärgat och rostfritt band innebär andra beläggnings- eller materialval. Välj dessa separat om driftmiljön eller höljespecifikationen kräver dem.
Låt den färdiga panelen ställa kraven
Synliga ytor och målad yta
En synlig dörr och en dold baksida kan kräva olika utseendegränser även om båda är målade. Ange vilka ytor som kommer att vara synliga, beläggningssystemet och det godkända färdiga provet. Kallvalsad plåt bör utvärderas först för utseendekänsliga paneler, men en blank utrullad bandrulle är inte ett bevis för att en belagd hölja uppfyller det angivna provet.
Be tillverkaren att jämföra färdiga paneler efter den faktiska sekvensen av skärning, böjning, fogning och beläggning. Kontrollera ytextur, insänkningar och märken där de kommer att förbli synliga. En tjockare färgfilm är inte en allmän lösning på ett olämpligt underlag. HRPO kan vara lämplig om det färdiga resultatet uppfyller de överenskomna kraven på utseende och beläggning.
Tjocklek, planhet och monteringspassform
Ange för passform tjocklek i millimeter eller tum, tillåten avvikelse och den planhet som krävs efter nivellering och blankning. Kontrollera de funktioner som använder dessa mått: vikta returer, dörrspringor, sammanfallande flänsar och skruvfästningens ingrepp. Jämför de erbjudna toleranserna istället för att anta att varje kallvalsad bandrulle har strängare toleranser än varje bearbetad varmvalsad bandrulle.
Kvaliteten på bandytan och planheten hos den färdiga delen är separata egenskaper. Tillverkaren måste visa att den valda nivellering-, skär- och fogprocessen kan leverera det krävda panelen. Ett materialcertifikat ensamt visar inte att en svetsad höljd är plan.
Anpassa materialklassen till den svåraste formningsoperationen
Testa den funktion som är avgörande
Identifiera den mest krävande funktionen på ritningen innan bandet väljs: en snäv returböjning, en sluten kant, en dragen fördjupning eller en luftgaller. Kom överens med tillverkaren om sort, leveransform och de krävda mekaniska egenskaperna, och testa sedan denna funktion med avsedd verktygsutrustning och materialorientering. En enkel platt provbit kan inte demonstrera alla funktioner på höljdelen.
Styrka och formbarhet ingår i specifikationen
Rangordna inte de två familjerna genom att säga att "kallvalsat är starkare" eller "varmvalsat böjs lättare". Kallreduktion, glödgning och vald kvalitet påverkar leveranstillståndet. Jämför de specificerade sträckgräns- och draghållfasthetsegenskaperna, duktilitetskraven och det faktiska formningsresultatet. Fullhårt kallvalsat material får inte ersätta en godkänd glödgad produkt enbart för att den nominella tjockleken stämmer.
När båda alternativen lyckas forma delen jämförs de återstående produktionsförskillandena: justeringar av verktyg, ytbearbetning, hanteringsmärken samt arbetet för att hålla panelerna inom den godkända ytfinishen och passningen. Dessa skillnader kan avgöra inköpet även när ingen av materialen har någon teknisk otillfredsställande egenskap.
Vilket arbete återstår innan beläggning?
Avskalning är inte detsamma som rengöring
För ett varmvalsat produkt i ursprungligt tillfälle (as-rolled) identifiera hur den valda beläggningsprocessen hanterar valska. För HRPO- och oljade kallvalsade produkter identifiera rengöringen som krävs för att ta bort olja och andra föroreningar. Att vara syrlig (pickled) innebär inte att ytan är färdig för målning, och en rent utseende kallvalsad yta eliminerar inte behovet av de förberedelsekrav som beläggningsystemet ställer.
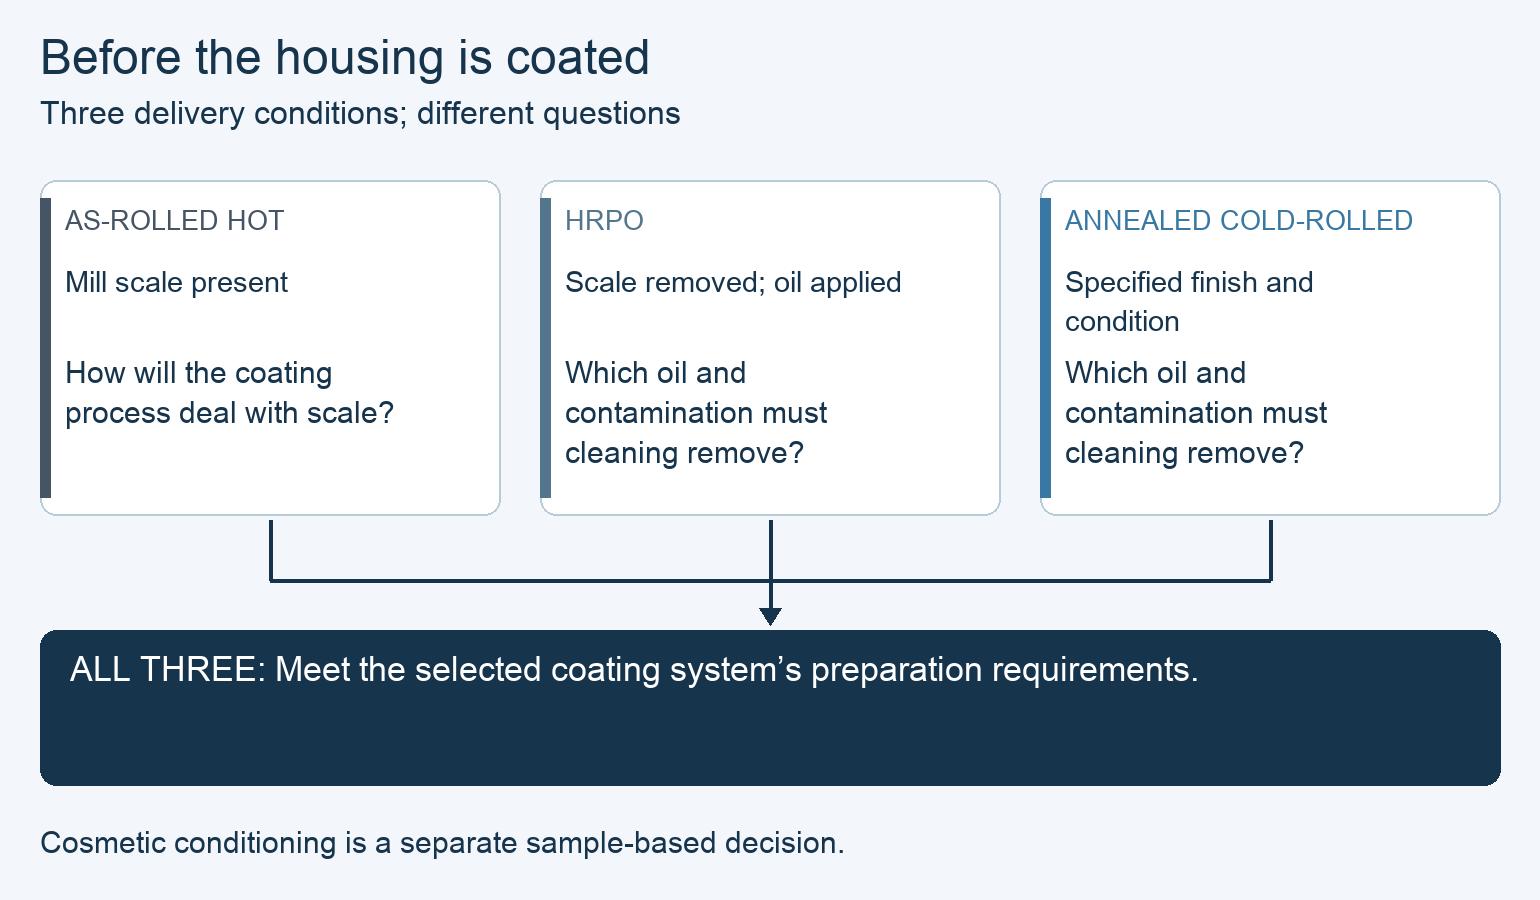
Håll borttagning av valska, kosmetisk ytförbehandling och beläggningsförbehandling åtskilda i offerten. De löser olika problem. Fråga vilka åtgärder coilleverantören redan har utfört, vilka som utförs av tillverkaren och vilka som ingår i slutpriset. Följ den valda beläggningsleverantörens aktuella processkrav för det faktiska underlaget och dess exponering.
Driftmiljön är fortfarande avgörande
Varken benämningen varmvalsad eller kallvalsad anger korrosionsskydd för drift. Kom överens om det färdiga beläggningsystemet och dess godkännandekrav för bockens miljö, inklusive kanter och fogade områden. Tillfällig olja som används under lagring är inte detta färdiga skyddssystem.
Ett exempel på ett hölje: Båda materialen uppfyller kraven, men ett kräver mindre efterbearbetning
Förutsättningarna innan jämförelsen
Tänk dig ett hypotetiskt maskinhölje för inomhusbruk med bockade sidopaneler och en synlig målad servicedörr. Båda föreslagna kvaliteterna uppfyller ritningens krav på hållfasthet, tjocklek, passform och formbarhet. Båda leverantörerna kan uppfylla kvantitet och leveransdatum. Provdetaljer klarar godkännande av beläggningsprestanda och utseende med samma specificerade färgsystem, men de godkända förbehandlingsprocesserna skiljer sig åt. Dessa är antagna provresultat, inte resultat från METDAX kunder.
Kallvalsad väg når den godkända ytan efter normal rengöring av tillverkade delar och förberedelse för beläggning. HRPO-vägen kräver en ytterligare kosmetisk ytbearbetning innan samma förberedelse. Verkstaden kan utföra båda vägarna i tid, men vill bevara slutföringskapaciteten för annat arbete. Ingen jämförelse av totalpriser har lämnats.
Valet och vad som skulle kunna ändra det
Välj den godkända kallvalsade vägen för denna order med hänsyn till den angivna produktionsprioriteringen: den undviker den extra ytbearbetningen. HRPO har inte misslyckats med husets specifikation; det kräver mer arbete i denna antagna process. Detta val etablerar en enklare slutföringsväg, inte en kvantifierad besparing eller en generell fördel med kallvalsat material.
Om en HRPO-provproduktion når den godkända ytan utan den extra ytbearbetningen försvinner den angivna anledningen att föredra kallvalsat material. Om beställaren istället prioriterar kostnad bör fullständiga priser, inklusive ytbearbetning, jämföras innan ett beslut fattas. En övergång till en dold panel eller en annan ytbehandling kan också ändra kraven på utseende och kräver en ny jämförelse.
Svep för att visa hela tabellen.
| Krav eller uppgift | Glad kallvalsad offert | HRPO-offert |
|---|---|---|
| Materialklass, formning, tjocklek och passform | Godkänt | Godkänt |
| Slutlig ytkvalitet och beläggningsprestanda | Godkänt med angiven tillverkningsväg | Godkänt med angiven tillverkningsväg |
| Ytterligare kosmetisk förbehandling innan gemensam beläggningsförberedelse | Inte nödvändigt i detta prov | Nödvändigt i detta prov |
| Leverans och verkstadsutförbarhet | Uppfyller leveransdatum | Uppfyller leveransdatum |
| Total kostnad | Inte ännu jämfört | Inte ännu jämfört |
Gör valet till en jämförbar spolbeställning
Ange det levererade materialet
Skicka samma revision av höljet, kvantitet, krävda materialklass och tillstånd, tjockleksnoggrannhet, bredd, kanttillstånd, skivstorleksgränser och leveransdatum till båda leverantörerna. Inkludera provet på önskad ytyta samt kraven på bearbetning eller beläggning som påverkar den levererade ytan. Om en leverantör föreslår en annan materialklass eller ytyta ska den ändrade kravspecifikationen identifieras innan offerten behandlas som ekvivalent.
Jämför kostnaden vid färdigställandet av höljet
Jämför levererad bandstål plus den bearbetning som fortfarande krävs för att erhålla samma godkända höljen: nivellering eller blankning, formning och fogning, ytförberedelse, beläggning samt eventuella påvisade skillnader i skrot- eller omarbetsandel. Markera varje post som inkluderad, separat prissatt, utförd av köparen eller olöst. Lägg till en inkluderad åtgärd endast en gång; lämna olösta kostnader öppna istället for att ange noll.
Behåll det godkända provexemplet, materialklassen och leveransvillkoret tillsammans med beställningen så att produktionen får samma utgångsmaterial som användes vid jämförelsen. Lös upp eventuella ändrade villkor eller krav på ytbehandling innan en reviderad offert behandlas som ekvivalent.
Vanliga frågor
Kan jag beställa efter tumtal i stället för tjocklek?
Använd en explicit tjocklek och enhet, inklusive tillämplig tolerans. Tumtal kan tolkas via olika tabeller; ett enbart tumtal fastställer inte inköpsdimensionen. Använd samma dimensionsbas på ritningen, offerten och kontrollprotokollet.
Kan höljet och dörren använda olika bandstål?
Ja, om varje del uppfyller sina egna krav på material, formning, passform och ytkvalitet. En synlig dörr kan motivera en annan levererad yta än en dold höljkapsel. Se till att materialplanen för varje del är tydlig, så att en produktionssubstitution inte överför ytkvaliteten för den dolda kapseln till dörren.
Tar avplockning bort repor eller bucklingar?
Beadning avlägsnar oxidskala; det är inte en allmän repareringsprocess för skadad eller märkt stål. Kom överens om gränserna för ytskador och undersök prov efter den planerade ytbehandlingen. Avvisa eller åtgärda skador som den godkända processen inte kan hantera.
Kan högre hållfasthet hos band göra höljet tunnare?
Endast efter att höljdelen har ombedömts. Hållfasthet är inte det enda kravet: plattstivhet, lokal form, fästdetaljer, omformning och hantering kan begränsa en minskning av tjockleken. Ändra inte måttet enbart utifrån en jämförelse av hållfastheten.
Vad ska jag göra om ett provpanel godkänns men produktionspanelerna inte gör det?
Jämför levererad kvalitet och tillstånd, tjocklek och ytuppgifter med provmaterialet, och jämför sedan verktygen och inställningarna för ytbehandling. Identifiera den ändrade inmatningen innan du ändrar materialspecifikationen. Behåll kopplingen mellan godkänt prov och produktion för spårbarhet så att orsaken kan undersökas.
Kan jag ersätta förfärgat band för att undvika målning efter tillverkning?
Detta ändrar tillverkningsvägen. Kontrollera om beläggningen tål den planerade omformningen och hur snittkanter, fogar och eventuell svetsning kommer att avslutas. Utvärdera ett färdigt prov och den krävda driftsprestationen; förfärgat band är inte en direkt motsvarighet till en beställning av outfärgat band.
Teknisk grund och omfattning av källa
USITC, Varmvalsade stålprodukter, publikation 3956, oktober 2007, Del I, sidor I-34–I-35, särskilt noteringar 53–55 och ”Efterföljande operationer”: varmbehandling, avskalning, kallvalsning och efterföljande behandlingar. Används för tillverkningsmässiga skillnader, inte för dagens marknadspriser eller ett inköpskrav.
US EPA, Ytbehandling av diverse metallkomponenter och produkter, EPA-450/2-78-015, Volym VI, juni 1978, avsnitt 1.2: rengöring och förbehandling innan ytbehandling. Används endast för att skilja åt underlagsrengöring och ytbehandling; aktuell processkemi och regleringskrav måste hämtas från tillämpliga aktuella dokument.
Steel Dynamics, Butler-divisionen, Produkter, avsnitten ”Hettvalsad avskalad plåt” och ”Kallvalsad plåt”, granskade den 15 oktober 2026: exempel på avskalade, glödade och alternativa hårdhetsleveransförhållanden. Denna tillverkares produktbeskrivningar fastställer inte METDAX-materialklasser, dimensionsområden eller kapaciteter.