হোম » পণ্যসমূহ » ইস্পাত সেকশন, কয়েল ও প্লেট » স্টিল প্লেট

স্টিল প্লেট সরবরাহকারী

কাট-টু-সাইজ স্ট্রাকচারাল প্লেট এবং আলাদা A516 গ্রেড ৭০ প্রোগ্রাম

গঠনমূলক প্লেট এবং চাপ-পাত্র প্লেট আলাদা আলাদা উপকরণ প্রোগ্রাম অনুসরণ করে। A36/A283 নির্বাচনগুলি প্রকাশিত ৪–৬০ মিমি এবং ৬০–১১৫ মিমি পুরুত্বের ব্যান্ডগুলি ব্যবহার করে, যেখানে অর্ডারের জন্য সম্পন্ন পিসের মাত্রা নির্দিষ্ট করা হয়। A516 গ্রেড ৭০ প্লেট নীচে দেখানো ইঞ্চ-ভিত্তিক পরিসর ব্যবহার করে।

মাঝারি-পুরু ক্যাটালগ
4–60 mm
পুরু প্লেট ক্যাটালগ
60–115 mm
সরবরাহ ফরম্যাট
সমতল আয়তক্ষেত্রাকার প্লেট
আলাদা প্রোগ্রাম
A516 গ্রেড ৭০

হট-রোলড স্টিল প্লেট সরবরাহের বিশেষ উল্লেখ

প্লেট পরিবার অনুযায়ী ক্যাটালগ পরিসর; গ্রেড এবং মাত্রা একসাথে নিশ্চিত করা হয়
পণ্য / মাত্রাক্যাটালগ পরিসরঅর্ডারের ভিত্তি
মধ্যম-মোটা স্ট্রাকচারাল প্লেট৪–৬০ মিমি পুরুত্বপ্রকাশিত A36/A283 ক্যাটালগ ব্যান্ড
মোটা স্ট্রাকচারাল প্লেট৬০–১১৫ মিমি পুরুত্বপ্রকাশিত A36/A283 ক্যাটালগ ব্যান্ড
স্ট্রাকচারাল প্লেটের প্রস্থ × দৈর্ঘ্যকাট-টু-সাইজ দাম উদ্ধৃতিনির্বাচিত গ্রেড এবং পুরুত্বের জন্য উপলব্ধ প্যারেন্ট-প্লেট আকার এবং কাটিং অনুমতি
A516 গ্রেড ৭০ পুরুত্ব3/16–6 in.পৃথক প্রেশার-ভেসেল প্লেট ক্যাটালগ
A516 গ্রেড ৭০ প্রস্থ48–120 in.একই A516 গ্রেড ৭০ প্রোগ্রাম
A516 গ্রেড ৭০ দৈর্ঘ্য96–480 in.একই A516 গ্রেড ৭০ প্রোগ্রাম

A36/A283 কাট ব্ল্যাঙ্কের জন্য, কোটেশনে প্রতিটি গ্রেড ও পুরুত্বের জন্য প্রস্তাবিত প্যারেন্ট-প্লেট আকার, সম্পন্ন মাত্রা এবং প্রস্তুতি পরিসীমা উল্লেখ করা হয়। A516 গ্রেড ৭০-এর জন্য উপরে উল্লিখিত পৃথক প্রস্থ, দৈর্ঘ্য এবং ডেলিভারি-অবস্থা প্রয়োজনীয়তা প্রযোজ্য থাকে।

প্লেটের পুরুত্ব, প্রস্থ এবং সম্পন্ন দৈর্ঘ্য

সম্পন্ন প্লেট মাত্রা

একটি প্লেট স্কিডিউলের জন্য তিনটি মাত্রা এবং পিস সংখ্যা প্রয়োজন। পুরুত্ব × প্রস্থ × দৈর্ঘ্য ডেলিভারি করা আয়তক্ষেত্রটি সংজ্ঞায়িত করে; আকৃতিযুক্ত ব্ল্যাঙ্কের জন্য এর ড্রইং রিভিশনও প্রয়োজন। ইঞ্চি মাত্রাগুলি অর্ডারে ইঞ্চিতেই থাকবে, যা কোনো অন্য মেট্রিক আকারে রাউন্ড করা হবে না।

বিচ্ছিন্ন প্লেট এবং কয়েল-কাট ফরম্যাট

প্লেট মিল-রোলড হতে পারে অথবা প্রয়োজনীয় প্রক্রিয়াকরণ ও যোগ্যতা যাচাইয়ের পর কয়েল থেকে উৎপাদন করা হতে পারে। কয়েল থেকে উদ্ভূত গঠনমূলক প্লেটকে চূড়ান্ত প্লেট স্পেসিফিকেশন এবং প্রযোজ্য ASTM A6 প্রয়োজনীয়তা—যেখানে প্রয়োজন হয় অতিরিক্ত পরীক্ষাসহ—মেনে চলতে হবে। গৃহীত উপকরণ লাইনে একটি প্রস্থান সীমাবদ্ধতা উল্লেখ করতে হবে।

কোনো মাত্রা বা গ্রহণযোগ্যতা প্রয়োজনীয়তা খুঁজুন।

প্লেট স্কিডিউলের জন্য মাত্রা এবং গ্রহণযোগ্যতা পর্যায়
প্রয়োজনীয়তাযা নির্দিষ্ট করা হয়েছেগ্রহণযোগ্যতার ভিত্তি
পুরুত্বনমুনা, ন্যূনতম বা অন্য কোনো নির্দিষ্ট ভিত্তিদশমিক মান, একক এবং প্রযোজ্য পুরুত্ব সহনশীলতা
সম্পন্ন প্রস্থপ্লেট প্রস্থ অথবা চূড়ান্ত ব্ল্যাঙ্ক প্রস্থনির্দিষ্ট মাত্রা এবং অনুমোদিত বৈচিত্র্য
চূড়ান্ত দৈর্ঘ্যসম্পন্ন প্লেট অথবা কাটা টুকরোর দৈর্ঘ্যঠিক অর্ডার করা দৈর্ঘ্য এবং অনুমোদিত বৈচিত্র্য
সমকোণিকতাসন্নিহিত প্রান্তগুলোর মধ্যে সম্পর্কঅঙ্কন ডেটাম এবং গৃহীত সমকোণিকতা মানদণ্ড
সমতলতাঅতিরিক্ত কাটার পূর্বে মূল স্টিল প্লেট ডেলিভারি করা হয়েছেপণ্যের মানদণ্ড, পরিমাপের পর্যায় এবং প্রয়োজনীয় সীমা
কিনারার অবস্থামিল কিনারা অথবা অনুরোধকৃত কাটা কিনারাবার, কিনারা অনুমতি এবং যেকোনো নির্দিষ্ট কিনারা প্রস্তুতি

কোনো মিল করা যায়নি। টেবিলটি পুনরুদ্ধার করতে অনুসন্ধান সাফ করুন।

প্রতিটি কলাম দেখতে পাশে স্ক্রোল করুন।

স্টিল প্লেটের গ্রেড এবং ডেলিভারি অবস্থা

আমাদের স্ট্রাকচারাল ক্যাটালগে A36, A283 গ্রেড C/D এবং A572 গ্রেড 42/50 তালিকাভুক্ত রয়েছে। A588 গ্রেড A/B/K হলো আবহাওয়া-প্রতিরোধী স্টিলের বিকল্প, যার জন্য আলাদা উদ্ধৃত মাত্রা প্রযোজ্য। নির্দিষ্ট স্পেসিফিকেশন, গ্রেড সাফিক্স, পুরুত্ব এবং ডেলিভারি অবস্থা দ্বারা উপাদানটি চিহ্নিত করা হয়; বিকল্পগুলো পৃথক অফার হিসেবে উপস্থিত হয়।

SSAB গ্রেড ডেটা থেকে রেফারেন্স শক্তি মান; এটি আমাদের স্টক মাত্রা বা পাঠানোর সময় পরীক্ষার ফলাফল নয়
গ্রেডরেফারেন্স পুরুত্ব পরিসীমান্যূনতম রাশি (ksi)আঁশের শক্তি (ksi)
ASTM A360.100–6.00 in.36৫৮–৮০ পরিসর
ASTM A572 গ্রেড ৫০0.100–4.00 in.50ন্যূনতম ৬৫
ASTM A516 গ্রেড ৭০গ্রেড ৭০; বিবরণ অনুযায়ী অবস্থা38৭০–৯০ পরিসর
ASTM A588 গ্রেড A0.188–2.00 in.50ন্যূনতম ৭০

উপরের পুঁজির পরিসরগুলি রেফারেন্স ডেটার অংশ। এগুলি আমাদের ক্যাটালগ পরিসর বাড়ায় না। রাশি ও আঁশের শক্তি বিভিন্ন ডিজাইন চেকের জন্য ব্যবহৃত হয়; অর্ডার করা প্লেটের গ্রহণযোগ্যতা নির্ধারণ করে প্রযোজ্য স্পেসিফিকেশন এবং সরবরাহকৃত উপাদানের রেকর্ড।

A516 গ্রেড ৭০ একটি পৃথক উপাদান অর্ডার

চাপ-পাত্র প্লেটটি তার A516 স্পেসিফিকেশন এবং ASTM A20 সাধারণ প্রয়োজনীয়তা অনুসরণ করে। ক্রয় লাইনটি যেকোনো প্রয়োজনীয় ইম্প্যাক্ট পরীক্ষা বা সম্পূরক নিরীক্ষণ চিহ্নিত করে। ডেলিভারি অবস্থা অর্ডার করা পুরুত্বের জন্য প্রযোজ্য স্পেসিফিকেশন মেনে চলতে হবে এবং উপাদান লাইনে উল্লেখ করতে হবে। যেকোনো ASME SA516 ডুয়াল সার্টিফিকেশন বা ভেসেল-কোড প্রয়োজনীয়তা স্পষ্টভাবে অর্ডার গ্রহণের প্রয়োজন হয়।

প্লেটের পৃষ্ঠতল এবং ক্ষয় রোধক সুরক্ষা

অ্যাস-রোলড মিল স্কেল

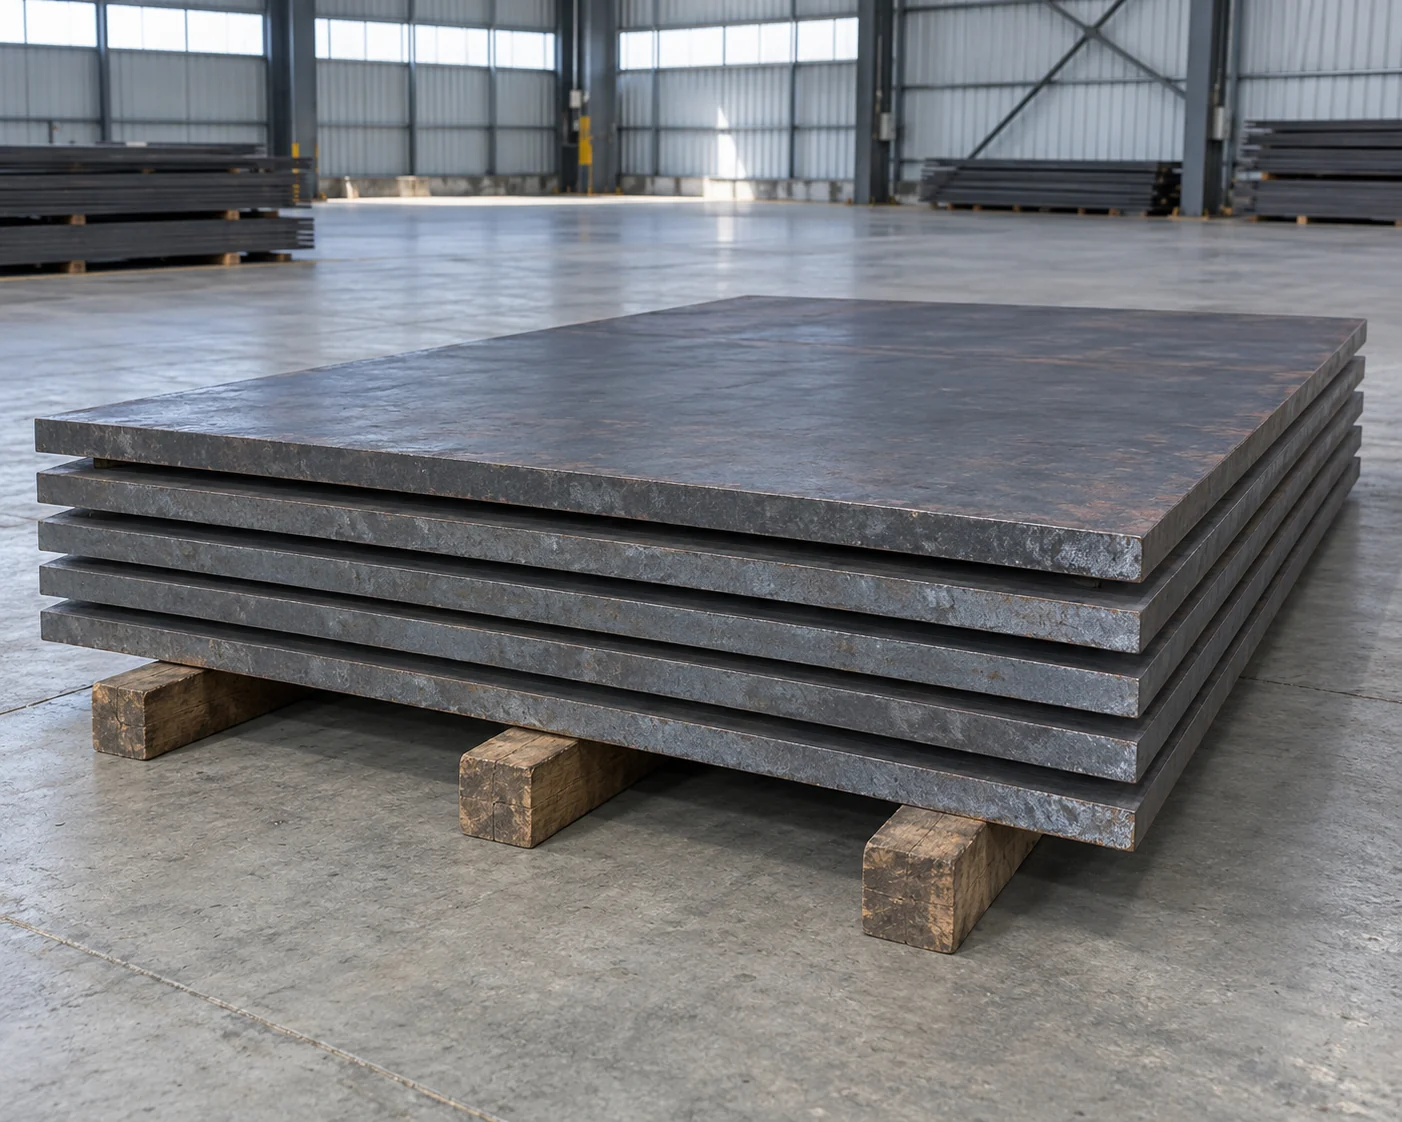
হট-রোলড কার্বন প্লেটের মিল-স্কেল পৃষ্ঠতল থাকে। স্কেলের অবস্থা এবং পৃষ্ঠতলের ত্রুটিগুলি নির্বাচিত পণ্য স্পেসিফিকেশন এবং উদ্দিষ্ট প্রকাশিত পৃষ্ঠতলের আলোকে বিবেচনা করা হয়। একটি বেয়ার প্লেট অর্ডারে পেইন্ট-রেডি প্রস্তুতি মান অন্তর্ভুক্ত থাকে না।

কোটিংয়ের জন্য প্রস্তুত পৃষ্ঠতল

ব্লাস্ট ক্লিনিং বা অন্য কোনো অনুরোধিত প্রস্তুতির নিজস্ব পরিষ্কারতা, পৃষ্ঠতল-প্রোফাইল এবং কোটিং প্রয়োজনীয়তা থাকে। গৃহীত প্রস্তুতি পরিসীমা চিহ্নিত করে যে পৃষ্ঠতল এবং প্রান্তগুলি চিকিত্সা করা হবে। প্রাইমার বা অন্য কোনো কোটিং বেয়ার উপাদান থেকে পৃথকভাবে মূল্যায়িত হয়।

ওয়েদারিং প্লেটের প্রকাশিত অবস্থা

A588 উপযুক্ত বায়ুমণ্ডলীয় রপ্তানি এবং আর্দ্র-শুষ্ক চক্রের অধীনে তার সুরক্ষামূলক প্যাটিনা বিকাশ করে। ধ্রুব আর্দ্রতা, আটকে যাওয়া ধূলিকণা এবং লবণ রপ্তানি সেই সুরক্ষাকে প্রভাবিত করে। প্রকল্পের রপ্তানি এবং ডিটেইলিং নির্ধারণ করে যে ওয়েদারিং স্টিল উপযুক্ত কিনা অথবা কোনো কোটিং সিস্টেম প্রয়োজন কিনা।

আয়তক্ষেত্রাকার কাট এবং ড্রয়িং-সংজ্ঞায়িত ব্ল্যাঙ্ক

আয়তক্ষেত্রাকার ব্ল্যাঙ্ক এবং কাট ডেটাম

শেষ আয়তক্ষেত্রের প্রস্থ এবং দৈর্ঘ্য নির্দিষ্ট প্রান্ত থেকে পরিমাপ করা হয়। সরাসরি ফিট-আপে গৃহীত মাত্রা এবং বর্গাকারতা সীমা ব্যবহার করা হয়, যার সাথে একটি সংজ্ঞায়িত কাট-প্রান্ত অবস্থা থাকে। একটি স্পষ্ট ডেটাম ডেলিভারি করা আয়তক্ষেত্রটিকে অ্যাসেম্বলি ড্রয়িংয়ের সাথে সমান্তরাল রাখে।

প্রোফাইল, ছিদ্র এবং বিভেল অনুরোধ

একটি প্রোফাইল ড্রয়িং আউটলাইন, ছিদ্রের অবস্থান এবং যেকোনো ওয়েল্ড বিভেল সংজ্ঞায়িত করে। ড্রয়িং রিভিশন, ডেটাম এবং চূড়ান্ত-বনাম-খাঁটো মাত্রা সেই বৈশিষ্ট্যগুলিকে সঙ্গতিপূর্ণ রাখে। কাটিং, ড্রিলিং এবং বিভেলিং অনুরোধগুলি পৃথক প্রস্তুতি আইটেম হিসাবে পর্যালোচনা করা হয় এবং মূল্যায়ন করা হয়।

মোটা মেশিন করা অংশগুলির জন্য অনুমতি

একটি শেষ কম্পোনেন্ট এবং তার শুরুর প্লেট ব্ল্যাঙ্কের মাত্রা ভিন্ন। মেশিনিং অনুমতি ফেসিং এবং প্রান্ত ফিনিশিংয়ের সময় অপসারিত উপাদান কভার করে; ব্ল্যাঙ্কটিকে পরিকল্পিত অপারেশন অনুযায়ী প্রয়োজনীয় পুরুত্ব এবং অবস্থাও প্রয়োজন হয়। গৃহীত প্রস্তুতি ড্রয়িং সরবরাহকৃত টুকরোটিকে নিয়ন্ত্রণ করে।

কাঠামোগত ও তৈরি করা অংশের জন্য প্লেট

বেস ও সংযোগ প্লেট

বেস প্লেট এবং বীম সংযোগ প্লেটের জন্য ডিজাইন গ্রেড ও পুরুত্ব, একইসাথে তৈরি আঁকার উপর ছিদ্রের প্যাটার্ন ও প্রান্ত দূরত্ব প্রয়োজন। ছিদ্রের অবস্থান একটি সাধারণ ডেটাম (datum) এর সাথে যুক্ত থাকে যাতে প্রস্তুতকৃত অংশটি সদস্য বা অ্যাঙ্কর লেআউটের সাথে সঠিকভাবে সামঞ্জস্য হয়।

সরঞ্জাম ও মেশিনের ব্ল্যাঙ্ক

মাউন্টিং প্লেটের সংস্পর্শ পৃষ্ঠ নির্ধারণ করে যে কীভাবে সরঞ্জামটি তার সমর্থনের বিরুদ্ধে স্থাপিত হবে। অংশের আঁকায় বেয়ারিং এলাকা, পৃষ্ঠ ফিনিশ এবং মেশিনিং-পরবর্তী সমতলতা নির্দিষ্ট করা হয়। চূড়ান্ত পর্যায়ে গ্রহণযোগ্যতা কেবলমাত্র আসল সংস্পর্শের উপর ভিত্তি করে মূল্যায়ন করা হয়, কাঁচা ব্ল্যাঙ্কের চেহারা নয়।

ভাঁজ করা প্লেটের অংশ

একটি ভাঁজ করা ব্র্যাকেট বা চ্যানেল-আকৃতির অংশের জন্য নির্দিষ্ট পুরুত্ব, ভাঁজ ব্যাসার্ধ ও ভাঁজের দিক অনুযায়ী উপযুক্ত উপাদান প্রয়োজন। ভাঁজ আঁকায় অভ্যন্তরীণ ব্যাসার্ধ এবং চূড়ান্ত লেগের মাত্রা নির্ধারণ করা হয়। শুধুমাত্র গ্রেডের শক্তি দিয়ে এটা নিশ্চিত করা যায় না যে কোনো টাইট ভাঁজ ফাটল ছাড়াই গঠিত হবে।

প্লেটের মাত্রা ও উপাদান রেকর্ড

একটি বেঞ্চে নিষ্ক্রিয় ক্যালিপার এবং স্ট্রেইট এজের পাশে চিহ্নিত না করা ইস্পাত প্লেটের নমুনা

গ্রহণযোগ্য পর্যায়ের মাত্রা

পুরুত্ব, চূড়ান্ত প্রস্থ ও দৈর্ঘ্য অর্ডার করা ভিত্তি ও সহনশীলতার বিরুদ্ধে মূল্যায়ন করা হয়। ডেলিভারি করা প্লেটের সমতলতা, বর্গাকারতা ও প্রান্ত পরীক্ষা নির্দিষ্ট পর্যায় ও পরিমাপ পদ্ধতি অনুযায়ী করা হয়। পরবর্তী কোনো মেশিনিং অপারেশনের জন্য নিজস্ব চূড়ান্ত অংশের মানদণ্ড থাকে।

উপাদান ও ডেলিভারি-অবস্থা রেকর্ড

প্লেট অর্ডারের সাথে প্রয়োজনীয় গ্রেড, রাসায়নিক গঠন, যান্ত্রিক পরীক্ষার ফলাফল এবং ডেলিভারি-অবস্থা সংক্রান্ত রেকর্ডগুলি সংযুক্ত করতে হবে। গঠনমূলক প্লেটের জন্য সাধারণ প্রয়োজনীয়তাগুলি ASTM A6 অনুসরণ করে এবং চাপ-পাত্র প্লেটের জন্য ASTM A20 অনুসরণ করে।

নির্দিষ্ট আল্ট্রাসাউন্ড বা ইমপ্যাক্ট পরীক্ষা

আল্ট্রাসাউন্ড পরীক্ষার জন্য পদ্ধতি, কভারেজ এবং গ্রহণযোগ্যতার স্তর নির্দিষ্ট করতে হবে। ইমপ্যাক্ট পরীক্ষার জন্য প্রয়োজনীয় তাপমাত্রা, নমুনা অভিমুখ এবং গ্রহণযোগ্যতার মানদণ্ড নির্দিষ্ট করতে হবে। এগুলি অর্ডারে নামকরণ করা বিশেষ প্রয়োজনীয়তা, যা সমস্ত প্লেটের জন্য সাধারণ পরীক্ষা দাবি নয়।

গ্রহণের জন্য পরিচয় চিহ্নিতকরণ

প্লেট এবং কাটা টুকরোগুলিতে চুক্তিবদ্ধ উপাদান পরিচয়ক ও পার্ট নম্বরগুলি চিহ্নিত করা থাকবে। ডকুমেন্ট ক্রস-রেফারেন্স এবং টুকরোগুলির গ্রুপগুলি গ্রহণের জন্য প্যাকিং লিস্টে অপরিবর্তিত থাকবে।

উপাদান ও পরিদর্শন নথি

উপাদান পরিচয়চূড়ান্ত মাত্রাডেলিভারি অবস্থাপ্রয়োজনীয় রেকর্ড
বাল্ক প্লেটের মূল্য নির্ধারণ ও শিপমেন্ট প্রস্তুতি

প্রকৃত ও তাত্ত্বিক ইস্পাত ওজন

আমাদের কোটেশনগুলিতে মূল্য প্রকৃত ওজনযুক্ত ইস্পাত বা চুক্তিবদ্ধ তাত্ত্বিক ওজনের উপর ভিত্তি করে নির্ধারিত হয়েছে কিনা তা উল্লেখ করা হয়। অনুমানিত স্কেডিউল ওজন মাত্রা, পিস সংখ্যা এবং নির্বাচিত ঘনত্ব থেকে গণনা করা হয়; এটি স্বয়ংক্রিয়ভাবে চার্জ করা টনেজ নয়। প্যাকিংয়ের ওজন নেট ইস্পাতের ওজন থেকে পৃথক।

প্লেট উপাদান ও প্রক্রিয়াকরণের মূল্য

প্লেট উপাদান, কাটিং, পৃষ্ঠ প্রস্তুতি, প্যাকিং এবং ফ্রেইট—সবগুলো আলাদাভাবে তালিকাভুক্ত করা হয়। কোটেশনে প্রকৃত গ্রেড-আকার মিশ্রণের জন্য লট পরিমাণ এবং ডেলিভারি শর্তাবলী অন্তর্ভুক্ত থাকে।

স্ট্যাক ওজন এবং আনলোডিং সীমা

প্রশস্ত ও ভারী প্লেটগুলির জন্য সমর্থিত স্ট্যাক, উপযুক্ত সিকিউরিং এবং সুরক্ষিত যোগাযোগ বিন্দু প্রয়োজন। প্রয়োজনীয় স্ট্যাক মাত্রা ও ওজন পরিবহন পরিকল্পনা এবং আনলোডিং সীমার উপর ভিত্তি করে নির্ধারিত হয়। আকার ও উপাদান অনুযায়ী গ্রুপিং করলে প্যাকিং স্কেডিউলের বিরুদ্ধে পিস সংখ্যা স্পষ্ট রাখা যায়।

ইস্পাত প্লেট ক্রয় সংক্রান্ত প্রশ্নাবলী

কাটিংয়ের পর প্লেটের সমতলতা অপরিবর্তিত থাকে কি?

কাটিং অবশিষ্ট প্রতিবন্ধকতা মুক্ত করতে পারে এবং তাপীয় কাটিং একইসাথে তাপও যোগ করে। যে মূল প্লেট তার ডেলিভারি সময়ের সমতলতা প্রয়োজনীয়তা পূরণ করে, তা বিভক্ত হওয়ার পর সরে যেতে পারে। সম্পূর্ণ কাটা ব্ল্যাঙ্কের জন্য প্রয়োজনীয় সমতলতা সীমা হল পরবর্তী পর্যায়ে একটি পৃথক গ্রহণযোগ্যতা মানদণ্ড।

একটি প্লেট অর্ডারে বিভিন্ন আকার ও পিস সংখ্যা মিশ্রিত করা যায় কি?

হ্যাঁ। মিশ্রিত স্কেডিউলে প্রতিটি গ্রেড, পুরুত্ব, প্রস্থ, দৈর্ঘ্য এবং পরিমাণ আলাদাভাবে তালিকাভুক্ত করা হয়। কোটেশনে গৃহীত লাইনগুলি, ন্যূনতম লট এবং প্যাকিং গ্রুপগুলি চিহ্নিত করা হয়। পৃথক স্কেডিউল লাইনগুলি ছোট ব্ল্যাঙ্ক পরিমাণকে পূর্ণ প্লেট পরিমাণ ভাবার ভুল থেকে রক্ষা করে।

কাটা অংশগুলি আমাদের পার্ট নম্বরগুলি ধরে রাখতে পারে কি?

অংশ নম্বর এবং প্রয়োজনীয় উপকরণের ক্রস-রেফারেন্সগুলি মার্কিং অনুরোধে নির্দিষ্ট করা যেতে পারে। গৃহীত মার্কিং পদ্ধতি এবং অবস্থানগুলি নির্ধারণ করে যে প্রতিটি প্রস্তুত টুকরোটি কীভাবে চিহ্নিত করা হবে। শুধুমাত্র ড্রয়িং নম্বর কাটার পরে হিট-নম্বর বা উপকরণ প্রতিবেদনের সংযোগ নির্ধারণ করে না।

উচ্চ-শক্তির গ্রেড নির্দিষ্ট প্লেটের পরিবর্তে ব্যবহার করা যেতে পারে কি?

কোনো প্রতিস্থাপনের জন্য অংশটির সম্পূর্ণ উপকরণ প্রয়োজনীয়তা অনুযায়ী অনুমোদন প্রয়োজন। যিল্ড স্ট্রেংথ কেবলমাত্র একটি ফ্যাক্টর; রাসায়নিক গঠন, টাফনেস, ডেলিভারি কন্ডিশন, ওয়েল্ডিং এবং ফর্মিং প্রয়োজনীয়তা ভিন্ন হতে পারে। আমরা প্রস্তাবিত বিকল্পটিকে একটি পৃথক উপকরণ অফার হিসাবে চিহ্নিত করি, নির্দিষ্ট গ্রেডটি নীরবে পরিবর্তন করি না।

প্লেট ব্ল্যাঙ্কে চূড়ান্ত মেশিনিংয়ের জন্য অনুমতি অন্তর্ভুক্ত করা যেতে পারে কি?

হ্যাঁ। ব্ল্যাঙ্ক ড্রয়িংয়ে ডেলিভারি করা মাত্রা এবং মেশিনিং অনুমতি চূড়ান্ত অংশ থেকে পৃথকভাবে চিহ্নিত করা হয়। কাটিং এবং যেকোনো গৃহীত প্রস্তুতি সেই ড্রয়িং এবং এর উপকরণ প্রয়োজনীয়তা অনুযায়ী কোট করা হয়।

আপনার প্লেট স্কিডিউলের জন্য কোট পান

আপনার প্লেট স্কিডিউল বা ড্রয়িং এবং গন্তব্য পাঠান। আমাদের কোটে সঠিক গ্রেড, ডেলিভারি কন্ডিশন, চূড়ান্ত মাত্রা এবং পরিমাণ, প্রক্রিয়াজাতকরণ, পরিদর্শন নথি এবং ওজন ভিত্তিক আইটেমগুলি বিস্তারিতভাবে উল্লেখ করা থাকে।

METDAX
একটি কোটেশন পান
মেটড্যাক্স খুঁজুন

ভাষা

কারখানা থেকে কোটেশন পান

আপনার স্পেসিফিকেশন পাঠান অথবা উপকরণের তালিকা সংযুক্ত করুন।

স্টিল প্লেট

আপনার তথ্য এই অনুসন্ধানের উত্তর দেওয়ার জন্য ব্যবহার করা হয়। গোপনীয়তা নীতি

ruofan1901@gmail.com