Definire i lotti di consegna in base alla capacità del fronte di lavoro
Confrontare tre strategie fattibili di consegna materiali
Definire l’obiettivo come un lavoro completo ed eseguibile, con materiali che il cantiere possa identificare, proteggere e ricevere. Quindi confrontare le possibili modalità di consegna. Tutte e tre le opzioni indicate di seguito sono praticabili quando siano soddisfatti i relativi requisiti di stoccaggio, conteggio e reintegro; nessuna è intrinsecamente la più economica.
Tenere separati i carichi dei camion dai pacchetti di installazione
Un pacchetto di installazione è un ambito definito per un fronte di lavoro e una fase. Un lotto di spedizione è il materiale trasportato in una specifica spedizione. Un singolo camion può trasportare diversi pacchetti di installazione distintamente identificati, mentre un singolo pacchetto può arrivare in diverse spedizioni e rimanere incompleto fino all’accettazione dell’ultimo elemento richiesto. La consolidazione non annulla né l’una né l’altra identità.
Scorrere per visualizzare l’intera tabella.
| Strategia di consegna | Preferirla quando | Differenza utile | Compromesso da pianificare per |
|---|---|---|---|
| Consegne sfuse da parte di fornitori appartenenti alla stessa famiglia | Il cantiere dispone di magazzini protetti, di un sistema affidabile di prelievo e di identità di componenti stabili e ripetibili. | Le scorte comuni possono servire diversi fronti di lavoro già pronti, senza attendere un nuovo lotto preconfezionato. | Maggiore inventario e operazioni di smistamento sul cantiere; le scorte devono comunque essere riservate e verificate rispetto a ciascun pacchetto. |
| Tutte le fasi per un fronte di lavoro consegnate insieme | Lo spazio vicino a tale fronte di lavoro consente di proteggere l’intero insieme e il reintegro successivo è meno affidabile. | I materiali per le fasi successive sono già disponibili quando il fronte di lavoro progredisce. | Una quantità maggiore di materiali attende sul cantiere e potrebbe ostacolare l’accesso successivo, a meno che lo stoccaggio non sia pianificato. |
| Pacchetti per fronte di lavoro consegnati per fasi di installazione | Lo spazio di stoccaggio a terra è limitato e un fornitore disponibile o un punto di consolidamento può contare e reintegrare la fase successiva. | Solo la fase a breve termine occupa l'area di stoccaggio pianificata sul cantiere. | Più decisioni di rilascio e prenotazioni; anche un piccolo componente omesso può compromettere una consegna accuratamente pianificata. |
Per l’esempio di cantiere con spazio limitato riportato di seguito, scegliere pacchetti per fronte di lavoro consegnati in fasi successive. Qualora il rifornimento affidabile diventi indisponibile ma sia disponibile uno spazio protetto per lo stoccaggio dei fronti di lavoro, diventa preferibile anticipare la consegna dell’intero set relativo a quel fronte di lavoro. Qualora invece il cantiere disponga di un magazzino ben gestito e di priorità variabili per i fronti di lavoro, uno stock in grandi quantità con prenotazioni controllate può offrire maggiore flessibilità nell’allocazione. Queste scelte riguardano la disponibilità dei materiali e lo spazio disponibile; confrontare le effettive offerte relative a imballaggio, trasporto, stoccaggio e movimentazione secondaria prima di dichiarare un vincitore in termini di costo.
Definire un pacchetto completo di acciaio, tubazioni o supporti per impianti solari
Definire un limite di lavoro completabile.
Iniziare dal confine di lavoro accettato e dai relativi requisiti di installazione e ispezione. Indicare la zona di lavoro, la fase e il lavoro specifico che può essere completato. Identificare il lavoro precedente, l'accesso richiesto e le interfacce fornite dall'acquirente. Un pacchetto completo di materiali in acciaio può costituire la prima fase di una più ampia zona di lavoro interdisciplinare; non è necessario che includa ogni successivo tratto di tubazione e ogni morsetto solare nella stessa consegna fisica.
Contare gli insiemi, i pezzi sciolti e i kit completi.
Utilizzare la BOM accettata per elencare gli insiemi contrassegnati e ogni singolo elemento di collegamento. Per l’acciaio, distinguere le piastre fissate in officina da quelle di collegamento sfuse e dai kit di fissaggio. Per le tubazioni, mantenere insieme i componenti abbinati di ogni giunto specificato, le tenute e gli elementi di fissaggio, unitamente ai dispositivi di supporto pertinenti. Per i sistemi di montaggio fotovoltaico, distinguere le lunghezze delle rotaie, i kit di giunzione, gli attacchi per rotaia, i morsetti di estremità e quelli intermedi; il corpo di un morsetto non costituisce automaticamente un kit di fissaggio.
Un esempio relativo a un produttore specifico illustra perché tale distinzione è rilevante. Il manuale di installazione per montaggio a filo di IronRidge, versione 2.0, ©2019, pagine 3–5, identifica separatamente la rotaia, la giunzione equipotenziale e le viti di collegamento, seguite dai gruppi di morsetti specificati. Tali dettagli storici dei componenti si applicano a quella configurazione. Per il sistema di montaggio acquistato, attenersi all’elenco parti effettivo, alle istruzioni e alle interfacce compatibili, anziché scegliere una giunzione o un bullone dall'aspetto simile.
Preservare la revisione condivisa dell’interfaccia.
Assegnare a ogni imballo un’etichetta univoca collegata alla revisione della distinta base (BOM) e all’elenco d’imballo. Collegare i disegni relativi a acciaio, tubazioni e supporti attraverso la loro revisione condivisa dell’interfaccia. Se cambia il pattern dei fori di una staffa o il sistema di fissaggio del profilo, riaprire i pacchi interessati e verificare se i componenti vecchi non sono ancora stati spediti, sono in magazzino oppure già installati. Una data più recente del documento da sola non garantisce che i componenti precedenti rimangano utilizzabili.
Due fronti di lavoro e un kit di staffe mancante
Definire il pacchetto e le condizioni di ricezione
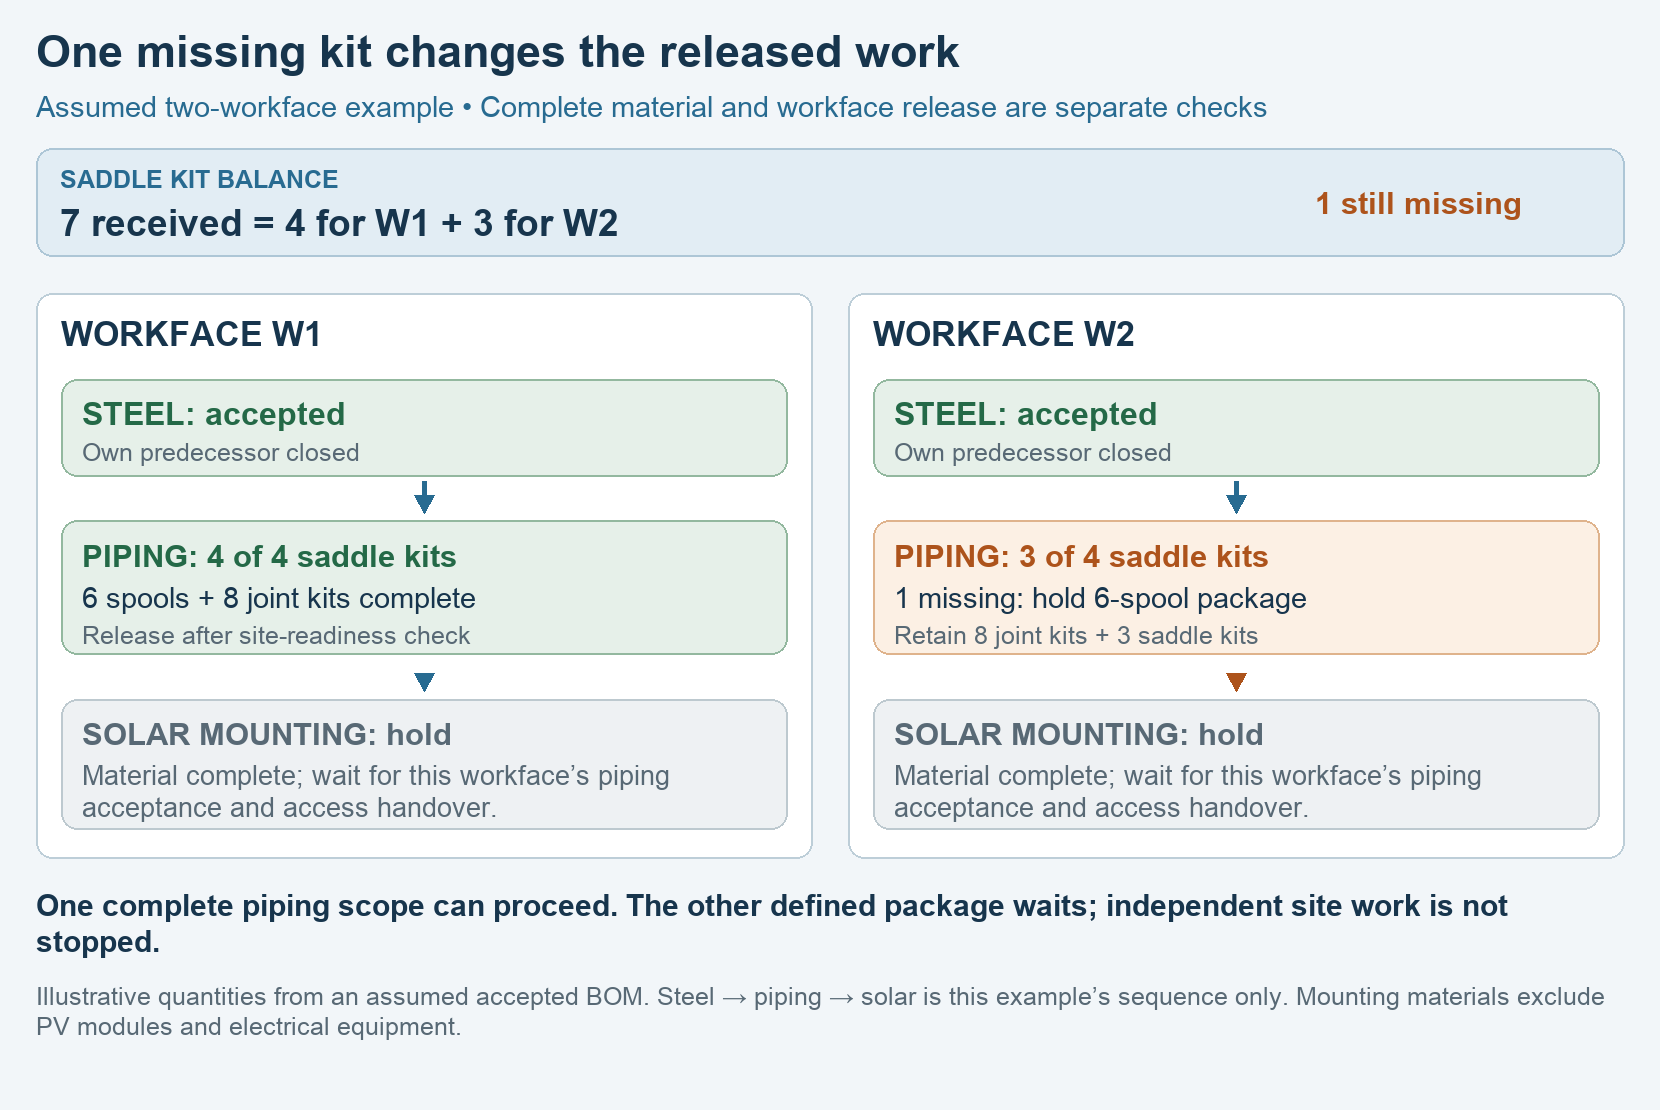
Si assumano due fronti di lavoro indipendenti, W1 e W2. Ogni pacchetto tubazioni—P1 o P2—richiede sei tratti di tubo marcati, otto kit completi di giunti e quattro kit completi di staffe. Tutti i tratti di tubo e i kit di giunti hanno superato i controlli di ricezione, ma sono arrivati soltanto sette dei otto kit di staffe. Le quantità sono ipotetiche; ogni kit completo include l’hardware specificato. Non è stato definito alcun pacchetto tubazioni più piccolo.
Assegnare un pacchetto tubazioni completo
Le fasi di acciaio relative ad entrambi i fronti di lavoro sono state accettate. Il cantiere può ricevere soltanto la fase successiva di installazione, con priorità assegnata a W1. Riservare quattro kit di staffe per P1 e tre per P2. P1 è materialmente completo, ma può essere spedito solo dopo aver completato i controlli di accesso e di ricezione; P2 risulta ancora carente di un kit. La sequenza del progetto prevede che ogni fase di montaggio fotovoltaico, V1 o V2, segua l’accettazione delle corrispondenti tubazioni e il relativo passaggio di consegna. I moduli fotovoltaici e i lavori elettrici sono forniti da altre parti.
Scorrere per visualizzare l’intera tabella.
| Voce della lista materiali (BOM) | Richiesto per entrambe le aree di lavoro | Ricevuto | Assegnazione P1 | Assegnazione P2 | Ancora mancante |
|---|---|---|---|---|---|
| Gruppi di tubazioni marcati (spool assembly) | 12 | 12 | 6 | 6 | 0 |
| Kit completi per giunti | 16 | 16 | 8 | 8 | 0 |
| Kit completi per staffe di supporto | 8 | 7 | 4 | 3 | 1 |
Risolvere la carenza oppure modificare i confini del pacchetto
Un pacchetto più piccolo per W2 può procedere soltanto se il team definisce un ambito eseguibile contenente tutti i supporti, i giunti, l’accesso e le ispezioni indipendenti richiesti. Rivedere la distinta base e le emissioni dipendenti prima della spedizione; tre kit di staffe da soli non definiscono tale ambito.
In alternativa, trasferire un kit identico e già accettato da un’altra riserva e aggiornare entrambe le assegnazioni, compresa qualsiasi carenza eventualmente generata altrove. Quando P2 avrà quattro kit completi, ripetere i controlli di ricezione e di accesso. V2 attende comunque l’accettazione e il passaggio di consegna di P2.
Proteggere i materiali stoccati e rilasciare il successivo lotto utilizzabile
Far corrispondere la posizione di stoccaggio al materiale effettivo
Assegnare le effettive posizioni di stoccaggio prima della spedizione. Mantenere stabili e identificati i gruppi di acciaio lungo e di tubazioni, proteggere le superfici di accoppiamento e il trattamento superficiale richiesti dalle istruzioni, e mantenere i contenitori per componenti piccoli collegati ai relativi codici di pacchetto. Separare dimensioni e revisioni simili affinché il conteggio alla ricezione possa distinguere un kit corretto da una quantità equivalente di componente errato.
Per i lavori edili negli Stati Uniti, OSHA 29 CFR 1926.250: per i lavori edili negli Stati Uniti, il paragrafo (a)(1) disciplina lo stoccaggio stabile, il paragrafo (a)(2)(i) i limiti di carico del solaio, il paragrafo (a)(3) l’accessibilità libera e il paragrafo (b)(3) la separazione dei materiali incompatibili. Il paragrafo (b)(9) richiede che tubi e acciaio strutturale, a meno che non siano sistemati su appositi supporti (racked), siano impilati e bloccati per impedirne la dispersione o l’inclinazione. Questi requisiti vincolano la disposizione prevista dello stoccaggio; non determinano un numero universale di autocarri né autorizzano lo stoccaggio sul tetto. tratta lo stoccaggio stabile in (a)(1), i limiti di carico del pavimento in (a)(2)(i), l'accesso libero in (a)(3) e la separazione dei materiali incompatibili in (b)(3). Il paragrafo (b)(9) richiede che tubi e profili strutturali in acciaio, a meno che non siano sistemati su appositi supporti, siano impilati e bloccati per impedirne la dispersione o l'inclinazione. Questi requisiti vincolano la disposizione di stoccaggio pianificata; non determinano un numero universale di autocarri né autorizzano lo stoccaggio su tetti.
Utilizzare le effettive istruzioni del prodotto relative allo stoccaggio e alla conservazione di chiusure, guarnizioni, superfici rivestite, imballaggi ed esposizione. Assegnare uno stoccaggio protetto e etichettato per i componenti di piccole dimensioni presso il punto di consolidamento e il cantiere; lo spazio all’aperto per lo stoccaggio provvisorio non costituisce di per sé prova che ogni articolo possa attendere in tale luogo. Qualora una ubicazione di stoccaggio o una condizione di stoccaggio ammessa diventi indisponibile, rinviare la spedizione o utilizzare un’alternativa concordata e adeguata, anziché inviare un lotto completo ma non gestibile.
Verificare sia la prontezza dei materiali sia la prontezza dell’area di lavoro.
Al momento della decisione di rilascio, verificare la distinta materiali (BOM) corrente del pacchetto, le quantità accettate e i record degli articoli; accertarsi che i pacchetti precedenti e gli eventuali blocchi per ispezione siano stati chiusi; e ottenere dal cantiere la conferma della posizione di ricezione, dell’accessibilità e delle modalità di movimentazione. Il coordinatore logistico associa quindi gli ID dei pacchetti rilasciati agli ID effettivi di spedizione e delle liste di imballaggio. La disponibilità dei materiali e la disponibilità del fronte di lavoro sono campi distinti, pertanto un kit V2 completo può rimanere chiaramente contrassegnato come “in attesa — handover P2 ancora aperto”.
All’atto della ricezione, verificare le etichette dei colli, le revisioni, il contenuto effettivamente conteggiato dei kit e lo stato fisico rispetto al documento di spedizione. Registrare eventuali carenze o danneggiamenti riferendoli al collo effettivo interessato, aggiornare il risultato relativo al lavoro utilizzabile e tenere fuori dallo stock rilasciato gli articoli respinti o non ancora risolti. Effettuare altresì la riconciliazione del saldo presso il punto di consolidamento, affinché la successiva spedizione non riutilizzi una prenotazione già spedita.
Domande frequenti
Più pacchi per l’installazione possono condividere un unico autocarro?
Sì, purché le modalità di trasporto e di ricezione in cantiere consentano tale spedizione e ne preservino l’identità del pacco. Indicare sul documento di spedizione l’ID di ciascun pacco, il riferimento del contenitore o del fascio, la quantità e la destinazione. L’utilizzo di un veicolo condiviso non rende completo un pacco incompleto, e vettore e cantiere devono comunque disporre di un adeguato sistema di caricamento, protezione e movimentazione.
Un piccolo componente mancante deve ritardare l’intera fornitura per il cantiere?
Devono essere trattenuti soltanto l’ambito di lavoro interessato e le relative consegne dipendenti. Nell’esempio riportato, un singolo supporto (saddle) mancante blocca il pacco di tubazioni P2 e il relativo passaggio alla fase solare, mentre il pacco P1 completo può procedere. Gli altri lavori indipendenti possono proseguire. Un ambito parziale più ridotto richiede il proprio materiale accettato, i propri supporti e i propri confini di ispezione prima del rilascio.
Come devono essere imballati gli accessori di ricambio e le quantità di contingenza?
Elencarli separatamente rispetto alla quantità prenotata per ciascun pacco completo di installazione, conservando identità di parte e di revisione. Stabilire chi è autorizzato a rilasciare tale riserva. Se un kit di ricambio viene utilizzato per completare il pacco P2, registrare il trasferimento e la riduzione della riserva; non indicare contemporaneamente gli stessi componenti sia come stock del pacco installato sia come stock di contingenza.
Cosa fare se il foglio di imballaggio elenca cartoni anziché kit completi?
Utilizzare il riferimento del cartone per identificarne il contenuto, quindi riconciliare i singoli componenti o i kit definiti rispetto alla distinta base (BOM). Registrare gli accessori inclusi nel kit e verificare i conteggi e le condizioni concordati. Dieci corpi morsetti e dieci sacchetti di viti non specificate non costituiscono dieci kit morsetti accettati. Mantenere visibili le carenze a livello di singolo componente, poiché esse impediscono il completamento.
Cosa fare in caso di modifica del disegno dopo l’arrivo di parte del lotto?
Identificare l’interfaccia modificata e gli ID dei pacchi interessati, quindi separare gli articoli della vecchia revisione dai nuovi requisiti. Ottenere dalla committenza la disposizione da adottare per i materiali già stoccati o installati. Aggiornare contestualmente la distinta base (BOM), le prenotazioni, le istruzioni di imballaggio e le consegne dipendenti. Non etichettare semplicemente come attuali parti vecchie solo perché il nuovo disegno riporta lo stesso nome di famiglia prodotto.
Quando una fornitura più voluminosa è preferibile a consegne frequenti e scalari?
Una fornitura più voluminosa e completa per l’area di lavoro può essere preferibile quando sono disponibili stoccaggio protetto e accesso idoneo, ma il rifornimento successivo è incerto. Consegnare in blocco intere famiglie di fornitori può inoltre risultare vantaggioso per un cantiere dotato di un magazzino capace e di una flessibilità nella prelievo. Confrontare l’effettivo impegno di stoccaggio, imballaggio, trasporto e rimaneggiamento: un autocarro più pieno di per sé non implica un costo totale inferiore né un lavoro più utilizzabile.
Base tecnica e ambito di applicazione della fonte
OSHA, 29 CFR 1926.250, Requisiti generali per lo stoccaggio, testo vigente verificato il 19 ottobre 2026: paragrafi (a)(1), (a)(2)(i), (a)(3), (b)(3) e (b)(9). Applicati per lo stoccaggio stabile, l’accessibilità libera, i limiti di carico dello stoccaggio, la separazione dei materiali incompatibili e lo stoccaggio vincolato di tubi e acciaio strutturale; non specificano una dimensione universale del lotto di consegna.
IronRidge, Manuale di installazione a filo (Flush Mount), versione 2.0, ©2019, pagine 3–5: checklist dei componenti e fasi distinte di montaggio di rotaie, giunti saldati (bonded-splice), accessori e morsetti. Questa configurazione storica nominata illustra la differenza tra identità di componente e identità di kit; per il sistema effettivamente acquistato si devono utilizzare le istruzioni vigenti. Nessun componente IronRidge è specificato o sostituito nell’esempio pratico illustrato.