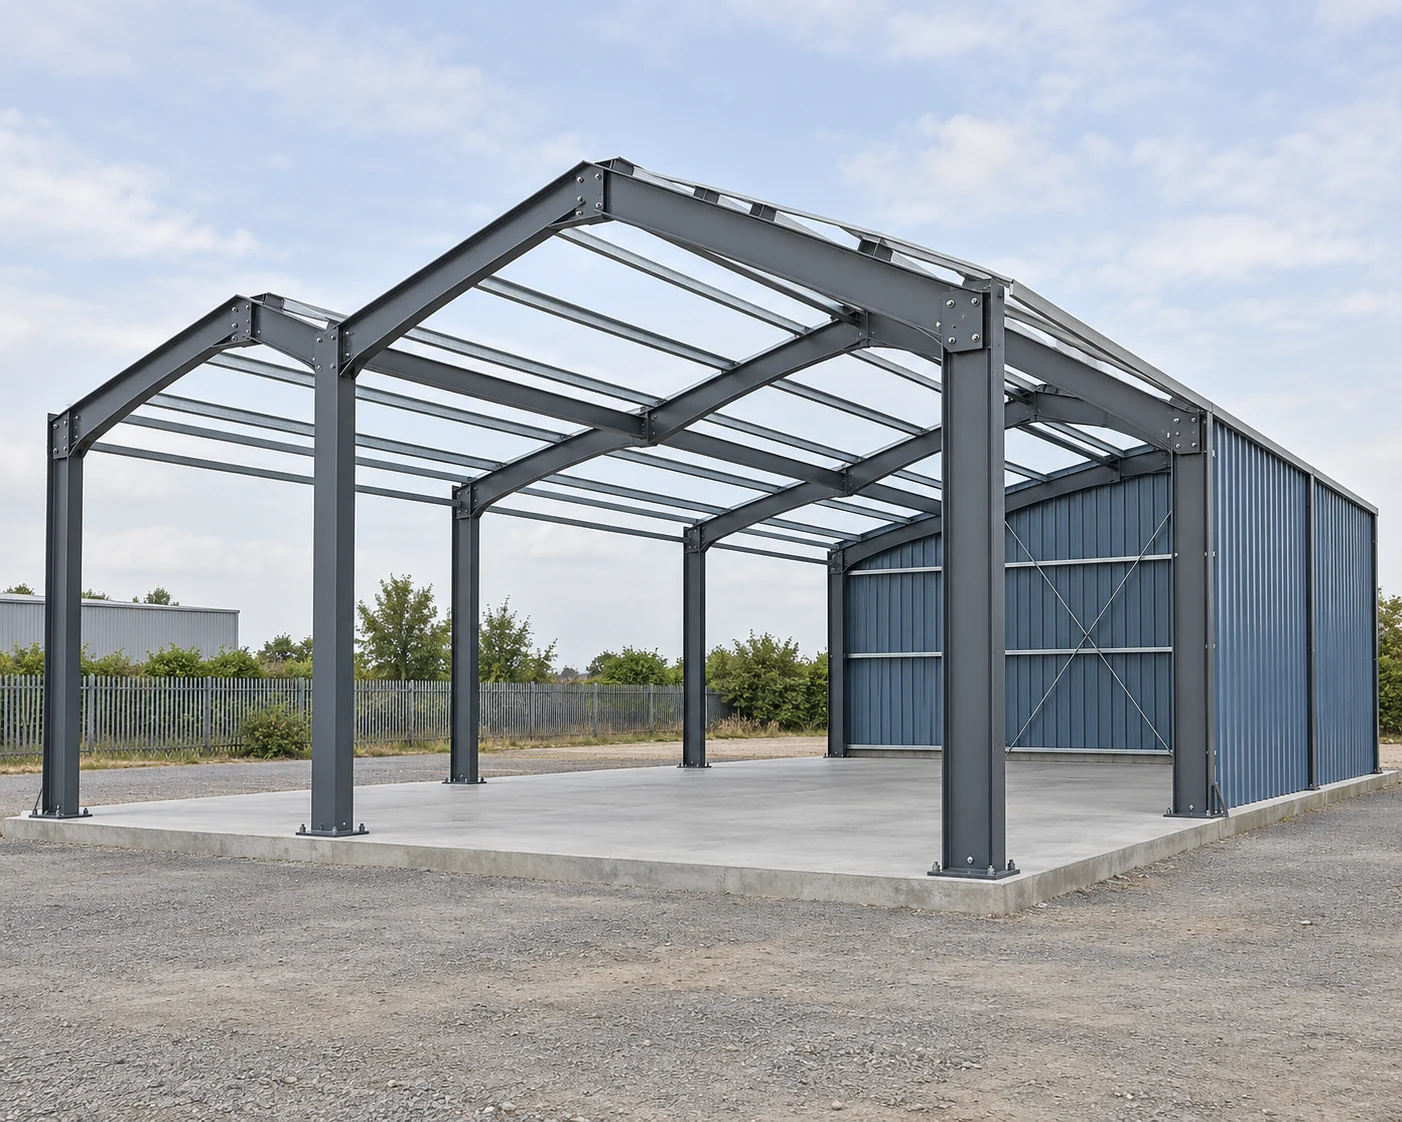
Separera fabriksarbete från platsarbete
Ett blandat set är en verklig möjlighet
Uttrycken »bultad byggnad« och »svetsad byggnad« är ofullständiga beskrivningar. En balk kan ha en ändplatta som svetsats i verkstaden och sedan bultas fast vid en pelare på plats. En annan detalj kan kräva en fältsvetsning efter att de levererade delarna monterats ihop. Identifiera varje förbindning slutförs innan arbetsinsats eller transportstorlek jämförs.

Behåll byggnadsbeskrivningen oförändrad
Använd för varje alternativ samma byggnadsgrundplan, platsdesignkrav, rörelsekrav, ytyta och framtida användningsbeskrivning. Projektets konstruktör måste godkänna profilernas och förbindningarnas detaljer. En inköpsjämförelse kan inte välja antal bultar, svetsstorlek eller säker monteringsanordning utifrån metodnamnet.
Transportvolymen är en egenskap hos den faktiska monteringen, inte en universell fördel för någon enskild förbindningsmetod. Jämför packade mått, massa, lyftpunkter och leveranssekvens för de föreslagna delarna. Verkstadssvetsning kan minska platsarbetet, men en större tillverkad montering kan vara svårare att transportera eller hantera.
Hur fältbultade och fältsvetsade förbindningar skiljer sig åt
Åtkomst under montering
När båda detaljerna uppfyller konstruktionskraven kan fysisk åtkomst och framtida användning avgöra valet. En bultad detalj kräver åtkomst för angiven montering och installationsverktyg. En fältsvetsad detalj kräver fungerande passning, åtkomst längs svetsen samt angivna villkor för slutförande och kontroll.
Åtkomst vid framtida ändring
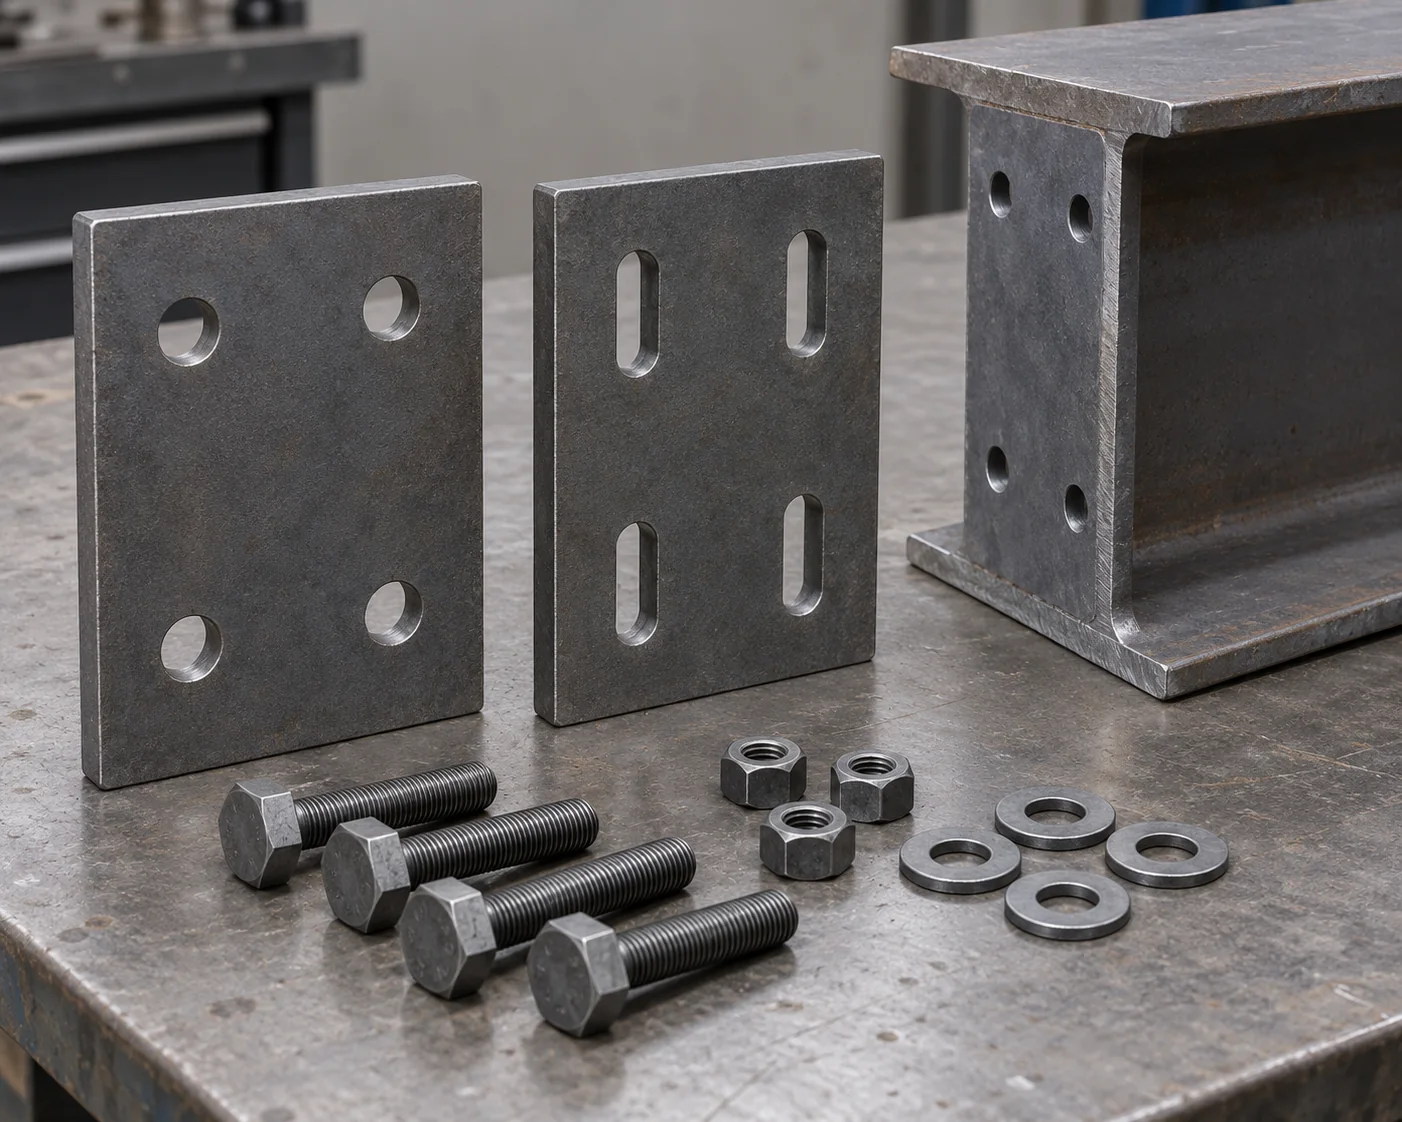
En avmonterbar bultad förbindning kan lämpa sig för en planerad ändring eftersom förbindningen kan demonteras utan att skära i förbindningen. Om profilerna eller fästdelarna kan återanvändas är en separat bedömning. En svetsad förbindning kan också modifieras, men separation innebär vanligtvis skärning eller borttagning av svetsen samt efterföljande reparationer.
Svep för att visa hela tabellen.
| Projektbehov | Fältbultad detalj | Fältsvetsad detalj |
|---|---|---|
| Slutförande av förbindning | Justerade hål, tillgänglig fästdelsmontering och angiven installationsmetod | Passning, åtkomst för svetsning, kvalificerad procedur/personal och angiven kontroll |
| Senare demontering | Kan tillåta demontering vid förbindningen; återanvändning kräver fortfarande bedömning | Innebär vanligtvis skärning eller borttagning av svets vid förbindningen |
| Begränsat arbetsområde | Verktygsfrihet kan vara den begränsande rymden | Åtkomst för svetsning och kontroll kan vara den begränsande rymden |
| Ytyta | Skydda kontaktytorna som krävs av den angivna förbindningen; reparera skador | Ta hänsyn till förberedelse och återställning av ytan i svetspåverkad zon |
| Frakt | Prissätt de faktiska profilerna, plåtarna och de packade enheterna | Prissätt de faktiska delarna eller verkstadssvetsade monteringarna; anta inte en enda stor enhet |
När bör du föredra respektive förbindning?
Kvalificering kommer först
Uteslut först en detalj som inte kan uppfylla de strukturella kraven eller slutföras vid destinationen. Saknad konstruktionsgodkännande, otillgänglig verktygsåtkomst eller odefinierad svetsanordning är skäl att avstå från det förslaget. Det är inte ett bevis för att den konkurrerande metoden är bättre i sig.
Välj sedan utifrån projektets prioriteringar
Mellan två lämpliga förslag bör man föredra den detalj som bäst uppfyller beställarens viktigaste krav på montering, transport eller ändring. Använd nedanstående villkor för att identifiera detta val, och jämför sedan fullständiga offertförslag och leveransplaner.
Svep för att visa hela tabellen.
| Förhållande | Föredragen riktning | Vad måste vara sant |
|---|---|---|
| Planerad demontering; fästdelar förblir tillgängliga | Fältskruvning | Den godkända detaljen kan demonteras enligt plan; avmonteringsverktygen passar |
| En kompakt anslutningsdetalj passar bättre till geometrin | Utred den godkända svetsade alternativet | Dess faktiska detalj löser utrymmesbegränsningen och svets- samt inspektionsarbetet är genomförbart |
| Platsen kan inte stödja det krävda svetsarbetet | Verkstadsfabrikation plus genomförbara fältanslutningar | Fullständig anslutningskonstruktion och plattillträde för montering på plats är fastställda |
| Att minska arbete på plats är prioriterat | Mer verkstadsfabrikation där det är praktiskt möjligt | Paketerade samlingar kan transporteras, lyftas och monteras enligt projektplanen |
| Anslutningskonstruktionen eller arbetsplanen för platsen är fortfarande olöst | Håll det berörda valet i vänteläge | Lös den saknade detaljen istället för att anta att den uppfyller kraven |
Ett komplett val för ett exporterat lagerbyggnadsset
Två lämpliga detaljer, en ägarprioritering
Tänk dig en hypotetisk utbyggnad av ett förråd som ägaren förväntar sig kunna demontera och flytta senare. Ägaren föredrar leverans per enskild del snarare än större förmonterade ramenheter. Två alternativa anslutningsdetaljer har godkänts för samma byggbeskrivning: plåtar förberedda i verkstaden med bultar monterade på platsen, samt en anslutning som svetsas på platsen. Båda alternativen har fungerande transportplaner, tillträde till byggarbetsplatsen, kompetenta genomförandebrigader och inspektionsarrangemang.
Valet och vad som skulle återkalla det
Välj alternativet med fältskruvade förbindningar för detta uppdrag. De avlägsningsbara anslutningarna stödjer den planerade omlokaliseringen. Båda förpackningsplanen uppfyller redan leveranskraven, så frakt är en gemensam kvalifikation snarare än skälet att föredra en viss lösning. Verkstadssvetsning ingår fortfarande i förberedelsen där den anges på ritningarna. Det svetsade alternativet är tekniskt genomförbart, men senare separation kräver ytterligare skärning eller borttagning av svetsar.
Öppna valet igen om kravet på omlokalisering tas bort och en reviderad layout kräver en kompakt detalj som bättre tillgodoses av det godkända svetsade förslaget. Mer verkstadssvetsad montering kan också bli attraktiv om en genomförbar packnings- och monteringsplan minskar det krävda fältarbetet. Kontrollera på nytt den berörda konstruktionen och de fullständiga kostnaderna efter någon av dessa ändringar. Utan jämförbara priser fastställer detta exempel en funktionsmässig preferens, inte en kostnadsmässig vinnare.
Jämför kostnaden för att slutföra samma förbindningar
Leverans och färdigställning på plats
Prissätt tillverkning, leverans och färdigställning på plats mot de godkända ritningarna. För det skruvade alternativet inkludera de krävda plåtarna, hålförberedelse, fästdonssatser, installation och inspektion. För det svetsade alternativet inkludera förberedelse, justering, svetsning, inspektion och återställning av yta. Verkstadsarbete ingår i leveransofferten om inte offerten uttryckligen separerar det.
Återstående kostnader och tidsschema
Lägg sedan till de återstående projekt-specifika kostnaderna: paketering, frakt, lyftarbete, tillfälliga konstruktioner och platsutrustning. Lägg endast till poster som inte ingår i leveranspriset. Ett lågt skruvpris eller en kort svetslängd kan inte avgöra den installerade anslutningens kostnad, och en saknad reserv är inte noll.
Använd även de faktiska färdigställningsplanerna för att jämföra tidsschemat. En fältskruvad detalj garanterar inte snabb montering om delarna inte anländer i rätt ordning eller om verktygen inte når anslutningen. En fältsvetsad detalj garanterar inte fördröjning om det krävda arbetsteamet, tillträdet och inspektionen finns tillgängliga. Alla kostnads- eller tidsschemafördelar måste härröra från de aktuella projektofferterna.
Vad ska ingå i det levererade byggnadssetet?
Ritningar och identifierbara komponenter
frågan om att stämma av tillverknings- och monteringsritningar med delmarkeringar, anslutningsplatser och versionsidentifierare. Komponentlistan bör skilja mellan arbete som utförs i verkstaden och anslutningar som slutförs på platsen samt identifiera de levererade anslutningsmaterialen. Anpassa fraktenheter till mottagnings- och monteringssekvensen så att de erforderliga plåtarna eller fästdonssatserna finns tillgängliga tillsammans med sina profiler.
Metodspecifika färdigställningskrav
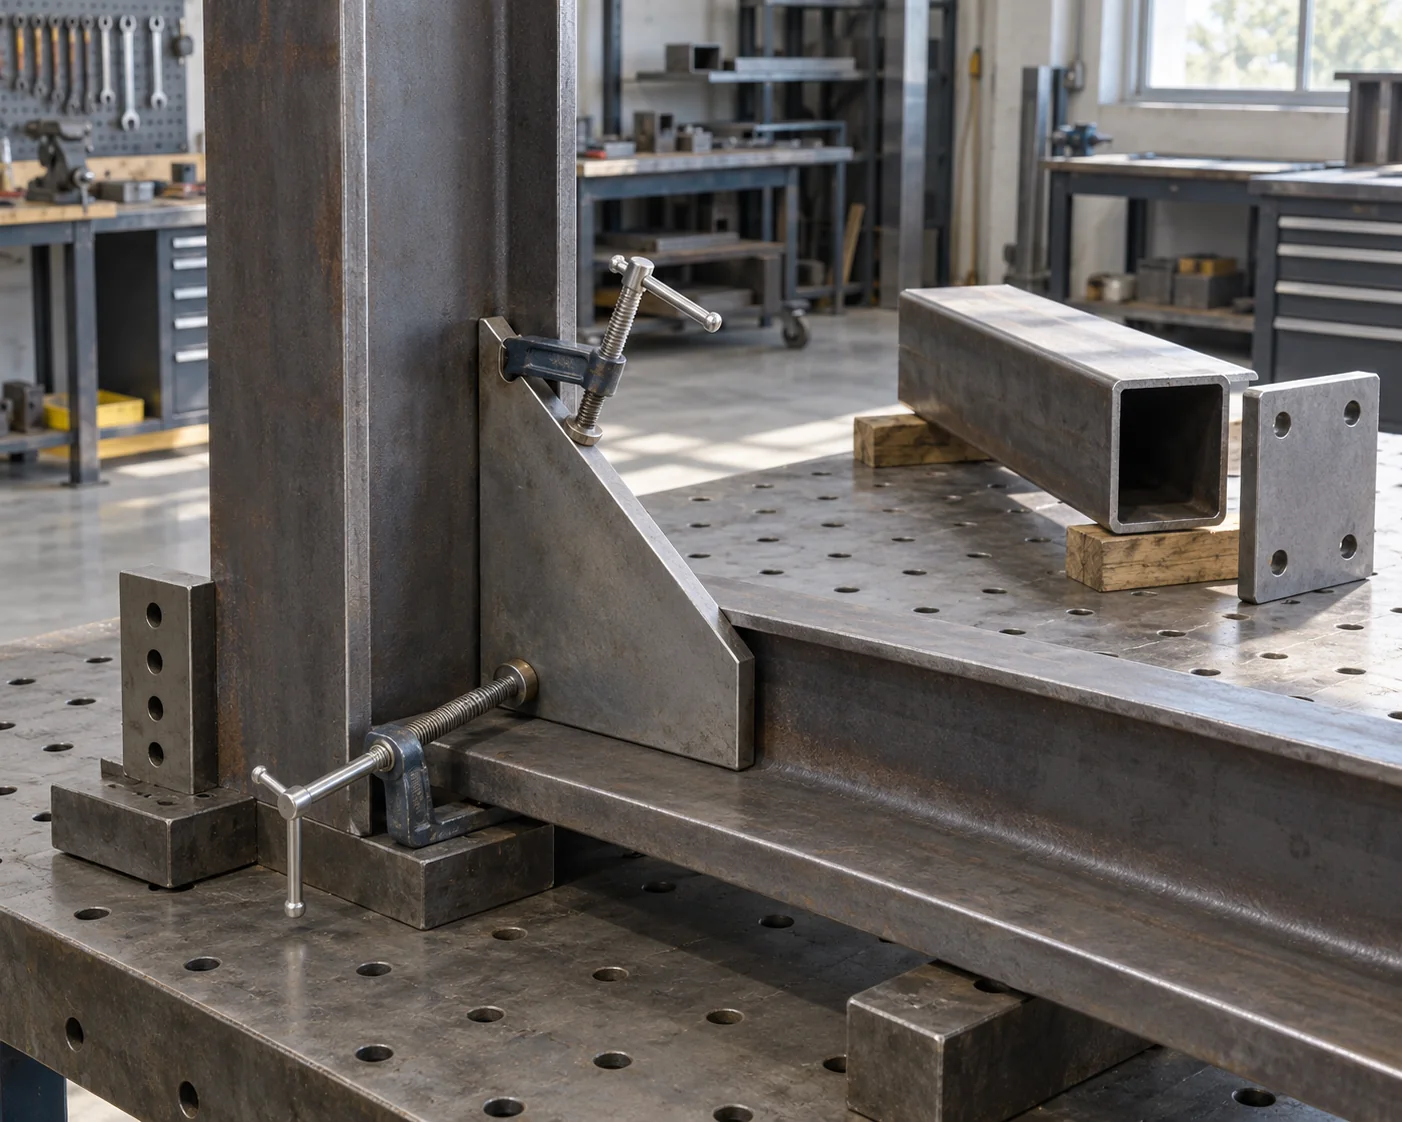
För skruvade förband, behåll den angivna förbandstypen samt installations- och inspektionskraven. RCSC:s specifikation från 5 juni 2025 skiljer mellan snug-tightened-, pretensioned- och slip-critical-förband; dessa är inte utbytbara via en enda åtdragningsinstruktion. För svetsade förband, behåll projektets svetsprocedur, personalkvalificering och inspektionskrav. Dessa krav ingår i den godkända projektspecifikationen.
Identifiera beläggningssystemet och den godkända repareringsmetoden för skadade eller svetspåverkade områden. Registrera reparerade platser och det avtalade avslutningsbevis som krävs av kontraktet. Montering på plats kräver även projektets monteringsplan och bestämmelser för tillfällig stabilitet; de levererade permanenta anslutningarna definierar inte hela monteringssekvensen.
Vanliga frågor
Innehåller en fältskruvad byggsats inga svetsar?
Nej. Verkstadssvetsade ändplåtar, klackar eller sammansatta komponenter kan anslutas med skruvar på plats. Läs tillverknings- och monteringsritningarna för att skilja mellan verkstadssvetsning och fältsvetsning.
Kan alla konstruktionsbolts använda samma momentinställning?
Ange inte en enda inställning enbart utifrån boltens diameter. Följ den angivna anslutningstypen, fästdonsuppsättningen och installationsmetoden. RCSC 2025 avsnitt 10 förklarar att moment-spänningsförhållandena varierar med förhållanden som ytbearbetning, smörjning och monteringsfriktion; ett generellt momentvärde säkerställer inte den krävda förspännningen.
Vad ska ske om anslutningshål inte stämmer överens?
Kontrollera delmarkeringar, sammanpassade komponenter och ritningsrevisioner innan en teknisk korrigering begärs. Registrera den uppmätta felpositionen. Bränn inte upp hålen större eller behandla längsgående hål som en automatisk reparation. UFGS 05 12 00 avsnitt 3.2 förbjuder flamuppvärmning för att öka hålstorlek i sina projektriktlinjer; den faktiska projektets specifikation reglerar vilka korrigeringar som är tillåtna.
Kan en anslutning fältsvetsas efter galvanisering eller lackering?
Endast inom ramen för den godkända tillverknings- och svetsanordningen, med definierad förberedelse och återställning av den berörda beläggningen. Säkerställ tillträde för detta arbete och den krävda inspektionen. En lokal reparation bevisar inte i sig samma beläggningsprestanda som en oskadad originalyta.
Kan borttagna bolts återanvändas vid omlokalisering av byggsatsen?
Återanvändbarhet ger inte automatiskt tillstånd att återanvända fästdon. Identifiera den faktiska fästdonsuppsättningen, installationshistoriken och tillämpliga projektkrav innan den ansvarige konstruktören eller specifikationsmyndigheten fattar beslut. Planera ersättningsfästdon om återanvändning inte godkänts.
Är paketeringsstorleken tillräcklig för att välja anslutningsmetoden?
Nr. Förpackningsdimensionerna måste beaktas tillsammans med massa, lyftning, leveransordning och byggnadsplatsens färdigställningsplan. En liten fraktenheter som inte kan monteras eller kontrolleras på destinationen utgör inte en komplett lösning. Jämför godkända förpacknings- och monteringsplaner för varje alternativ anslutning.
Teknisk grund och omfattning av källa
Forskningsrådet för konstruktionsanslutningar, Specifikation för konstruktionsfogar med höghållfasta skruvförbindelser, 5 juni 2025: avsnitt 4, fogtyper; avsnitt 10, tvistlösningsförfarande och variation i moment–dragkraft. Detta är en teknisk grund för skillnaderna mellan skruvförbindelser, inte en skruvlista för ett specifikt byggnadspaket.
USA:s federala byggkrav, UFGS 05 12 00: Konstruktionsstål, augusti 2018, ändring 2 maj 2021: avsnitt 1.5, verkstadsritningar; avsnitt 3.2, anslutningar; avsnitt 3.4–3.7, svetsning, efterbearbetning och kvalitetskontroll. Det är en redigerbar projekthandbok. Tillämpa den godkända specifikationen och kraven för destinationen på det faktiska projektet.
