الرئيسية » المنتجات » تجهيزات الأنابيب والصمامات والمضخات » وصلات أنابيب على شكل حرف T ملحومة بالتقابُل

مورد تيّات أنابيب اللحام الطرفي

تيّات فرعية متساوية ومُصغَّرة مع تحديد نهايات الخط الرئيسي ونهايات الفرع

نورِّد تيّات أنابيب اللحام الطرفي من الفولاذ الكربوني للاستخدام في الاتصالات الفرعية لأنظمة الأنابيب المُصنَّعة. وتُطلَب التيّات المتساوية والتيّات المصغَّرة حسب أقطار الخط الرئيسي والفرع، مع الحفاظ على نوع المادة وسماكة الجدار وطريقة التصنيع لكل قطعة. ويتم مطابقة نقطة خروج الفرع والوصول المتاح للحام مع رسم التجميع (Spool Drawing).
أنماط الموصلات
متساوية ومُصغَّرة
نظام النهايات
لحام طرفي
نطاق المواد
فولاذ كربوني
طريقة الطلب
الخط الرئيسي × الفرع

الخط الرئيسي والفرع وطريقة التصنيع مذكورة جميعها على نفس القطعة من التيّة

تيّة متساويةنفس القطر الاسمي عند جميع الاتصالات الثلاثة
تيّة مُصغَّرةيُذكر قطر الخط الرئيسي وقطر الفرع الأصغر معًا
المادةدرجة الفولاذ الكربوني المحددة وحالة التسليم
التركيبطريقة التصنيع: مُشكَّلة/بدون لحام أو ملحومة، حسب التحديد
جدران الاتصالاتسماكة الجدار المطلوبة عند كلا نهايتي الخط الرئيسي وعند الفرع
تجهيز الأطرافزاوية تشكيـل الحواف المُعتمدة للحام، ووجه الجذر، وأي انتقال في القطر الداخلي

أبعاد نهاية التيّة المتساوية للحام والمسافات من المركز إلى النهاية

تدعم هذه المرجعيات الخاصة بالتيّات المتساوية عمليات التحقق من تخطيط الفرع والخط الرئيسي. أما التيّة المصغَّرة فتستخدم صفّها الخاص بالأبعاد الخاصة بالخط الرئيسي والفرع.

قطر التيّة المتساوية الاسمي (NPS) (بالبوصة)القطر الخارجي للنهاية (مم)المسافة من مركز الخط الرئيسي إلى إحدى نهايتيه C (مم)المسافة من مركز الخط الرئيسي إلى نهاية الفرع M (مم)
260.36464
388.98686
4114.3105105
6168.3143143
8219.1178178
10273.0216216

لا توجد مواصفات مطابقة. امسح مصطلح البحث لعرض جميع الصفوف.

مرر لليمين أو اليسار لرؤية جميع الأعمدة.

قيم تخطيط التيّات المتساوية وفق ASME B16.9، وقد تمت مراجعتها مقابل الصفحة 49 من كتالوج Weldbend المتري. حيث يحدد البُعد C موقع إحدى نهايتي الخط الرئيسي بالنسبة لمحور الفرع؛ ويحدد البُعد M موقع نهاية الفرع بالنسبة لمحور الخط الرئيسي. أما جدول سماكة الجدار والأبعاد الخاصة بالفرع المصغَّر فهي خيارات منفصلة.

مادة التيّة ومتطلبات التوصيلات الفرعية

مواصفات المادة والأبعاد

تشير طلبات ASTM A234 WPB إلى درجة المادة؛ بينما يتناول ASME B16.9 التجهيزات المُدرَّبة (Wrought Fittings). ويتم الاحتفاظ بكلا المواصفتين في وصف الشراء.

طريقة التصنيع والفحص

للمحور الملحوم والمحور غير الملحوم المُشكَّل سجلات تصنيع مختلفة. وتتبع عمليات الفحص المطلوبة والسجلات تلك المسار ومواصفات التصنيع المعتمدة، بما في ذلك أي متطلبات إضافية خاصة بالمشروع.

يُعد المحور المصنَّع في المصنع نموذجًا خاصًّا به كتجهيز.

الفرع المُصنع في الموقع أو الساق الملحومة يختلف تفصيله عن المحور المصنَّع في المصنع والمحدَّد في المواصفات. ولقبوله يجب اتباع مسار تصميم وأنابيب التصنيع ذي الصلة.

نقطة خروج الفرع، وملاءمة القطر الداخلي، وإمكانية الوصول للحام.

مستويات الإسناد للجزء الرئيسي (Run) والفرع.

تُقاس أبعاد المركز إلى الطرف باستخدام خطوط المركز المتقاطعة. أما الطول الكلي للجزء الرئيسي (Run) فيساوي ضعف البُعد C للمحور المتساوي المتماثل المذكور في الجدول، بينما يُقاس البُعد M الخاص بالفرع بشكل منفصل.

للأفرع المتناقصة أبعاد منفصلة.

إن صغر قطر الفرع يغيّر طريقة اتصال الفرع وقد يغيّر نقطة الخروج (Takeout). ويُثبِّت الصف المختار للمحور المتناقص أو الرسم الهندسي تلك الأبعاد.

قد تتطلب الأطراف الثلاثة جدرانًا ذات سماكات مختلفة.

يمكن أن تختلف تعيينات سماكة الجدار بين الخط الرئيسي والفرع. ويحتفظ كل اتصال متقابل بسماكة طرفه المطلوبة وانتقال اللحام المطلوب، بما في ذلك الفرع حيث قد يكون عدم تطابق القطر الداخلي أصعب في الكشف عنه.

إمكانية الوصول حول منطقة التقاء الفرع (Crotch).

يترك تخطيط المحور المساحة المطلوبة للحام والفحص قرب الفرع. ويُحدَّد موقع المرفقات المجاورة مثل المنعطفات (Elbows) والمُناقصات (Reducers) والدعامات وفقًا لتوزيع القطع المُعتمَد (Spool arrangement).

تجهيزات الفروع الخاصة بالخطوط الرئيسية (Headers) والقطع المُجمَّعة مسبقًا (Fabricated spools).

أفرع التوزيع متساوية الحجم.

يوفّر المحور المتساوي اتصال فرع بنفس الحجم. ويحافظ جدول التجهيزات على توافق المادة وسماكة الجدار مع الخط الرئيسي والفرع الصحيحين، حتى في الحالات التي تظهر فيها عدة محاور متشابهة في قائمة الكميات (Takeoff).

أفرع المعدات والمرافق المُناقصة.

يُدخل المحور المتناقص خطًّا أصغر في الجزء الرئيسي الأكبر دون الحاجة إلى تركيب مناقص منفصل عند موقع الفرع. ويظل حجم الفرع ونقطة الخروج (Takeout) محدَّدين بوضوح في قائمة القطع (Spool list).

الفحوص عند الجزء الرئيسي (Run) والفرع ونهايات اللحام.

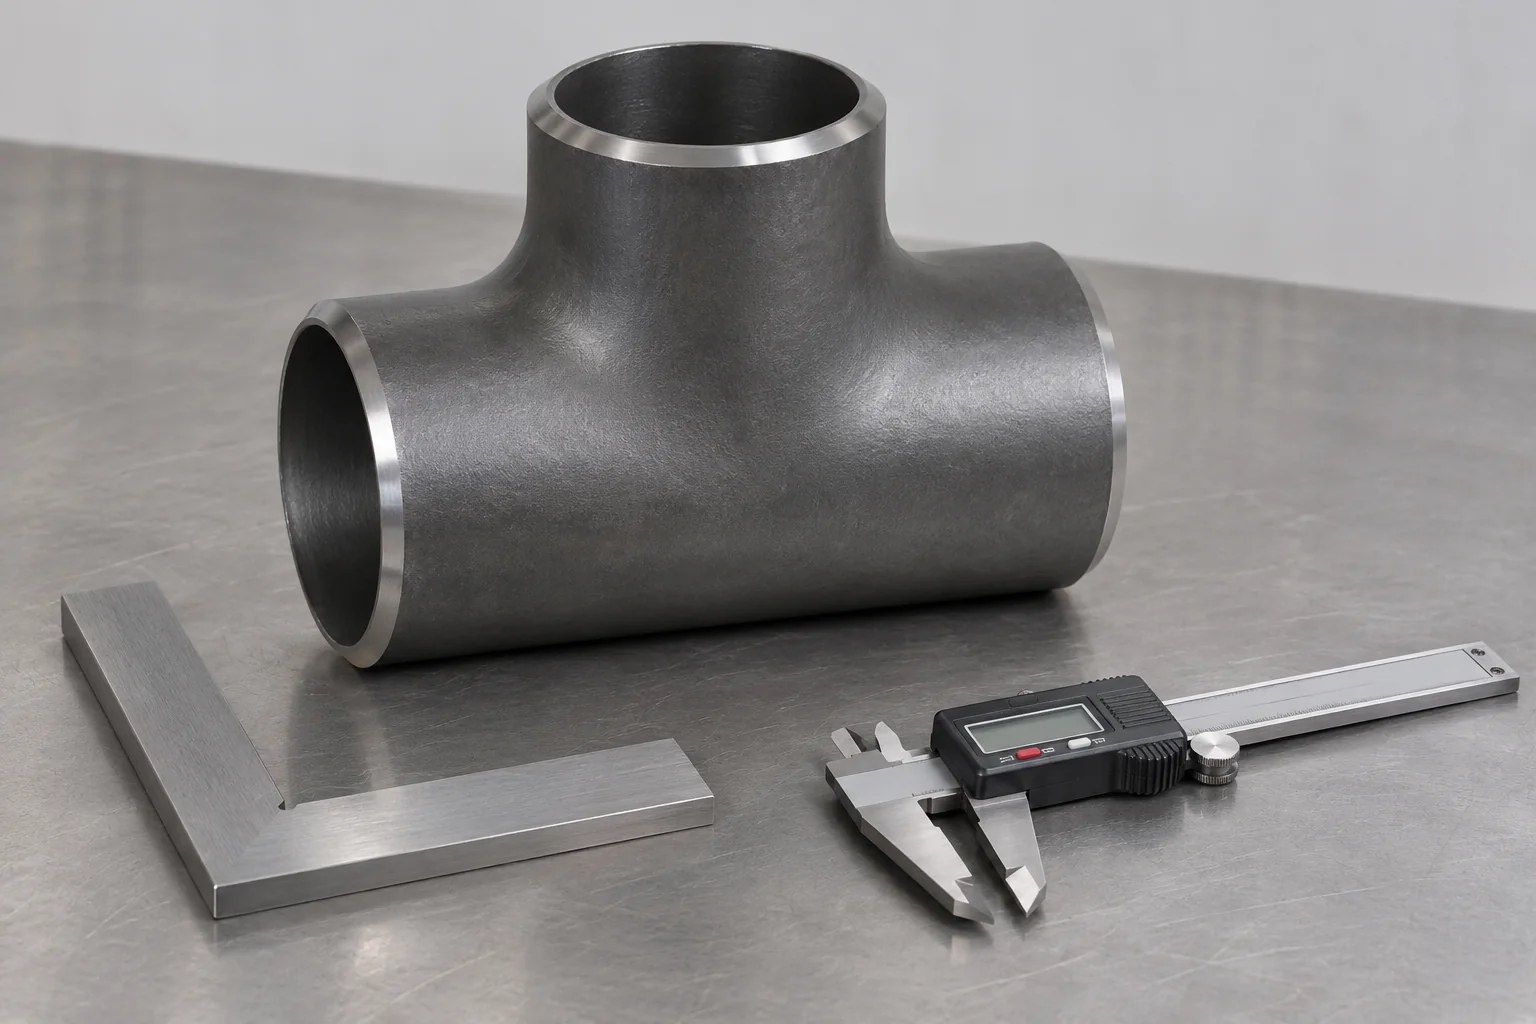
تجهيز تي من الصلب بجانب كاليبر ومربع للتحقق من الأبعاد

محاذاة الجزء الرئيسي وموقع الفرع.

تحدد أبعاد التجهيز المختار موقع الفرع بالنسبة لنهايات الجزء الرئيسي. وتشمل الفحوص العلاقة بين أسطح النهايات والهندسة المطلوبة للقطعة المطلوبة (Spool).

القطر وسماكة الجدار عند كل فتحة.

يتم فحص نهايتي الجزء الرئيسي والفرع مقابل أحجام الاتصال وسماكات الجدران المحددة لها. وتُقاس الأفرع المتناقصة عند طرف الفرع.

منطقة الالتقاء والحافة النهائية.

تشمل فحوص السطح والفُحوص المطلوبة منطقة التقاء الفرع وكذلك الأطراف. وتبقى المنحدرات المُشغَّلة (Machined bevels) وهوية المادة ظاهرة حتى التغليف الوقائي.

سجلات إصدار التوصيلات

مرجع المادة ورقم الصهرة.أبعاد الجزء الرئيسي والفرع.نتائج الفحوص المطلوبة.كمية التجهيزات المفصَّلة

يتم الاحتفاظ بالتجهيزات ذات الفروع المتساوية والمُصغَّرة منفصلةً أثناء الشحن

زوج الأحجام الكامل المذكور في العرض

يحدد عرضنا السعر نوع التجهيز (متساوٍ أو مُصغِّر)، وأحجام الجزء الرئيسي (Run) والفرعي (Branch)، والدرجة، والتصنيع، وسماكة الجدران عند الأطراف. وتظل أعداد القطع مرتبطة بهذا التوصيف الكامل.

حماية أطراف الفروع أثناء التعبئة

تحمي الفواصل الأجزاء البارزة من الفروع والحواف المائلة من الاصطدام بالتجهيزات المجاورة. ويُحتفظ بالإشارات المرجعية المنفصلة لكل حجم فرع أو سماكة جدار مختلفة، حتى لو تطابقت أحجام الأجزاء الرئيسية (Run).

السجلات الخاصة بلوت التجهيز الصحيح

تتبع سجلات المواد والتفتيش المطلوبة لوت التجهيز المورَّد. ويتم تحديد أي علامات خاصة أو طلاء أو تعبئة مع خطوط الشحنة المقابلة.

أسئلة شراء تجهيزات التاي (Tees) للأنابيب

هل يعادل التجهيز المصغِّر (Reducing Tee) مخرج الفرع المصغِّر (Reducing Branch Outlet)؟

لا. فالتجهيز المصغِّر هو تجهيز ثلاثي الأطراف يُركَّب داخل الجزء الرئيسي (Run) للأنبوب. أما مخرج الفرع فيُثبَّت على فتحة مُحضَّرة مسبقاً في الأنبوب، ولديه تصميم وترتيب خاص للأطراف؛ وبالتالي لا يمكن استبدال أحدهما بالآخر استناداً فقط إلى حجم الفرع.

هل يمكن أن يكون الفرع أصغر من الأحجام المدرجة في الكتالوج المختار؟

أي تركيبة أحجام خارج نطاق الكتالوج المعتمد تتطلب رسم تجهيز خاصاً ومسار قبول مستقل. ولا يتم إنشاؤها بتغيير بعد الفرع فقط في سطر الطلب القياسي.

هل يؤثر اتجاه التجهيز (Tee) عند تساوي جميع أطرافه؟

يتمتع التجهيز المتساوي غير المثبت (Loose Equal Tee) بالهندسة المذكورة، لكن اتجاه الفرع عند التركيب يتبع رسم التجميع (Spool Drawing). ولا تحدد أعداد القطع ما إذا كان الفرع يشير إلى الأعلى أو الأسفل أو الجانب في شبكة الأنابيب المكتملة.

هل يمكن استخدام التجهيز (Tee) كنقطة رفع للتجميع الكامل (Spool)؟

يتم الرفع باستخدام ترتيب المناولة المعتمد للمجموعة. ولا يُفترض أن يكون فرع الأنابيب نقطة رفع معتمدة لمجرد أنه يوفِّر فتحة أو بروزاً مناسباً.

هل يحل التجهيز المصغِّر (Reducing Tee) محل التجهيز المتساوي (Equal Tee) بالإضافة إلى المُصغِّر (Reducer) دوماً دون تغيير في التخطيط؟

لا. فقد تختلف مواقع أخذ الفرع (Branch Takeout) والمواقع الكلية للتوصيلات. ويتم التحقق من ترتيب الاستبدال مقابل الرسم الإيزومتري (Isometric) والمساحة المتاحة قبل تعديل قائمة المواد.

هل يمكن فتح التجهيز المورَّد لتركيب توصيل أداة قياس (Instrument Tapping)؟

إن إحداث ثقب أو تركيب توصيل أداة قياس يُعد تغييراً في التجهيز. ويجب أن يتبع موقع الثقب وحجمه وتعزيزه ومعالجته الميكانيكية التصميم وال نطاق التصنيع المعتمدين؛ ولا يشمل توريد التجهيزات غير المثبتة (Loose Tee) أي توصيل أداة قياس غير محدَّد.

اطلب تجهيزات التاي (Tees) حسب الأبعاد: الجزء الرئيسي (Run)، والفرعي (Branch)، وسماكة الجدار (Wall)

أرسل أنواع التجهيزات، وأحجام الجزء الرئيسي والفرعي، وسماكة الجدران المطلوبة عند الأطراف، والدرجة، والتصنيع، وعدد القطع. وأرفق رسم الأبعاد الخاص بالفرع عند الحاجة إلى أخذ فرع (Takeout) مخصص للمشروع.

Metdax
احصل على عرض أسعار
البحث في ميتداكس

اللغة

احصلوا على عرض سعر مباشر من المصنع

أرسلوا مواصفاتكم أو أرفقوا قائمة المواد.

وصلات أنابيب على شكل حرف T ملحومة بالتقابُل

تُستخدم معلوماتكم للرد على هذا الاستفسار. سياسة الخصوصية

sales@metdax.com

+86 177 7599 6440